

 Laser pour pièce artistique
 Fraisage CNC
 SketchUp
 SolidWorks
 Revit
 Creo
 Scanner 3D
 Exocad


 Programmation Python
10 conseils pour améliorer la qualité de vos impressions 3D FDM
Écrit par Philippine
Des couches nettes, des pièces solides, moins d'échecs : améliorer la qualité en impression 3D FDM tient à quelques bonnes pratiques, sur la machine, les réglages, la conception de la pièce et le post-traitement. Voici 10 conseils concrets pour passer un cap, que vous débutiez ou que vous vouliez fiabiliser vos impressions. Ils s'appliquent sur la plupart des machines, y compris une imprimante d'entrée de gamme comme une Creality Ender 3.
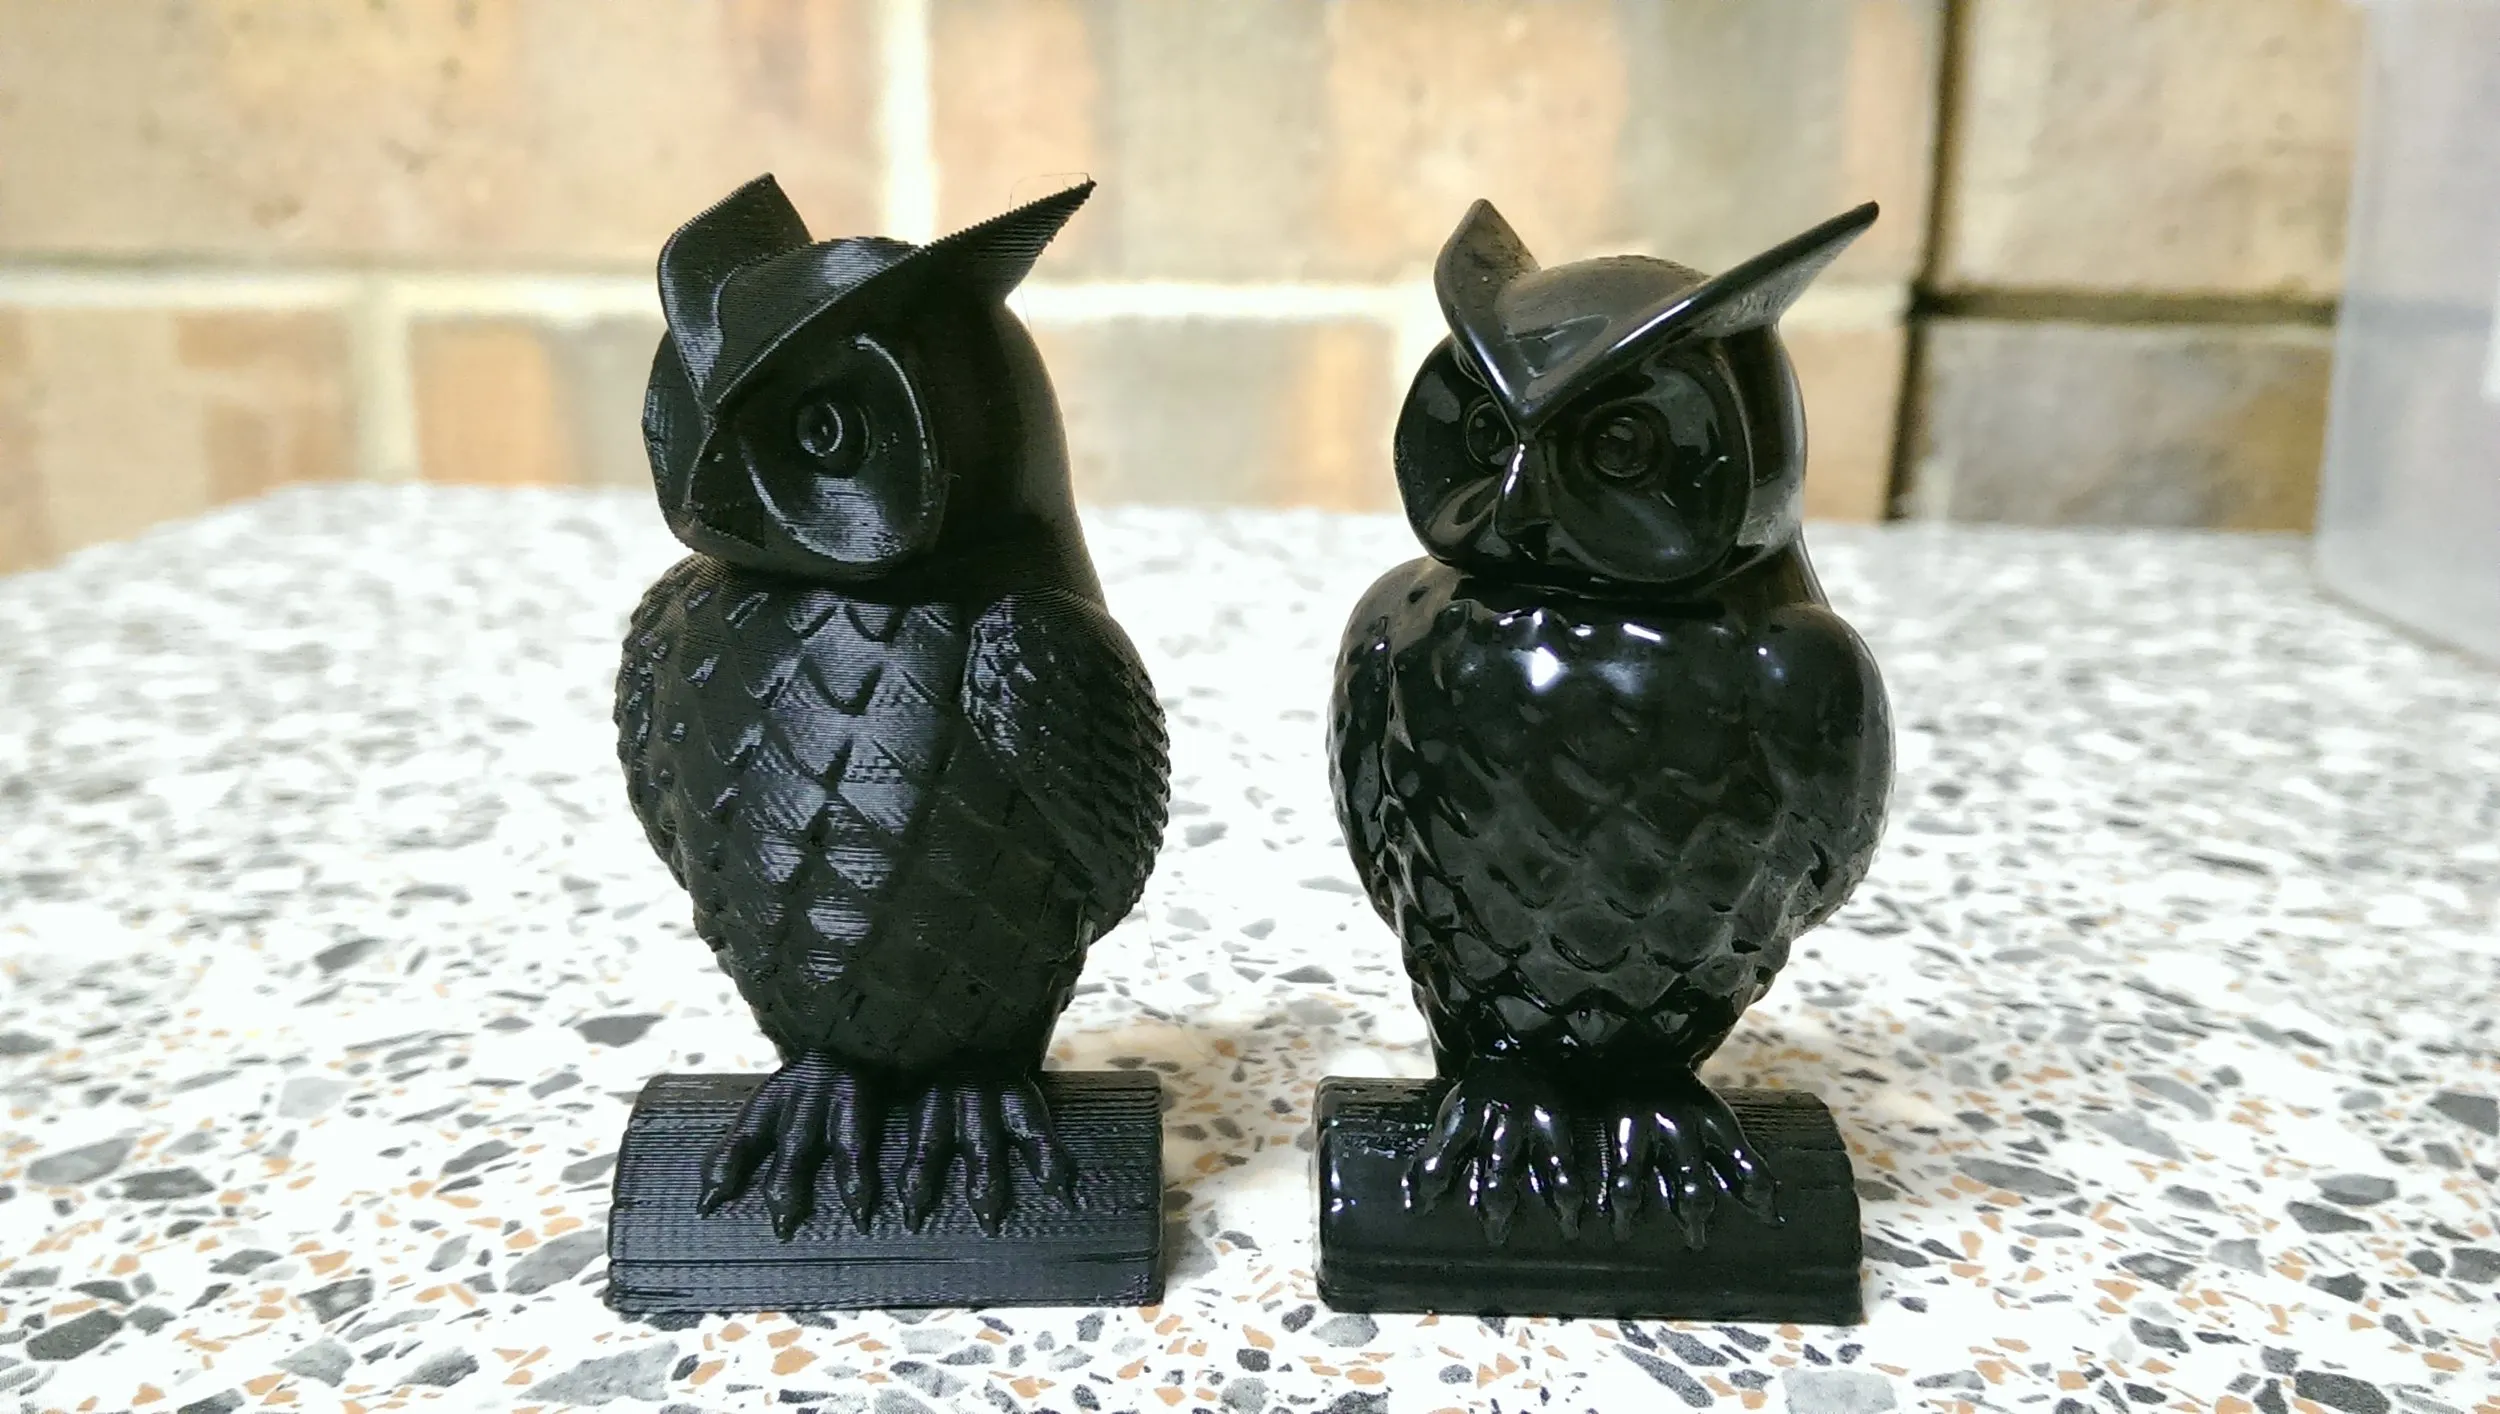
1-Connaître les spécifications de sa machine
Avant tout, apprenez à connaître votre imprimante : la plage de température qu'elle supporte (l'ABS demande plus chaud que le PLA), son débit d'extrusion maximal, et ses tolérances mécaniques. Une machine bien connue se règle mieux : vous saurez jusqu'où pousser la finesse des détails et l'épaisseur des parois.
2-Régler ses paramètres avec précision
Dans votre slicer (OrcaSlicer, PrusaSlicer ou Cura), soignez trois réglages clés : la hauteur de couche (0,1 à 0,3 mm : fine pour le détail, épaisse pour la vitesse), la vitesse (50-80 mm/s donnent souvent le meilleur compromis qualité, même si les machines récentes montent bien plus haut), et le remplissage (10-30 % suffisent pour la plupart des objets, plus pour les pièces sollicitées). Testez, ajustez, recommencez.
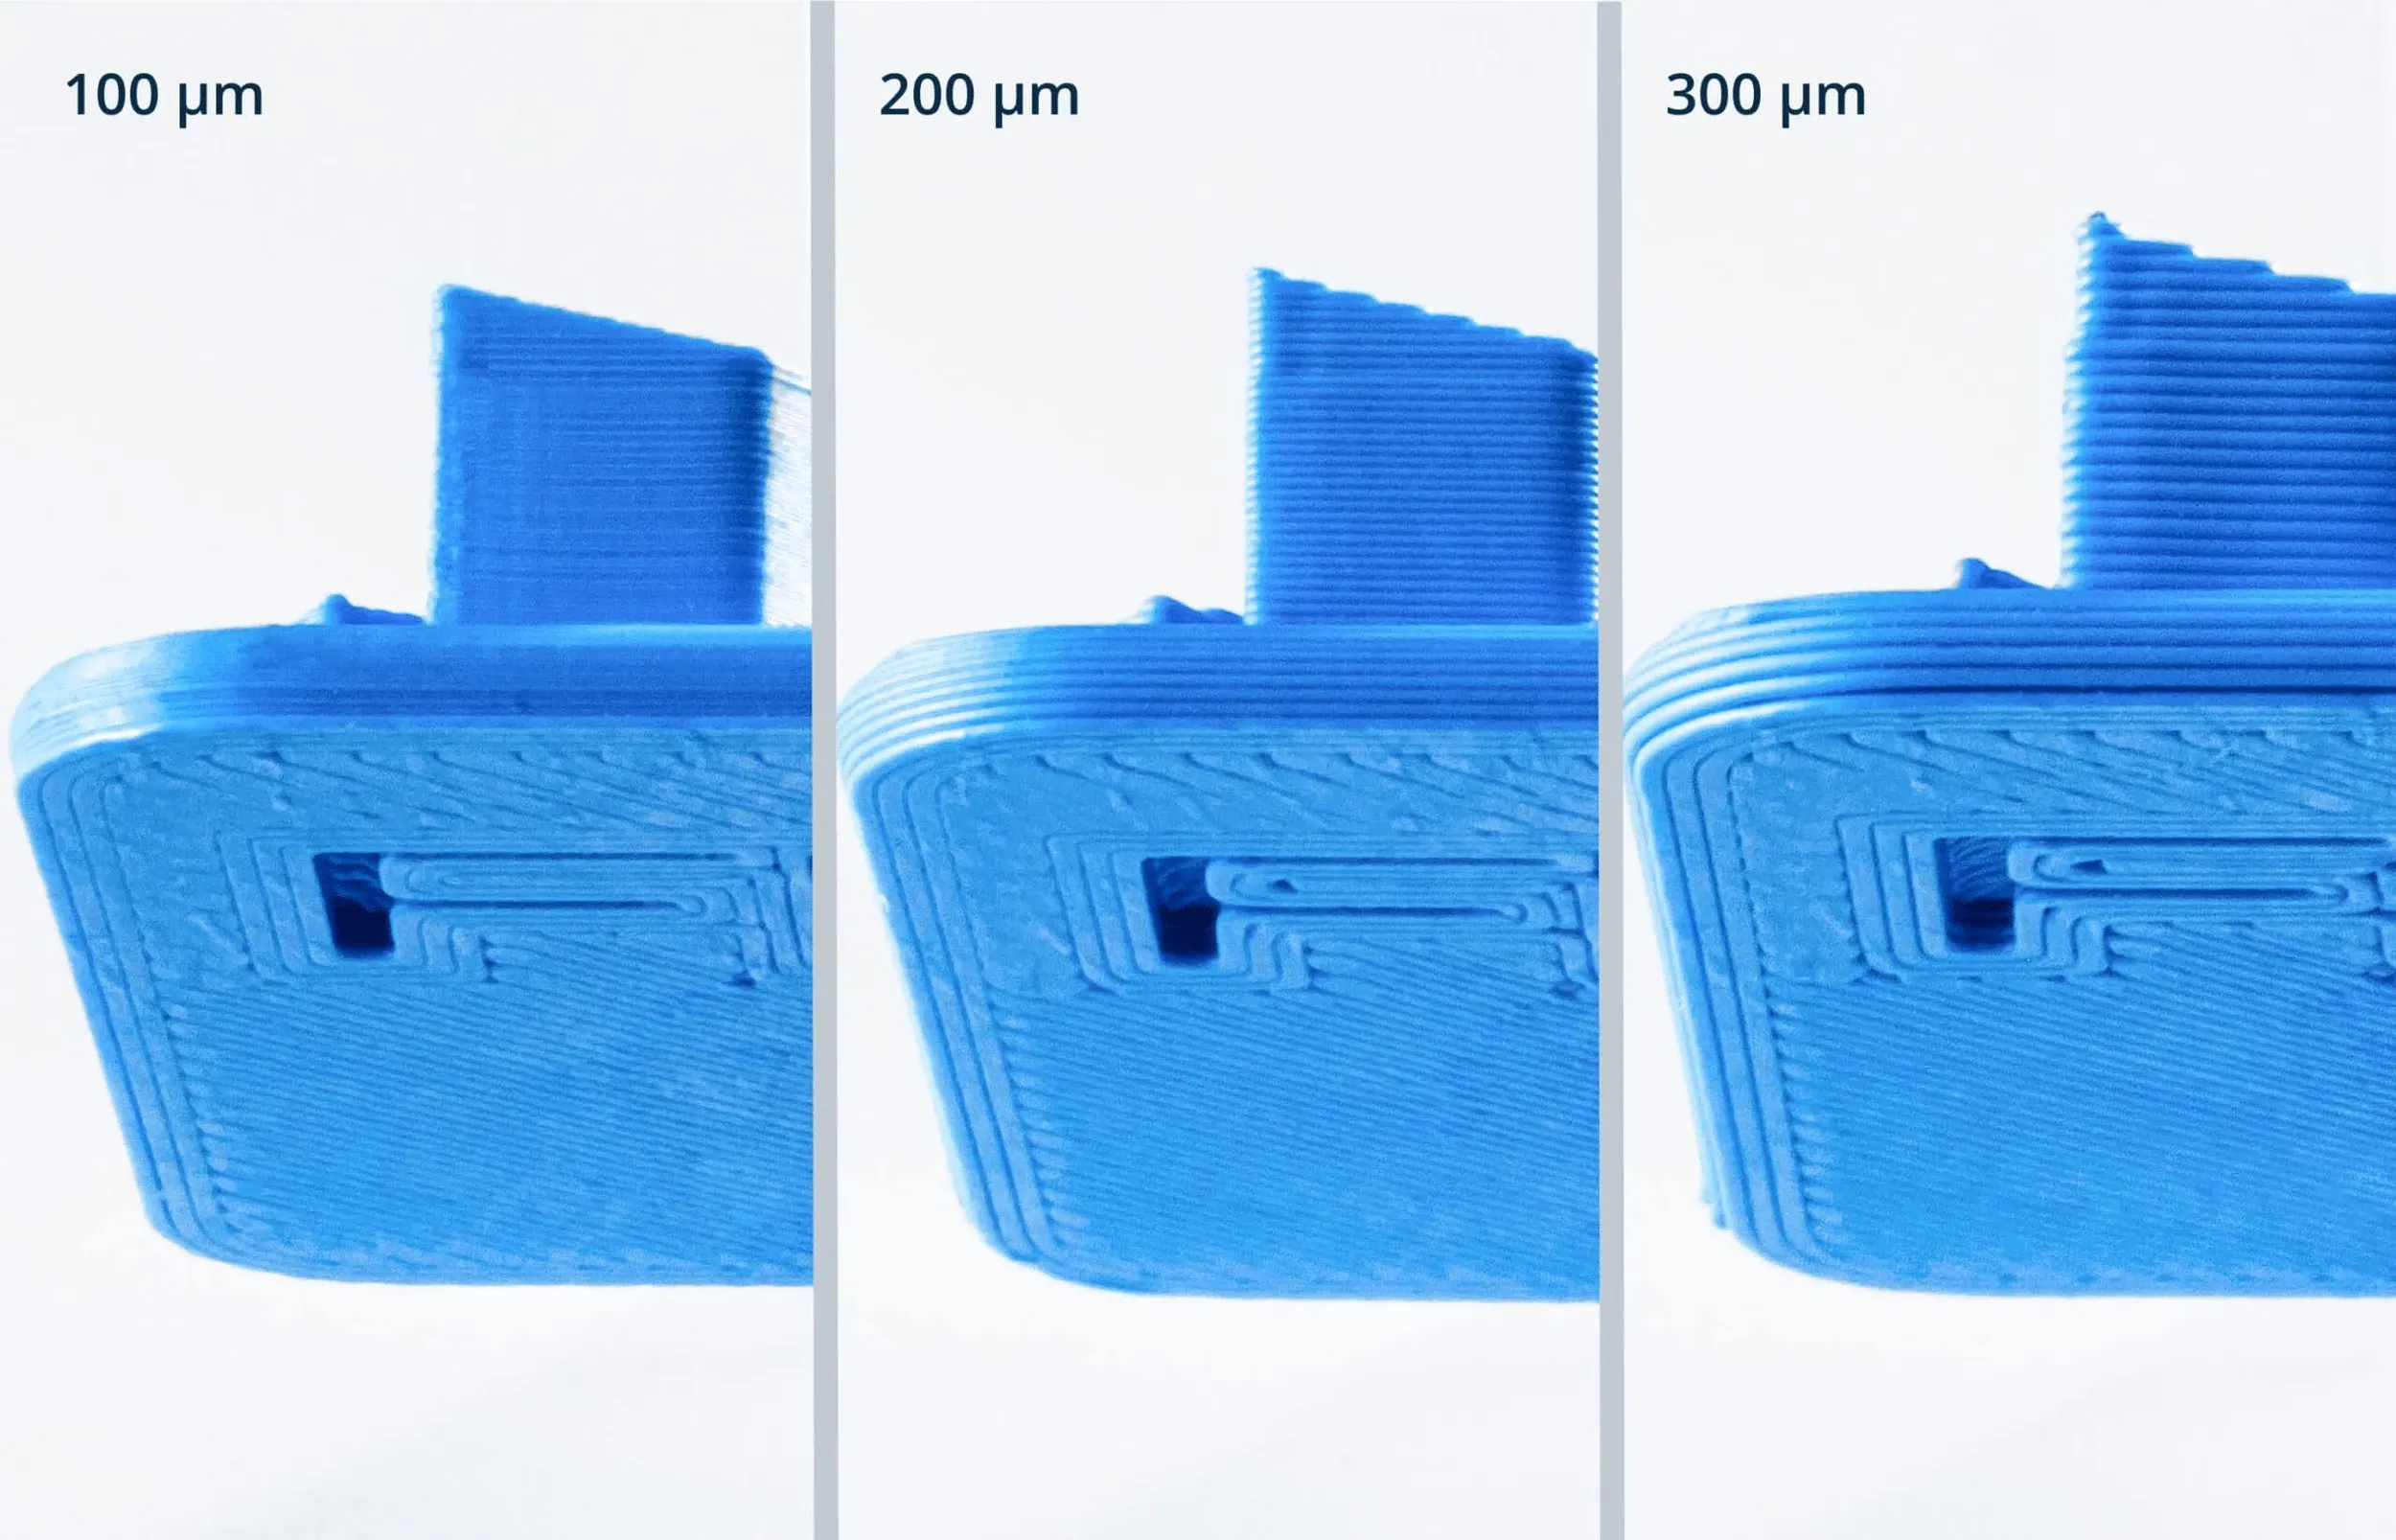
La hauteur de couche est le réglage qui transforme le plus vite le rendu. La technologie FDM empile des couches successives : plus elles sont fines, plus la surface paraît lisse et détaillée. La buse standard mesure 0,4 mm ; pour des détails encore plus fins, une buse de plus petit diamètre (0,25 mm par exemple) permet de descendre plus bas. Deux contreparties : un temps d'impression plus long, et un risque de sous-extrusion si la machine suit mal, avec des défauts structurels à la clé.
3-Explorer différents matériaux
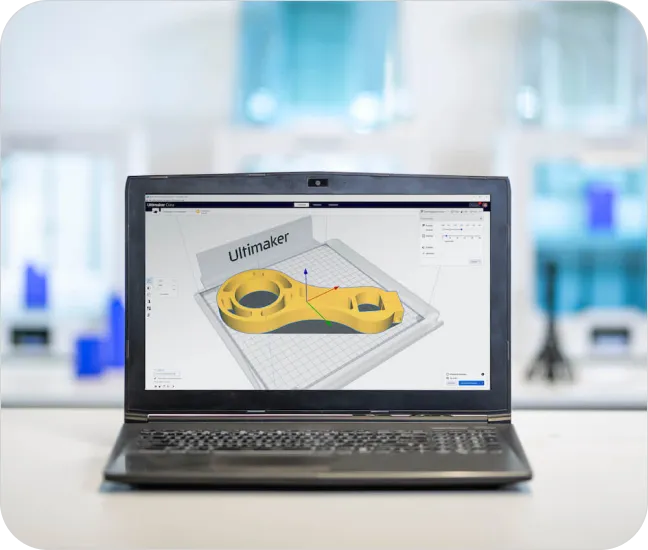
Ultimaker Cura
Ne restez pas cantonné au PLA. Le PETG offre robustesse et résistance à l'eau, le TPU une belle flexibilité, et les filaments composites (bois, métal) un rendu esthétique unique. Choisir le bon matériau selon l'usage de la pièce fait une vraie différence sur le résultat, tout comme la qualité de la bobine : voyez notre sélection des marques de filaments.
4-Entretenir son imprimante
Une machine bien entretenue imprime mieux. Adoptez une routine d'entretien : tension des courroies, graissage des tiges, nettoyage régulier de la buse pour éviter les bouchages, et calibration du plateau (distance buse-plateau d'environ 0,1 mm, la fameuse feuille de papier). Une bonne première couche est la base de tout : si besoin, suivez notre guide pour régler le plateau de son imprimante 3D.
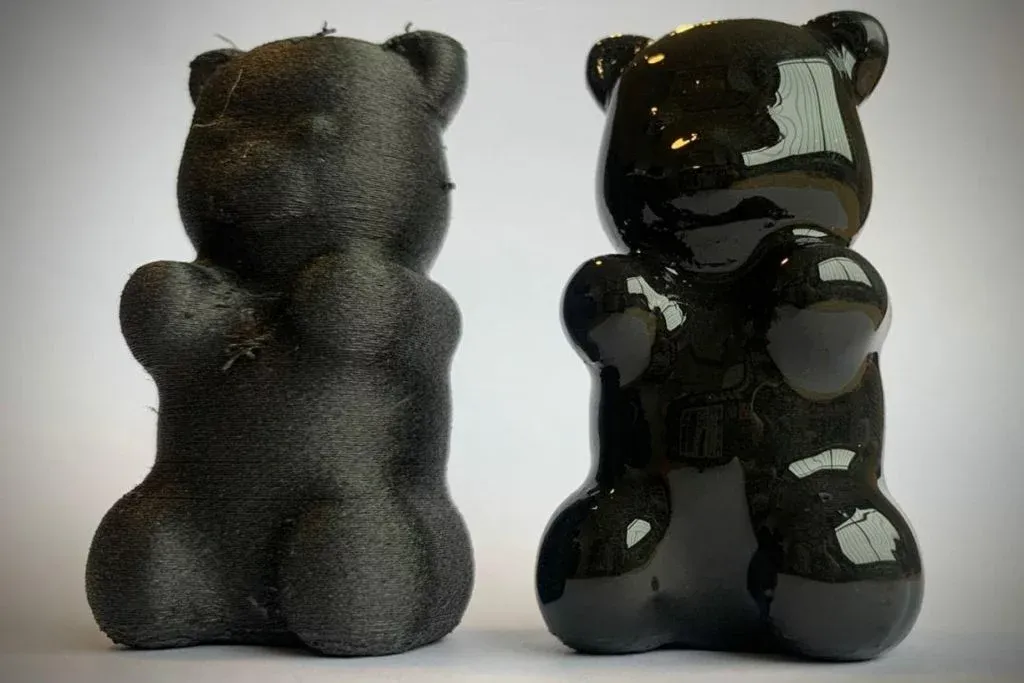
5-Maîtriser le post-traitement
Pour une belle finition : le lissage à la vapeur d'acétone pour l'ABS (jamais le PLA), le ponçage suivi d'un apprêt de remplissage puis de peinture, ou un kit de lissage. Chaque matière a ses méthodes : notre guide du post-traitement en impression 3D les détaille. Mieux vos réglages sont faits en amont, moins vous aurez à post-traiter.
6-Optimiser l'adhérence au plateau
Contre le warping et les décollements, jouez sur l'adhérence : un brim (bordure) pour les modèles fins ou fragiles, un raft (radeau) pour les formes complexes ou instables. Un plateau propre, dégraissé, avec éventuellement un adhésif (laque, colle), complète l'ensemble.
7-Équilibrer température et vitesse
Température et vitesse sont liées. Pour les impressions fines et détaillées, ralentissez et restez dans le bas de la plage de température du filament : les détails ressortent mieux. Quand la rapidité prime, montez un peu la température pour accompagner la vitesse. Une tour de température aide à trouver le réglage idéal de chaque bobine. Pour les plages de chaque matière, voyez notre guide des températures d'impression.
8-Soigner l'orientation et les supports
L'orientation de la pièce dans le slicer change tout : bien orientée, elle réduit le besoin de supports, améliore l'état de surface et renforce la solidité (les couches résistent mieux dans certains sens). Privilégiez les surfaces autoportantes pour limiter les supports, donc le gaspillage de matière et le post-traitement.
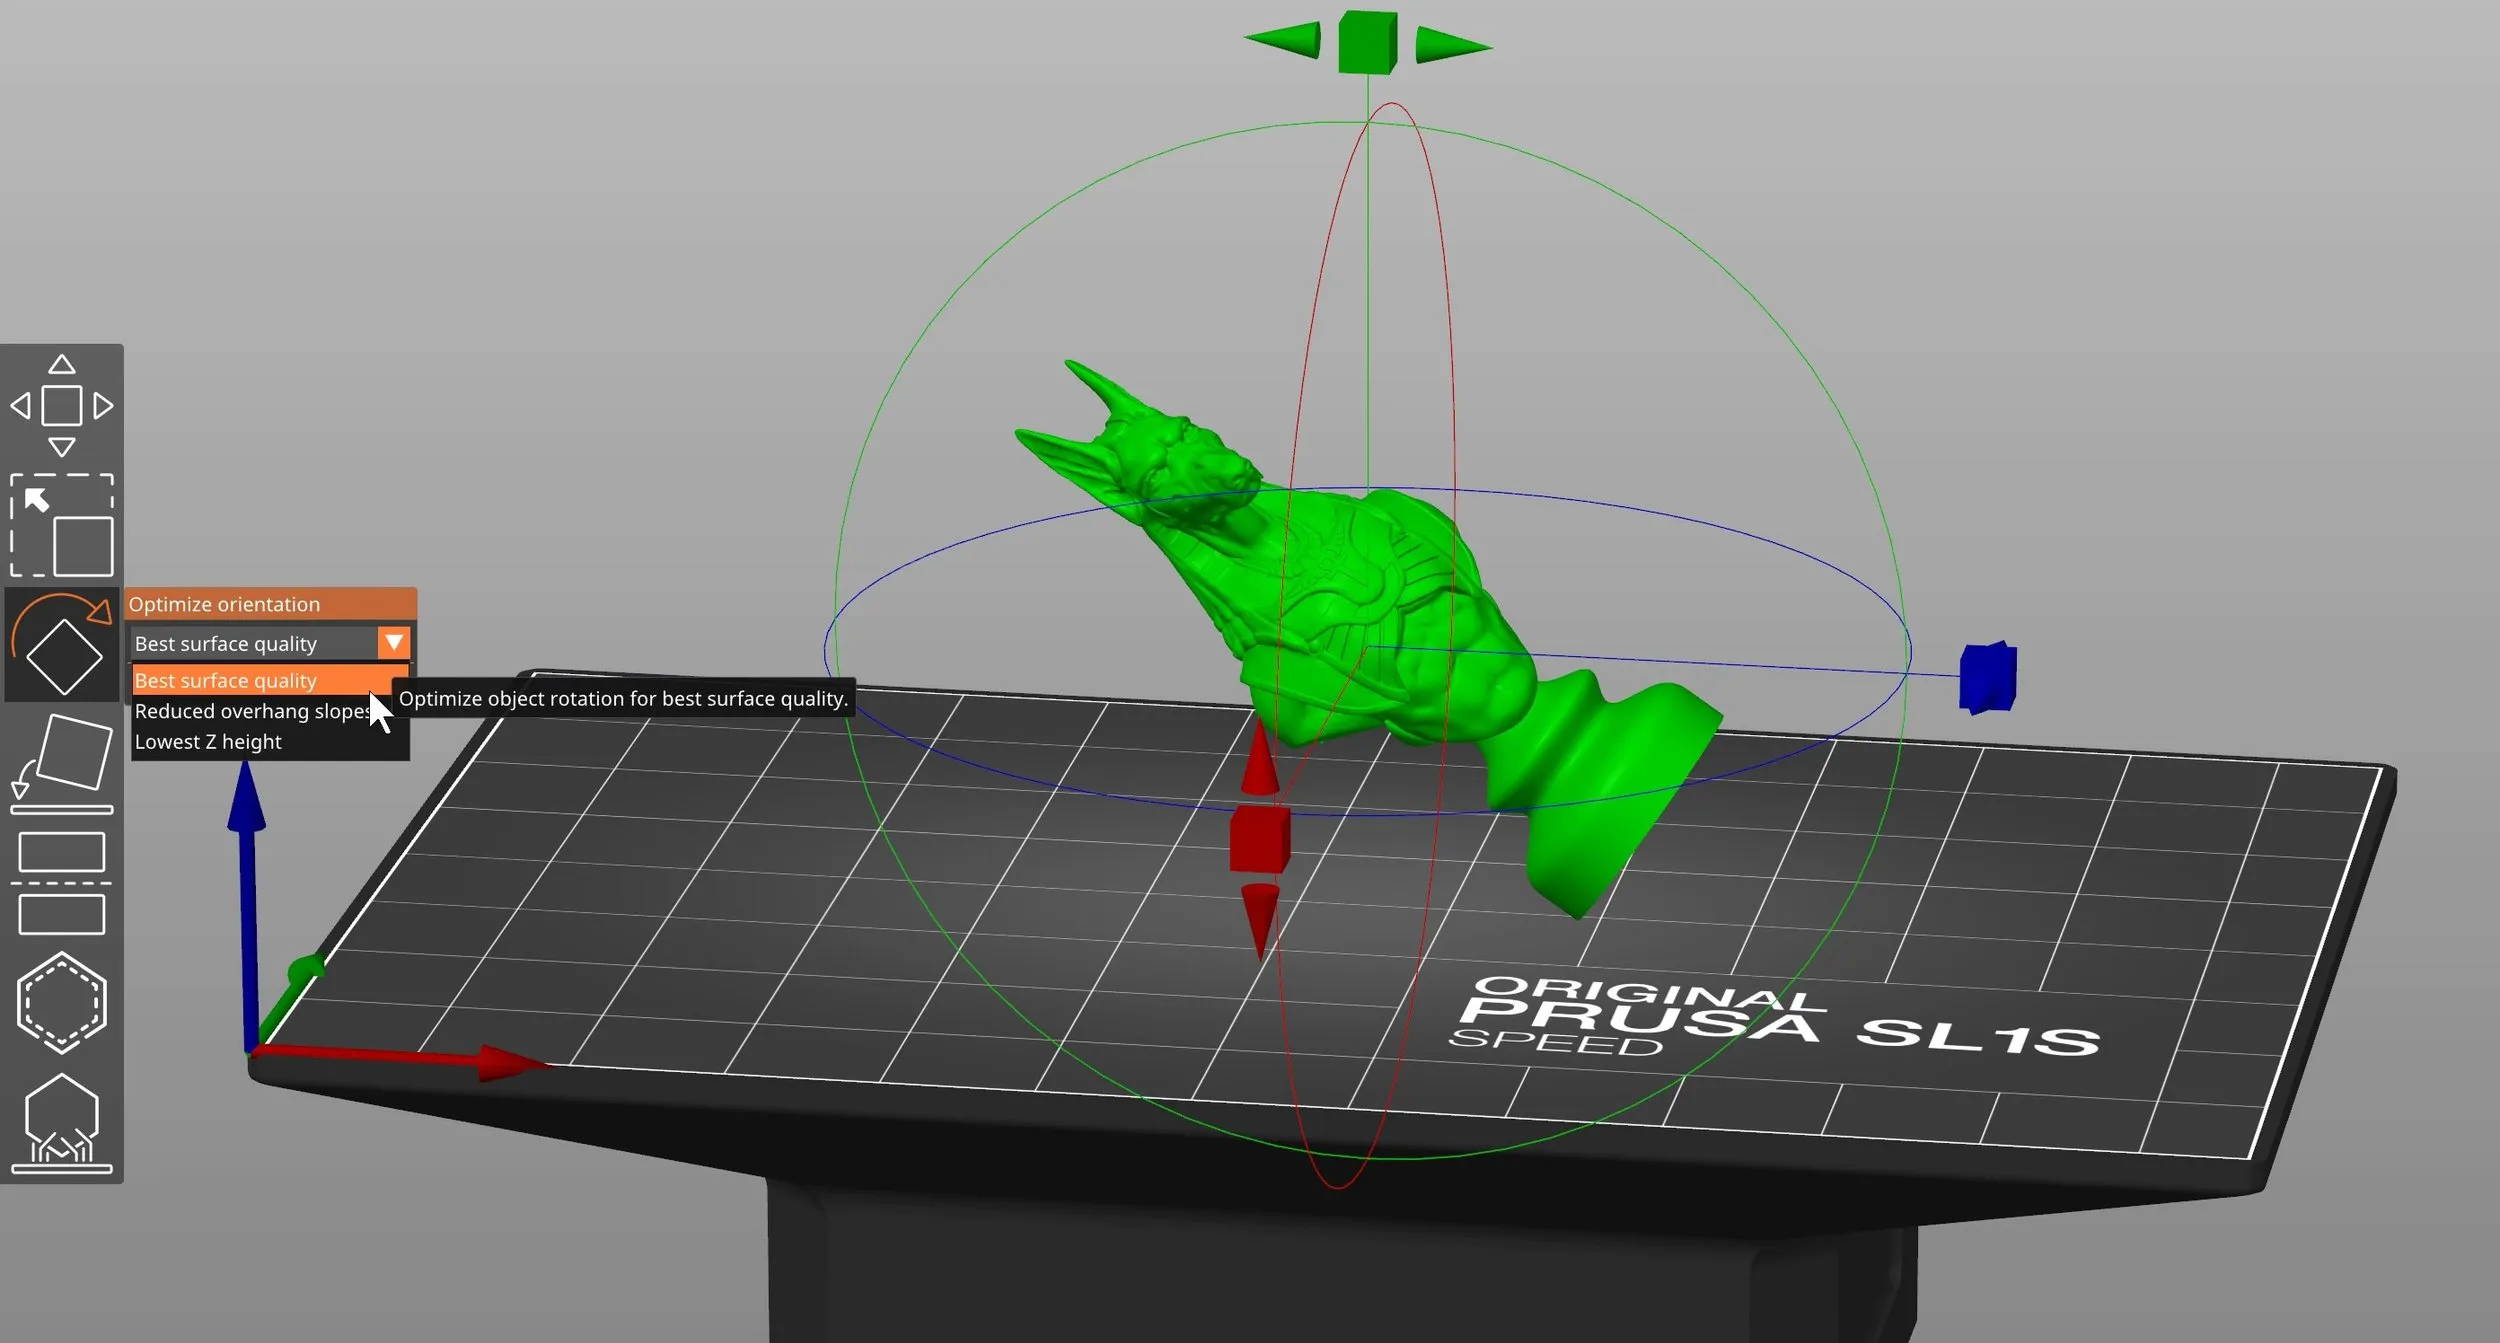
Exemple concret : un cylindre. Couché ou debout, son rendu n'est pas le même. En changeant son orientation pour que les couches s'empilent verticalement le long de la surface courbe, les stries deviennent beaucoup moins visibles. Cette méthode fonctionne sur de nombreux objets, mais pas sur les dômes, qui n'ont qu'une seule face plane.
9-Bien stocker son filament
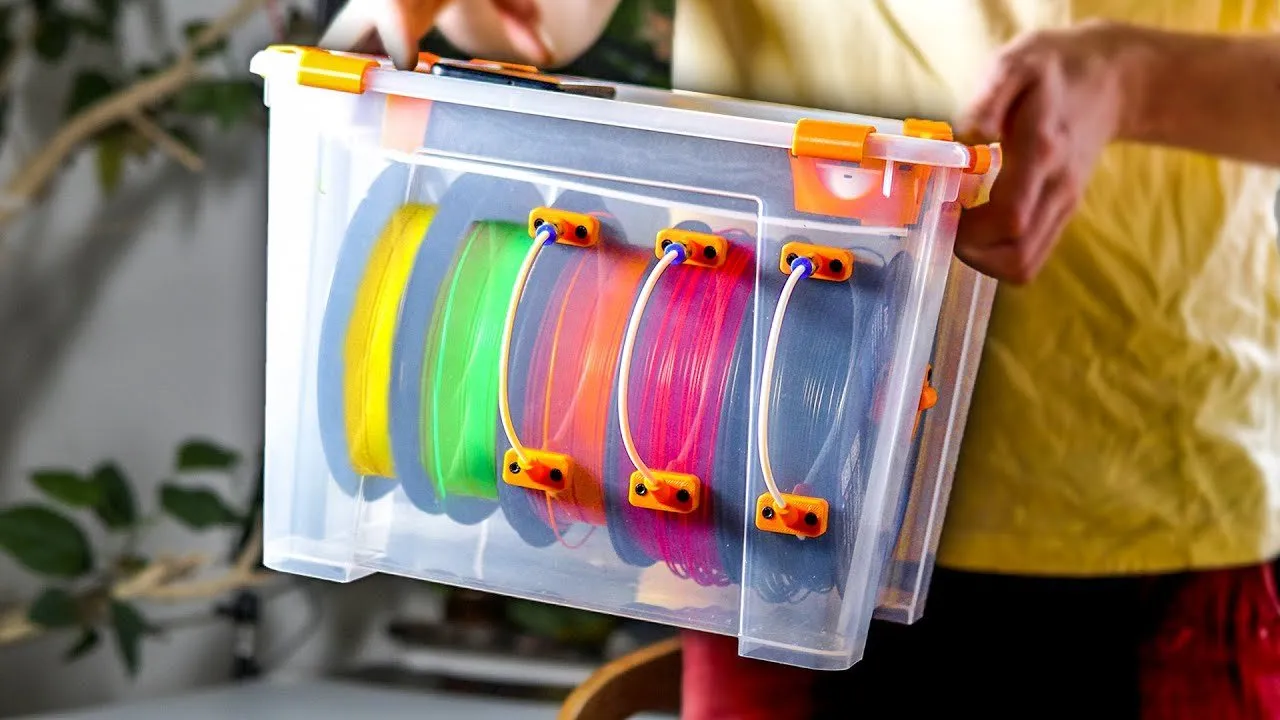
Le filament absorbe l'humidité, ce qui dégrade la qualité (crépitements, stringing, surfaces mates). Stockez vos bobines au sec, en boîte hermétique ou sac sous vide avec dessiccant. Soyez particulièrement vigilant avec les matières très hygroscopiques comme le Nylon ou le PVA, et séchez une bobine qui a pris l'humidité.
10-Expérimenter en continu
Enfin, l'impression 3D s'apprend en pratiquant. N'ayez pas peur des échecs : testez différents réglages, matériaux et techniques, notez ce qui marche, et affinez. Chaque impression, réussie ou ratée, vous fait progresser. Les pièces de calibration (cubes test, tours de température, tests de rétraction) sont vos meilleures alliées, et certaines erreurs classiques sont à connaître pour gagner du temps.
Bonus : adapter la pièce pour une finition plus propre
Une partie de la qualité se joue avant même de lancer l'impression, dans la modélisation et la préparation du plateau. Quatre astuces simples.
Ajouter des chanfreins contre le ghosting
Quand l'imprimante change brusquement de direction sur un angle droit, elle vibre. Ces vibrations laissent des échos visibles sur la surface : c'est le ghosting. Un chanfrein, une arête abattue à 45°, adoucit le changement de direction, réduit les vibrations et donne un résultat plus propre. Si vous tenez à garder des angles nets, cette méthode n'est pas adaptée : privilégiez alors des angles arrondis.
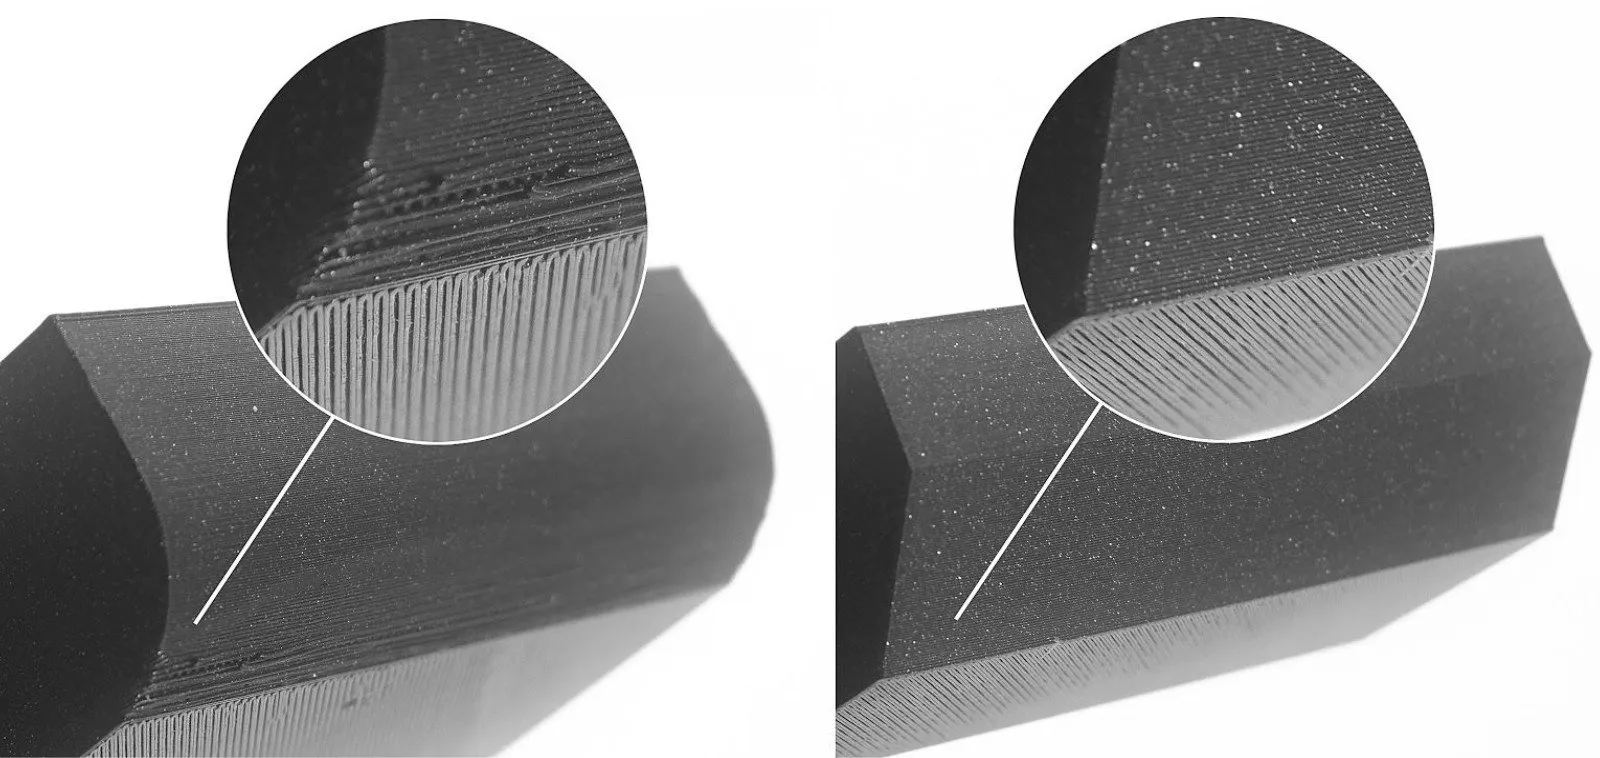
Préférer les plans inclinés aux dômes
Sur une surface arrondie ou en dôme, les couches se décalent les unes par rapport aux autres et créent un effet d'escalier irrégulier. Un plan incliné droit donne un résultat plus lisse et homogène. La forme du modèle change légèrement : testez plusieurs valeurs pour trouver le bon compromis entre rendu et fidélité.
Activer le Fuzzy Skin pour les pièces esthétiques
Le Fuzzy Skin est une fonction du slicer qui ajoute une texture rugueuse en faisant légèrement vibrer la buse de façon contrôlée sur les parois. Les marques entre les couches disparaissent sous l'effet texturé. Il manque de précision pour les pièces techniques, mais c'est une très bonne option pour les objets décoratifs.
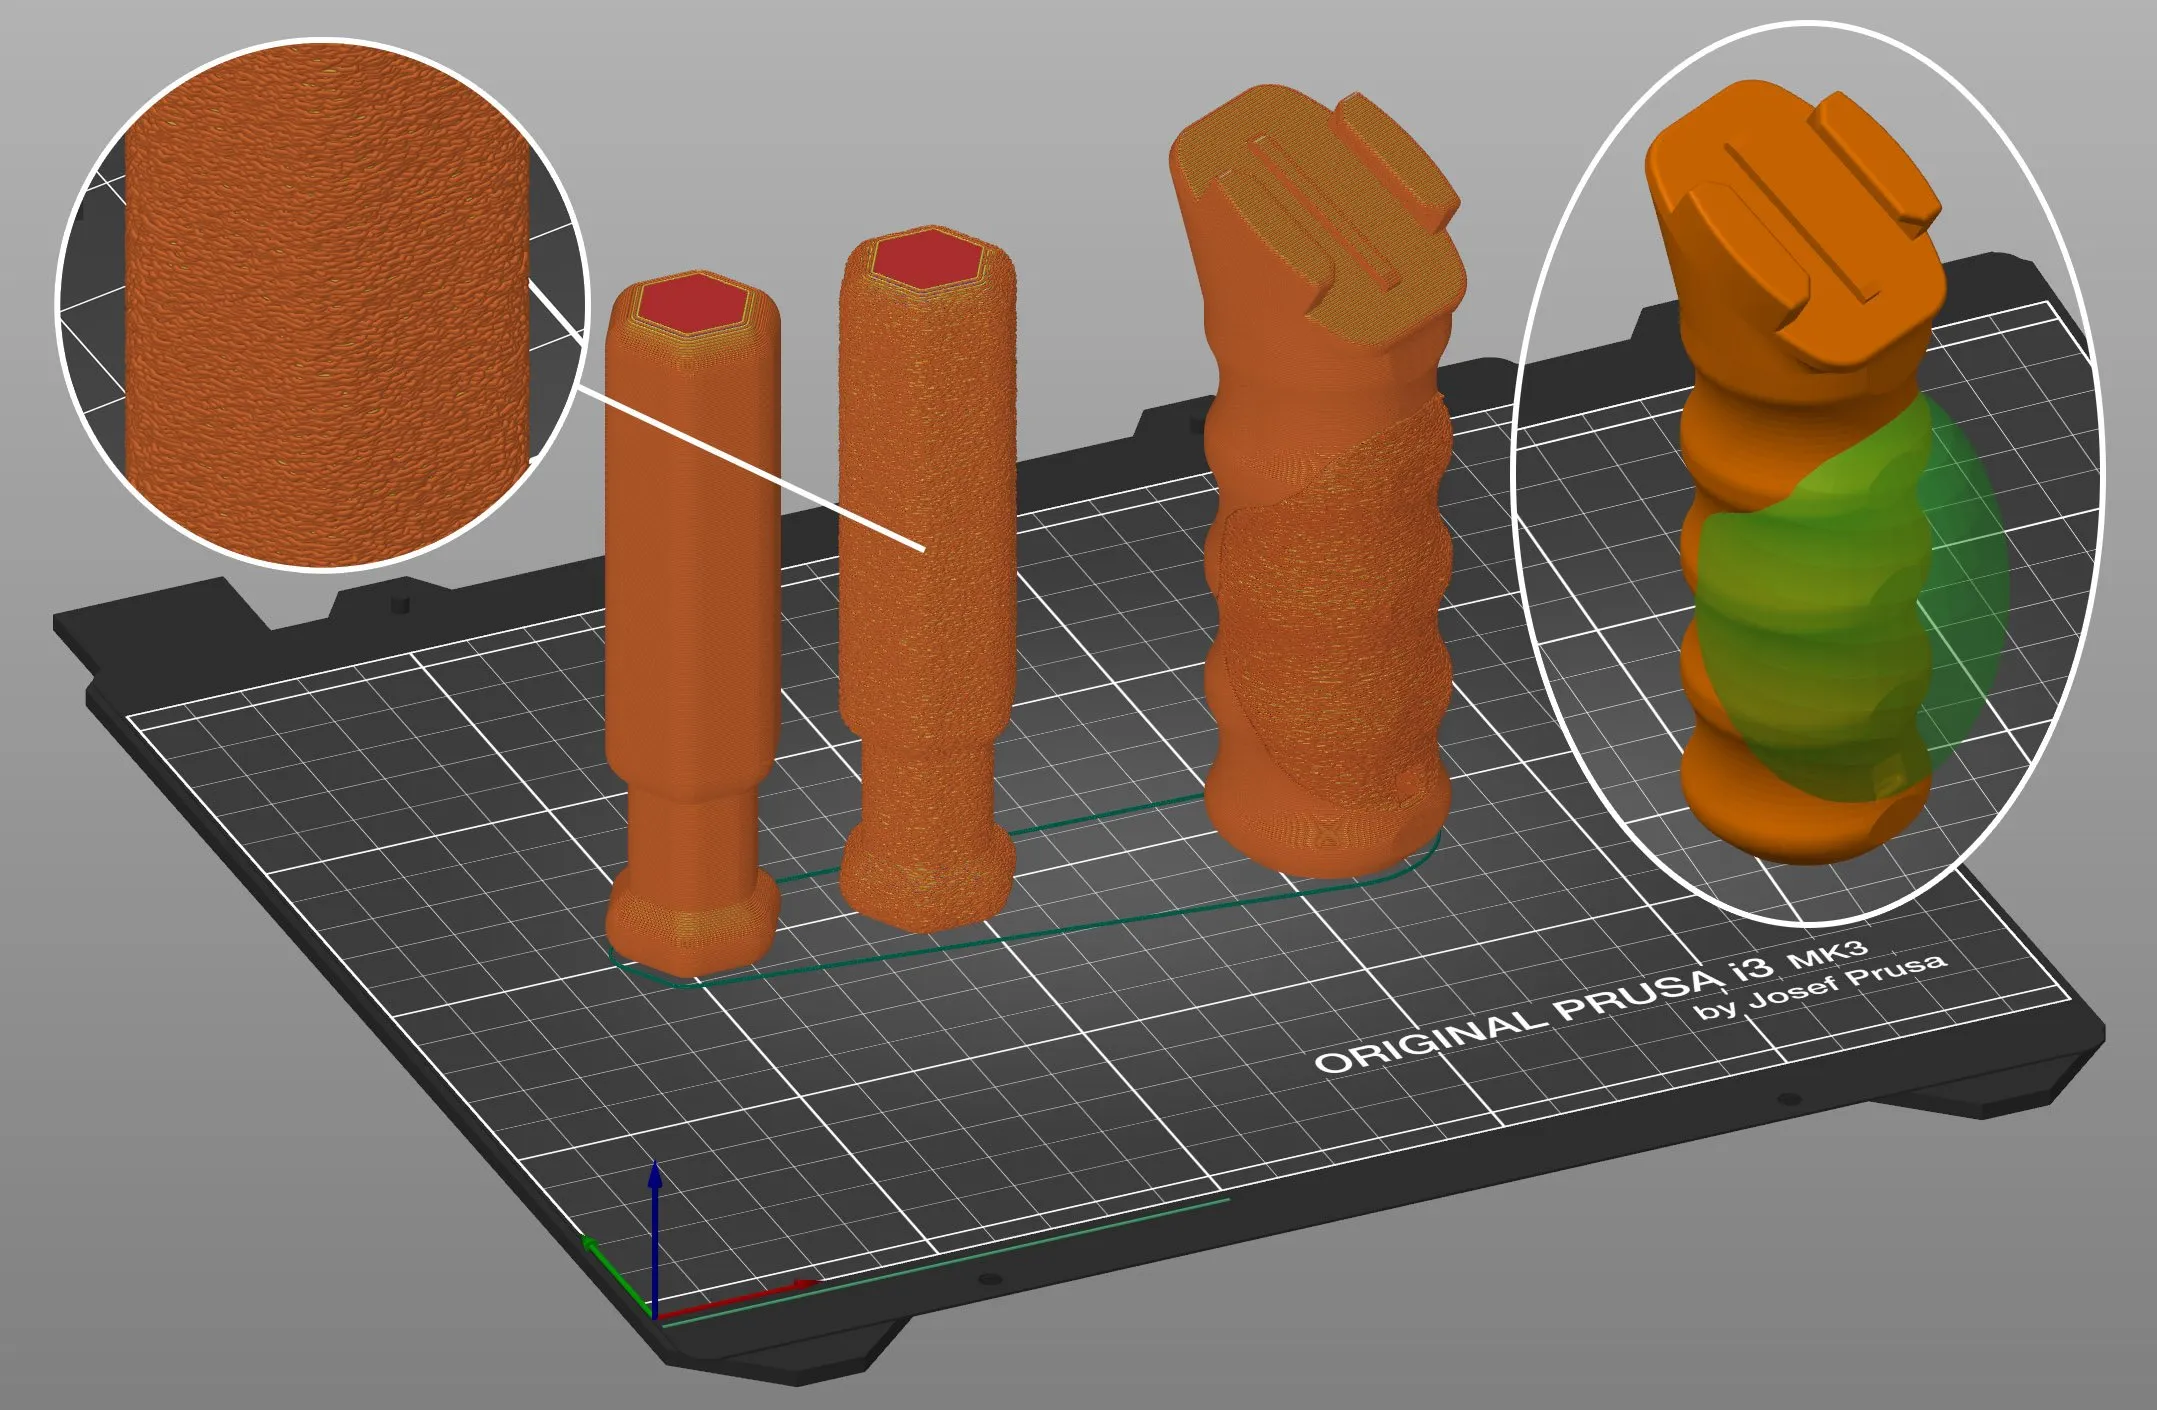
Imprimer une pièce à la fois
Plusieurs pièces sur le même plateau, c'est pratique, mais cela favorise le stringing (fils de filament entre les pièces) et des différences de refroidissement visibles quand les pièces n'ont pas la même hauteur. Pour la meilleure finition, imprimez une seule pièce par session.
Récapitulatif des 10 conseils
Les 10 conseils en un coup d'œil
| # | Conseil | L'essentiel |
|---|---|---|
| 1 | Connaître sa machine | Température, débit, tolérances |
| 2 | Régler finement | Couche 0,1-0,3 mm, vitesse, remplissage, buse plus fine pour le détail |
| 3 | Varier les matériaux | PLA, PETG, TPU, composites |
| 4 | Entretenir | Courroies, buse, plateau calibré |
| 5 | Post-traiter | Acétone (ABS), ponçage, peinture |
| 6 | Adhérence plateau | Brim, raft, plateau propre |
| 7 | Température / vitesse | Lent + froid = détails ; rapide = chaud |
| 8 | Orientation / supports | Moins de supports, plus de solidité, couches moins visibles |
| 9 | Stocker le filament | Sec, hermétique, dessiccant |
| 10 | Expérimenter | Pièces de calibration, essais |
| + | Adapter la pièce | Chanfreins, plans inclinés, Fuzzy Skin, une pièce à la fois |
Neptune 3 pro
Conclusion : formez-vous à l'impression 3D
Améliorer ses impressions FDM, c'est combiner connaissance de sa machine, réglages précis, bon choix de matériau, conception adaptée, entretien régulier et post-traitement soigné. Aucun de ces conseils n'est compliqué pris isolément : c'est leur addition qui transforme vos résultats. Et comme toujours, c'est en pratiquant qu'on progresse le plus vite.
Envie d'atteindre l'autonomie plus vite, avec un accompagnement structuré ? La Nouvelle École vous forme à l'impression 3D et à la modélisation 3D, en présentiel ou à distance, dans une formation éligible au CPF.
Questions fréquentes
Quel réglage améliore le plus la qualité d'impression ?
Il n'y en a pas un seul, mais la hauteur de couche et la température sont les plus déterminants. Une couche fine (0,1-0,15 mm) améliore nettement le rendu des détails, et une température bien calibrée (via une tour de température) évite stringing et défauts. Le tout sur un plateau bien réglé et une buse propre.
Quelle vitesse d'impression choisir ?
Entre 50 et 80 mm/s, on obtient souvent le meilleur compromis qualité pour la plupart des filaments, même si les imprimantes récentes (avec compensation de vibrations) montent bien plus haut. Ralentissez pour les pièces détaillées, accélérez pour les objets simples. Testez sur des pièces de calibration.
Comment éviter que mes pièces se décollent du plateau ?
Assurez-vous que le plateau est propre, dégraissé et bien réglé (distance buse-plateau d'environ 0,1 mm). Ajoutez un brim pour les pièces fines ou un raft pour les formes complexes, et un adhésif si besoin (laque, colle). Pour les matières sujettes au warping comme l'ABS, un plateau chauffant et un caisson aident beaucoup.
Comment réduire le ghosting sur les angles ?
Le ghosting vient des vibrations de la machine quand elle change brusquement de direction sur un angle droit. Ajouter des chanfreins à 45° (ou des angles arrondis) dans la modélisation adoucit ces changements de direction et réduit les échos visibles.
Faut-il sécher son filament ?
Oui, dès qu'il a pris l'humidité. Un filament humide crépite, file et donne des surfaces mates. Stockez vos bobines au sec, en boîte hermétique avec dessiccant, et séchez-les si besoin (séchoir, boîte de séchage). Les matières très hygroscopiques comme le Nylon et le PVA demandent une vigilance particulière.
L'orientation de la pièce a-t-elle vraiment un impact ?
Oui, un impact majeur. L'orientation détermine la quantité de supports nécessaires, l'état de surface visible, et même la solidité : une pièce résiste mieux aux efforts dans le sens des couches. Sur un cylindre, par exemple, le changement d'orientation rend les couches bien moins visibles.
Peut-on imprimer plusieurs pièces en même temps ?
Oui, mais au prix de la finition. Plusieurs pièces sur le plateau favorisent le stringing entre elles et des différences de refroidissement quand leurs hauteurs diffèrent. Pour un rendu homogène et précis, imprimez une pièce à la fois.