

 Laser pour pièce artistique
 Fraisage CNC
 SketchUp
 SolidWorks
 Revit
 Creo
 Scanner 3D
 Exocad


 Programmation Python
Comment éviter le warping en impression 3D ?
Écrit par Théau Sigwald
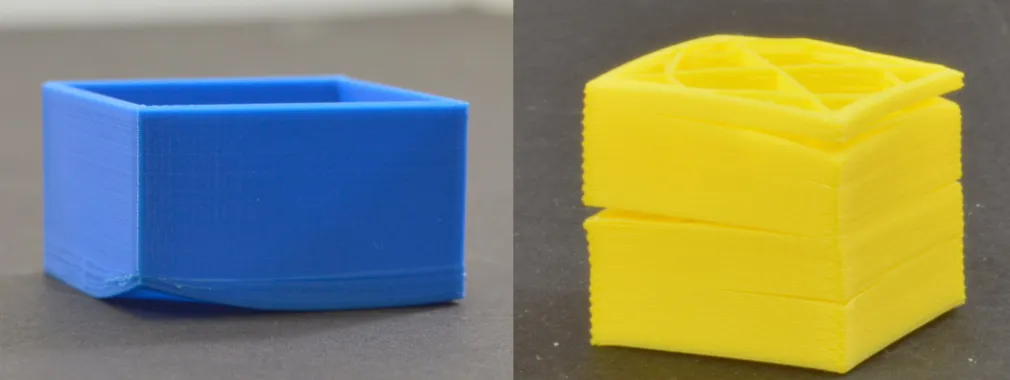
Exemples de warping
Le warping, ou gauchissement (on parle aussi de curling), est l'un des problèmes les plus frustrants de l'impression 3D FDM : les coins de votre pièce se relèvent, l'objet se décolle du plateau et se déforme, parfois après plusieurs heures d'impression. Si vous imprimez de l'ABS, vous l'avez forcément rencontré.
La bonne nouvelle : le warping s'explique par un phénomène simple et se corrige avec des réglages accessibles à tous. Dans ce guide, nous voyons d'abord pourquoi il se produit, puis deux familles de solutions complémentaires : réduire le refroidissement brutal, et améliorer l'adhérence au plateau.
Qu'est-ce que le warping en impression 3D ?
Isolation thermique
Le warping est la déformation d'une pièce imprimée dont les bords se relèvent et se décollent du plateau sous l'effet d'un refroidissement trop rapide.
Le mécanisme est simple : le plastique sort de la buse à haute température, puis se contracte en refroidissant. Si ce refroidissement est brutal et inégal, les couches basses se rétractent plus vite que le reste. Ce retrait crée des tensions internes qui tirent sur les bords, surtout aux angles, jusqu'à arracher la pièce du plateau.
Le phénomène est plus fréquent sur les grandes pièces. Ses conséquences vont de l'erreur dimensionnelle au défaut de surface, jusqu'à rendre la pièce totalement inutilisable.
Les causes du warping
Toutes les causes se ramènent à deux principes : un choc thermique entre la température d'extrusion et celle de votre espace d'impression, et une adhérence insuffisante au plateau. Plus l'écart de température est grand, plus le risque est élevé.
C'est pourquoi les matières imprimées chaud sont les plus concernées. L'ABS s'extrude entre 240 et 260 °C, contre 180 à 220 °C pour le PLA. Prenez un atelier à 10 °C avec une impression ABS à 250 °C : l'écart atteint 240 °C, et le warping devient quasi inévitable. Le Nylon, qui se contracte beaucoup, est aussi très touché.
Dans le détail, les causes les plus fréquentes :
- Environnement défavorable : courants d'air, pièce froide, humidité.
- Ventilation trop forte : elle refroidit la pièce trop brutalement (surtout pour l'ABS).
- Première couche trop froide : pas assez chaude et visqueuse, elle accroche mal.
- Plateau non chauffé, sale ou mal calibré : l'adhérence de la première couche en pâtit.
- Vitesse mal réglée : trop rapide ou trop lente, elle perturbe le transfert de chaleur entre couches.
- Matériau sensible : ABS et Nylon se contractent beaucoup en refroidissant.
Sensibilité des matières au warping
| Matière | Sensibilité au warping | Équipement conseillé |
|---|---|---|
| PLA | Très faible | Plateau chauffant facultatif |
| PETG | Faible à modérée | Plateau chauffant recommandé |
| ABS | Élevée | Plateau chauffant + caisson |
| Nylon | Très élevée | Plateau chauffant + caisson |
| PVA | Faible | Plateau chauffant facultatif |
C'est aussi la raison pour laquelle nous travaillons systématiquement avec du PLA dans nos formations lorsque les personnes débutent en impression 3D.
Solution 1 : réduire le choc thermique
La première famille de solutions consiste à ralentir et homogénéiser le refroidissement de votre pièce.
Éloignez l'imprimante des courants d'air
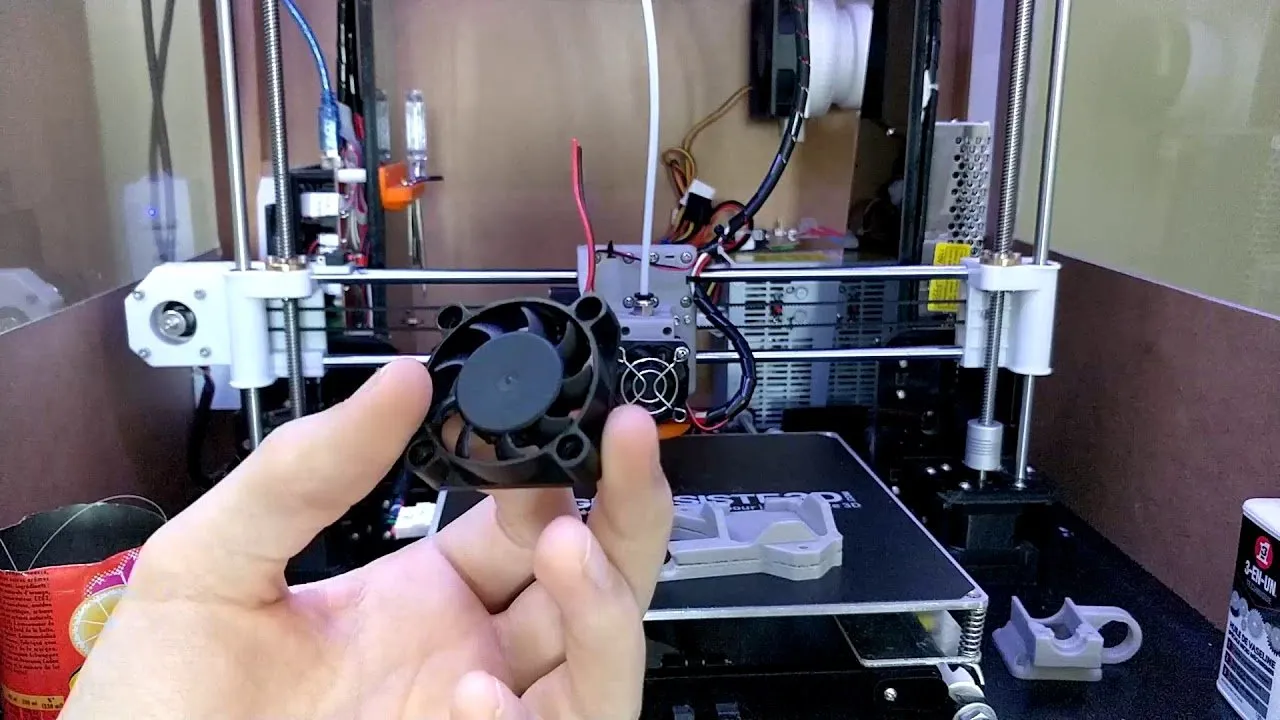
Pièce de ventilation d'imprimante 3D
Placez votre machine loin des courants d'air froid, dans une pièce à température stable et si possible élevée. Évitez le garage, la cave, les pièces mal isolées et la proximité immédiate d'une fenêtre. C'est le geste le plus simple, et souvent le plus efficace.
Petit dilemme : nous conseillons d'aérer le local pendant l'impression, pour votre santé (vapeurs et microparticules). Mais un local froid ou à température changeante fait warper l'ABS. Il faut donc trouver un compromis, et une imprimante fermée aide beaucoup.
Utilisez un caisson thermique
L'idéal reste le caisson thermique : une enceinte fermée qui conserve la chaleur de la machine et supprime le choc thermique. Comptez à partir de 80 à 150 € environ pour un modèle du commerce. Les imprimantes professionnelles et certaines machines haut de gamme en intègrent un d'origine. Vous pouvez aussi en fabriquer un avec une boîte ou des panneaux isolants, ou opter pour une simple housse de protection, moins chère. Le gain est net : 15 à 25 °C de plus autour de la pièce.
Activez le plateau chauffant
Le plateau chauffant est aujourd'hui quasiment un standard, et presque indispensable pour l'ABS. Il aide la matière à adhérer et évite un refroidissement brutal par le bas, ce qui réduit les tensions internes. Réglez-le autour de 50 à 60 °C pour le PLA et 90 à 110 °C pour l'ABS. Pour les grandes pièces, une température de plateau un peu plus haute aide.
Votre machine n'en a pas ? Restez sur du PLA, ou regardez s'il est possible d'en ajouter un.
Ajustez la température d'impression
Réduisez légèrement la température d'extrusion pour diminuer l'écart avec l'air ambiant, sans descendre trop bas au risque de créer d'autres défauts (sous-extrusion, mauvaise adhésion entre couches). En parallèle, vous pouvez augmenter la température du plateau.
Autre levier : augmenter la température de la première couche pour favoriser l'accroche (dans Cura : Matériau, puis température de la couche initiale, +10 °C par exemple). Pour trouver le bon réglage, imprimez une tour de température : c'est la méthode la plus fiable pour identifier la valeur optimale de votre filament. Voir aussi notre guide des températures.
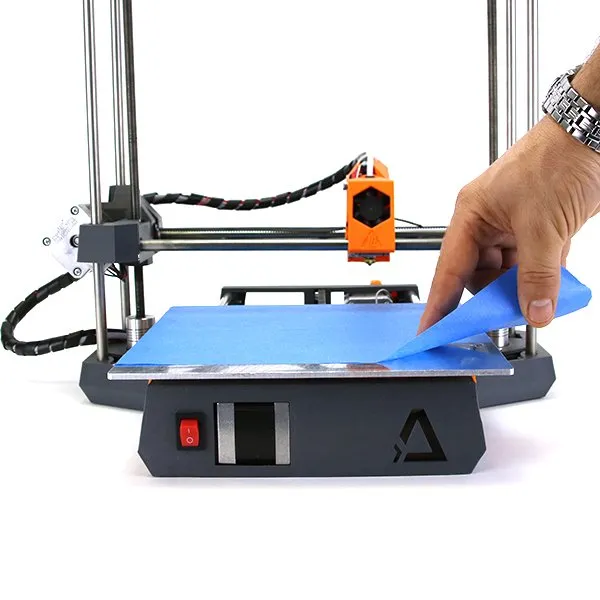
Ruban adhésif sur plateau
Réduisez ou coupez la ventilation
Le ventilateur de refroidissement accélère précisément ce que l'on cherche à éviter. Pour l'ABS, coupez-le ou réduisez-le fortement (partie Refroidissement du slicer). Pour le PLA, en revanche, la ventilation reste utile à la qualité des détails : c'est un compromis à trouver via des pièces de test.
Réglez la vitesse d'impression
Imprimer trop vite fait refroidir le plastique trop rapidement et nuit à l'adhérence entre couches. À l'inverse, un délai trop long entre deux couches laisse la couche inférieure refroidir avant que la suivante ne vienne la réchauffer. L'objectif : un rythme régulier, en évitant les longs trajets à vide au-dessus du plateau.
Solution 2 : améliorer l'adhérence au plateau
Si le choc thermique est maîtrisé mais que le warping persiste, il faut ancrer plus solidement la pièce sur le plateau.
Nettoyez et calibrez le plateau
Un plateau gras ou mal calibré réduit fortement l'adhérence. Nettoyez-le avant chaque impression à l'alcool isopropylique (ou à l'eau savonneuse) pour retirer poussière, traces de doigts et résidus.
Ajoutez une bordure (brim)
Le brim, ou bordure, est une fine collerette imprimée tout autour de l'objet, au niveau de la première couche. Elle augmente fortement la surface de contact et retient les angles. Elle se retire facilement et gaspille peu de matière, mais reste moins efficace si la pièce a une très petite surface d'appui. Dans Cura : Adhérence du plateau, puis Type d'adhérence, et choisissez Bordure. Plus la bordure est large, mieux la pièce est fixée.
Ou un radeau (raft)
Le raft, ou radeau, est une « super bordure » : une base de plusieurs couches (généralement 4) imprimée sous la pièce. Il offre une bien meilleure accroche, utile pour les cas difficiles. En contrepartie, il est plus long à imprimer, consomme plus de matière, peut être difficile à retirer et laisser des marques sous la pièce. Le réglage se trouve dans la même catégorie que la bordure.
Utilisez une colle de plateau
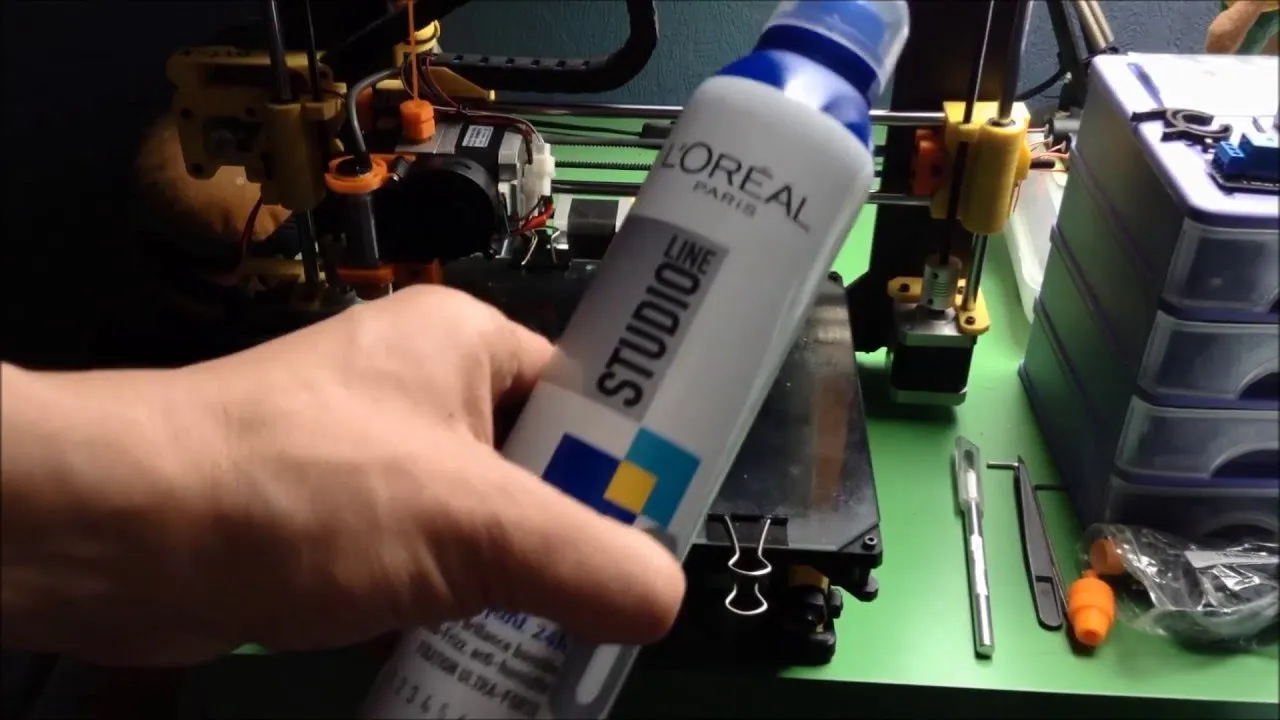
Laque pour cheveux
Le stick de colle classique (type UHU) est simple et économique, et fonctionne sur toutes les surfaces, y compris le verre et la céramique. Appliquez une couche fine et régulière, sans amas. Si vous avez du mal, une colle néoprène en bombe (une dizaine d'euros) donne une couche plus régulière.
Les colles dédiées à l'impression 3D (une quinzaine d'euros) ont un avantage décisif : elles n'adhèrent que lorsque le plateau est chaud et se relâchent au refroidissement. Le démoulage devient bien plus simple. Pensez à nettoyer le plateau après chaque impression.
Appliquez une laque adhésive
La laque améliore nettement l'accroche. Pulvérisez-la à environ 30 cm du plateau, en couche fine et uniforme. La laque pour cheveux dépanne, mais une laque dédiée à l'impression 3D, comme la 3DLac (une dizaine d'euros en magasin spécialisé), donne de bien meilleurs résultats.
Posez un revêtement ou un ruban adhésif
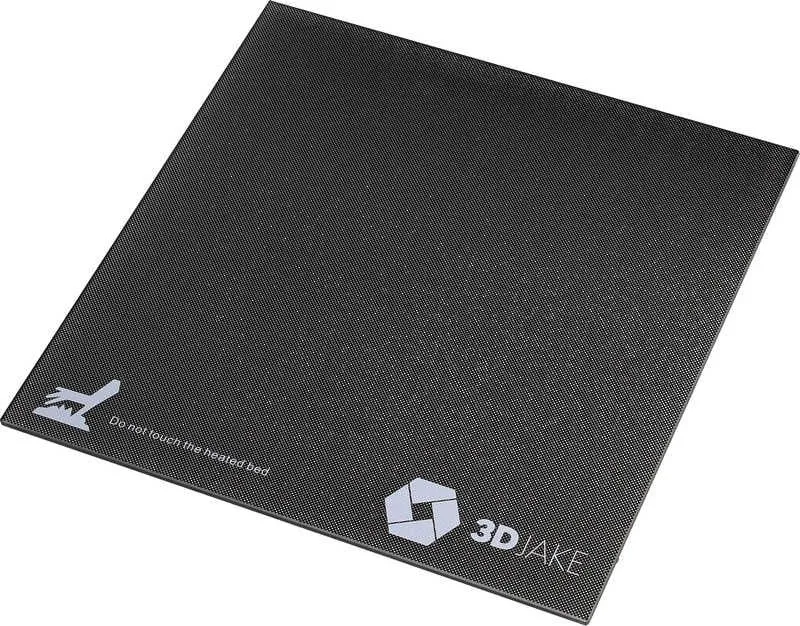
Revêtement pour plateau
Les revêtements d'accroche du commerce, en feuilles adhésives (6 à 20 € selon la taille), offrent une excellente liaison avec l'ABS et d'autres matériaux. Durables, réutilisables, ils protègent aussi le plateau.
Le ruban adhésif est une autre option : du ruban de masquage bleu (une dizaine d'euros) pour le PLA et un plateau froid, du ruban Kapton (polyimide, environ 50 € la bobine) pour l'ABS et les hautes températures. Dans les deux cas, chassez bien les bulles d'air à la pose, avec une règle métallique ou une carte rigide.
Le jus d'ABS, l'astuce ultime
Le jus d'ABS est la « recette de grand-mère » anti-warping. Mélangez environ 100 ml d'acétone et 10 g de filament ABS dans un bocal en verre. L'ABS se dissout et donne un liquide opaque, que vous étalez sur le plateau chaud (à la température d'impression). Pour éviter les marques sur la pièce finie, utilisez un ABS de la même couleur que votre impression. L'acétone est inflammable : travaillez loin de toute flamme, dans un local ventilé.
Tableau : causes et solutions du warping
Causes et solutions du warping
| Cause | Solution | Efficacité |
|---|---|---|
| Courant d'air froid | Déplacer l'imprimante, isoler la pièce | Élevée |
| Air ambiant trop froid | Caisson thermique (gain de 15 à 25 °C) | Très élevée |
| Refroidissement par le bas | Plateau chauffant (90-110 °C pour l'ABS) | Très élevée |
| Écart de température trop grand | Baisser la buse, monter le plateau et la première couche, tour de température | Élevée |
| Ventilation trop forte | Réduire ou couper le ventilateur (ABS) | Élevée |
| Surface de contact trop faible | Ajouter une bordure (brim) ou un radeau | Très élevée |
| Plateau peu adhérent | Colle, laque, revêtement, ruban Kapton, jus d'ABS | Élevée |
| Plateau sale ou mal calibré | Nettoyer à l'alcool, recalibrer, régler l'axe Z | Moyenne à élevée |
| Grande pièce | Plateau plus chaud, brim large, orientation optimisée | Élevée |
| Matériau trop sensible | Passer au PLA ou au PETG | Radicale |
Et si le warping persiste ?
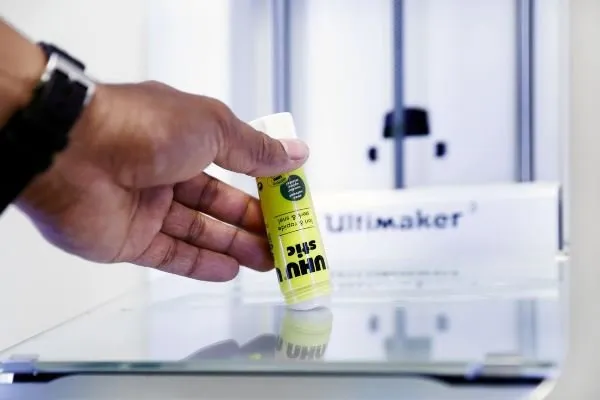
Colle sur plateau d'imprimante 3D
Si malgré toutes ces techniques le problème demeure, la solution la plus pragmatique consiste à changer de matériau. Le PLA et le PETG sont nettement moins sujets au gauchissement que l'ABS, tout en couvrant la grande majorité des usages courants. Réservez l'ABS et le Nylon aux pièces qui exigent réellement leur résistance thermique et mécanique, et de préférence avec un caisson.
Conclusion : formez-vous à l'impression 3D
Le warping n'a rien d'une fatalité. En combinant les deux approches, limiter le choc thermique et renforcer l'adhérence au plateau, vous éliminez la quasi-totalité des cas. Commencez par le plus simple : imprimante à l'abri des courants d'air, plateau chauffant bien réglé, plateau propre, colle et bordure. Puis procédez méthodiquement : une modification à la fois, puis une pièce de test.
Pour aller plus loin, nos guides sur la solidité des pièces et le guide FDM débutant vous aideront à mieux comprendre ces phénomènes. Et si vous voulez maîtriser tous les réglages de votre imprimante en autonomie, La Nouvelle École vous forme à l'impression 3D, en présentiel ou à distance, dans une formation éligible au CPF.
Questions fréquentes
Qu'est-ce que le warping en impression 3D ?
Le warping, ou gauchissement (curling), désigne la déformation d'une pièce dont les bords se relèvent et se décollent du plateau. Il est provoqué par un refroidissement trop rapide ou inégal : la matière se contracte en refroidissant et tire sur les coins de l'objet. Une adhérence insuffisante au plateau aggrave le phénomène.
Pourquoi l'ABS gondole-t-il plus que le PLA ?
Parce qu'il s'imprime beaucoup plus chaud : 240 à 260 °C, contre 180 à 220 °C pour le PLA. L'écart avec la température ambiante étant plus important, la contraction au refroidissement est plus forte et le risque de warping bien plus élevé. Le Nylon est aussi très concerné.
Comment éviter le warping facilement ?
Les solutions les plus simples : imprimer à l'abri des courants d'air, utiliser un plateau chauffant, nettoyer le plateau, appliquer un stick de colle et activer une bordure (brim) dans le slicer. Pour l'ABS, une imprimante fermée ou un caisson thermique fait une grande différence.
Quelle température de plateau contre le warping ?
Cela dépend du filament : environ 50 à 60 °C pour le PLA, et 90 à 110 °C pour l'ABS. Le plateau chauffant aide la matière à adhérer et ralentit le refroidissement, ce qui réduit les tensions internes. Pour une grande pièce, une température un peu plus haute aide.
Un caisson thermique est-il indispensable ?
Pas pour le PLA ni le PETG, qui warpent peu. Pour l'ABS, l'ASA et le Nylon, il est fortement recommandé, voire indispensable sur les grandes pièces. Un caisson fait gagner 15 à 25 °C autour de la pièce. On en trouve à partir de 80 à 150 € environ, ou on peut en fabriquer un avec une boîte isolée.
Faut-il couper la ventilation pour éviter le warping ?
Pour l'ABS, oui : coupez ou réduisez fortement le ventilateur de refroidissement, qui provoque exactement le choc thermique responsable du warping. Pour le PLA en revanche, la ventilation reste utile à la qualité des détails. C'est un équilibre à trouver avec des pièces de test.
Brim ou raft : que choisir contre le warping ?
La bordure (brim) suffit dans la majorité des cas : elle augmente la surface de contact tout en consommant peu de matière et se retire facilement. Le radeau (raft) imprime une base de plusieurs couches sous la pièce : plus efficace sur les objets à très petite surface d'appui, mais plus coûteux en matière et en temps, plus difficile à retirer, et il peut laisser des marques.
C'est quoi le jus d'ABS ?
C'est une astuce ancienne pour maximiser l'adhérence : environ 10 g de filament ABS dissous dans 100 ml d'acétone, à étaler sur le plateau chaud. Utilisez un ABS de la même couleur que votre pièce pour éviter les marques, et travaillez loin de toute flamme car l'acétone est inflammable.