

 Laser pour pièce artistique
 Fraisage CNC
 SketchUp
 SolidWorks
 Revit
 Creo
 Scanner 3D
 Exocad


 Programmation Python
Températures d'impression 3D : PLA, ABS, PETG, nylon, TPU
Écrit par Théau Sigwald
Dix degrés d'écart peuvent transformer une belle pièce en échec. Voici les bonnes températures de buse, de plateau et les réglages de ventilation pour chaque matériau, en un tableau clair, puis la méthode pour trouver le réglage idéal de votre bobine.
La température d'impression est l'un des paramètres les plus déterminants en impression 3D : dix degrés d'écart à la buse suffisent à changer radicalement la qualité d'une pièce. Or la bonne température varie d'une machine à l'autre, mais surtout d'un matériau à l'autre, et même d'un fabricant à l'autre. Deux bobines de PETG de marques différentes n'auront probablement pas le même réglage idéal. Voici de quoi y voir clair.
Le tableau récapitulatif
| Matériau | Buse | Plateau | Ventilateur |
|---|---|---|---|
| PLA | 190 à 220 °C | 20 à 60 °C | Oui |
| ABS | 220 à 250 °C | 90 à 110 °C | Non |
| PETG | 220 à 250 °C | 60 à 85 °C | Oui (modéré) |
| Nylon (PA) | 240 à 260 °C | 70 à 100 °C | Non |
| TPU | 210 à 230 °C | 30 à 60 °C | Oui |
Fourchettes indicatives : la température idéale varie selon la marque, la couleur et la machine. Suivez toujours les recommandations du fabricant inscrites sur la bobine.
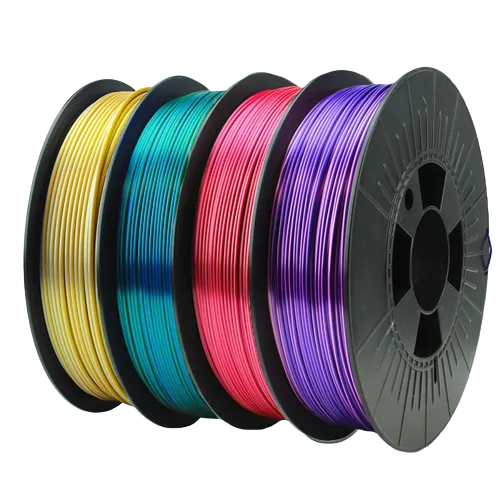
Bobines de PLA
1. La température d'impression du PLA
Le PLA (acide polylactique) est de loin la matière la plus populaire en impression 3D, car c'est celle qui pose le moins de contraintes. Vous avez sans doute débuté avec elle. Issu de ressources renouvelables comme l'amidon de maïs ou la canne à sucre, il se déforme peu, ce qui le rend idéal pour les pièces précises. Il existe aussi dans une très large gamme de couleurs et d'effets : transparent, fluorescent, métallique…
On l'imprime généralement entre 190 et 220 °C, avec de très bons résultats autour de 200-210 °C sur beaucoup de bobines. Cette température relativement basse permet d'utiliser des machines moins robustes. Une règle utile : plus le PLA est clair, moins il contient de pigments, et moins il demande de température.
Le plateau chauffant n'est pas strictement indispensable pour le PLA, mais nous avons l'habitude de le faire chauffer légèrement (20 à 60 °C) pour une meilleure adhérence de la première couche : on limite ainsi le warping et les décollements. Gardez le ventilateur allumé : le PLA donne son meilleur rendu avec un bon refroidissement.
- Buse
- 190 à 220 °C
- Plateau
- 20 à 60 °C
- Ventilateur
- Oui
Bobines d’ABS
2. La température d'impression de l'ABS
L'ABS est le deuxième filament le plus utilisé, mais il reste loin derrière le PLA car il est nettement plus difficile à imprimer. On le choisit pour sa résistance mécanique et thermique, et pour sa tenue aux chocs : c'est un bon candidat pour les pièces fonctionnelles et les projets d'ingénierie. Il demande une température de buse plus élevée, entre 220 et 250 °C, et surtout un plateau bien chaud, entre 90 et 110 °C.
Point crucial : l'ABS doit refroidir très lentement. S'il refroidit vite, il se rétracte, se déforme et provoque du warping. Pour cette raison, le ventilateur doit rester éteint, et un caisson d'impression est vivement recommandé. Le caisson a un second intérêt : il contient les émanations de l'ABS, ce qui rend l'impression plus sûre.
Côté finition, l'ABS se ponce et se peint facilement. Le lissage à l'acétone améliore l'aspect des pièces et renforce leur cohésion.
- Buse
- 220 à 250 °C
- Plateau
- 90 à 110 °C
- Ventilateur
- Non
- Caisson
- Recommandé
Bobine de PETG
3. La température d'impression du PETG
Le PETG est un matériau relativement récent qui combine plusieurs qualités du PLA et de l'ABS : plus résistant que le PLA, bien plus facile que l'ABS. Ses pièces résistent aux chocs, à l'humidité et aux produits chimiques. Sa brillance et sa transparence en font aussi un bon choix pour les objets décoratifs, comme les vases. Il s'imprime à haute température, entre 220 et 250 °C à la buse, avec un plateau entre 60 et 85 °C pour une bonne adhérence, surtout sur les grandes pièces.
Bonne nouvelle : contrairement à l'ABS, le PETG se rétracte peu et ne se déforme quasiment pas, le ventilateur peut donc rester activé. Un refroidissement modéré est idéal : trop fort, il nuirait à la fusion des couches. Le PETG a tendance à faire du stringing : soignez vos réglages de rétraction.
- Buse
- 220 à 250 °C
- Plateau
- 60 à 85 °C
- Ventilateur
- Oui, modéré
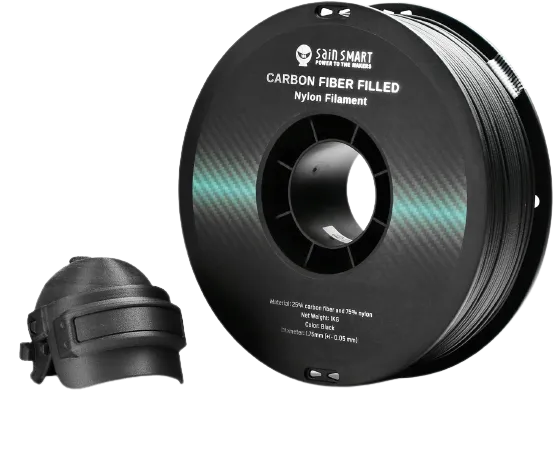
Bobine de Nylon ou PA
4. La température d'impression du nylon (PA)
Le nylon est plus difficile à apprivoiser, mais devient un matériau vraiment intéressant une fois maîtrisé : il résiste bien à l'usure, reste souple et dure longtemps. On l'utilise pour des pièces mécaniques et des applications industrielles. Il demande la température la plus élevée de cette liste : 240 à 260 °C à la buse et 70 à 100 °C au plateau. Une couche de colle aide beaucoup, car le nylon adhère mal.
Comme l'ABS, le nylon doit être imprimé ventilateur éteint : il a besoin de conserver la chaleur pour bien lier ses couches. Enfin, c'est un filament très hygroscopique : il absorbe l'humidité de l'air, ce qui dégrade fortement la qualité. Séchez-le impérativement avant impression.
- Buse
- 240 à 260 °C
- Plateau
- 70 à 100 °C
- Ventilateur
- Non
- Précaution
- Sécher le filament avant impression
5. La température d'impression du TPU
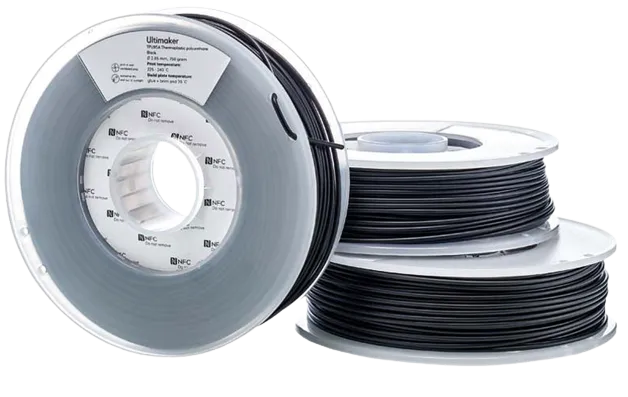
Parmi les matériaux flexibles, le TPU est le plus utile, mais il est assez délicat à imprimer. Élastique et très résistant aux chocs, il sert aussi bien pour des coques de téléphone que pour des semelles de chaussures. Il demande des températures proches du PLA : 210 à 230 °C à la buse et 30 à 60 °C au plateau, avec le ventilateur activé.
Sa difficulté vient de sa souplesse : le filament peut se plier ou s'étirer en passant dans l'engrenage de l'extrudeur. Il faut donc l'extruder lentement, limiter la rétraction, et s'assurer que le fil suit bien son chemin. Si le filament se plie, augmenter légèrement la température de la buse peut aider.
- Buse
- 210 à 230 °C
- Plateau
- 30 à 60 °C
- Ventilateur
- Oui
- Précaution
- Imprimer lentement, limiter la rétraction
Bobines de TPU
Et les autres matériaux ?
L'impression 3D ne se limite pas à ces cinq filaments. D'autres matériaux ouvrent de nouvelles possibilités, avec leurs propres réglages.
Températures des autres filaments
| Matériau | Buse | Plateau | À savoir |
|---|---|---|---|
| PVA (support soluble) | 190 à 220 °C | 45 à 60 °C | Craint l'humidité |
| PC (polycarbonate) | 280 à 310 °C | 90 à 120 °C | Caisson fermé conseillé |
| Composite bois | 180 à 230 °C | Comme le PLA | Buse un peu plus large |
| Filament métallique | Comme le PLA ou l'ABS | Selon la base | Abrasif pour la buse |
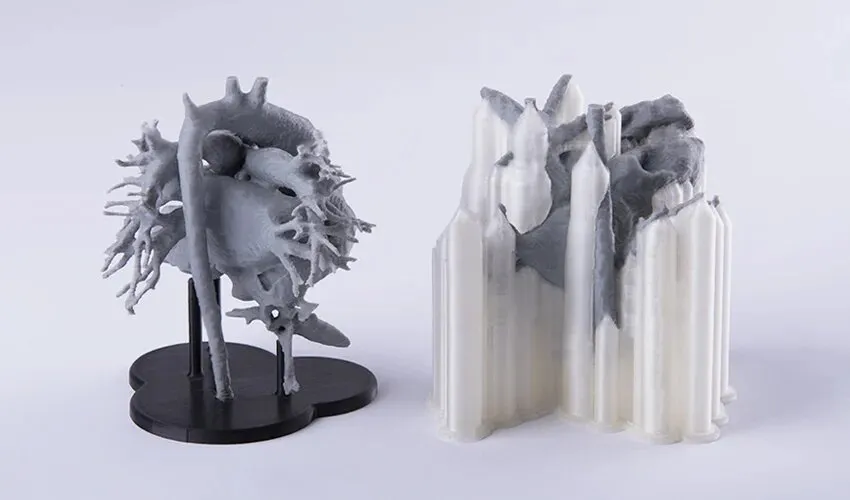
Le PVA, le support soluble
Le PVA (alcool polyvinylique) sert surtout de support soluble dans l'eau. Il est idéal pour les pièces complexes : on retire les supports par simple immersion. Il s'imprime comme le PLA, entre 190 et 220 °C, avec un plateau à 45-60 °C. Comme le nylon, il absorbe l'humidité de l'air : stockez-le à l'abri.
Le PC (polycarbonate), robuste et résistant à la chaleur
Le polycarbonate est réputé pour sa résistance aux chocs, sa clarté optique et sa tenue à la chaleur. Il demande des températures élevées : 280 à 310 °C à la buse et 90 à 120 °C au plateau. Il est exigeant, car sensible au warping : prévoyez un environnement stable, idéalement un caisson fermé.
Les composites bois
Les filaments composites bois mélangent des particules de bois à un polymère comme le PLA. Les pièces ont l'aspect et la texture du bois. Ils s'impriment autour de 180 à 230 °C, mais une buse d'un diamètre légèrement supérieur évite les bouchons dus aux particules. Les pièces se poncent, se peignent ou se vernissent.
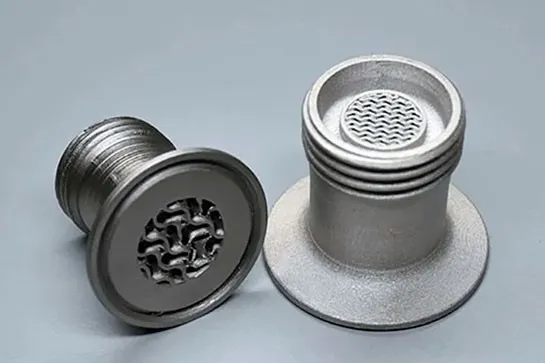
Les filaments métalliques
Les filaments métalliques intègrent de fines particules de métal dans une base plastique : l'objet semble en métal, mais s'imprime facilement. La température est proche de celle du PLA ou de l'ABS. Attention : ces filaments sont plus abrasifs pour la buse. Un post-traitement par polissage révèle l'éclat métallique.
Comment trouver VOTRE bonne température
Toutes ces valeurs sont des fourchettes de départ. La température idéale dépend de votre machine, de la marque du filament et même de sa couleur. Voici la méthode, étape par étape.
1. Partir des indications du fabricant
Chaque filament a ses propres caractéristiques. Lisez les spécifications inscrites sur la bobine : c'est votre point de départ.
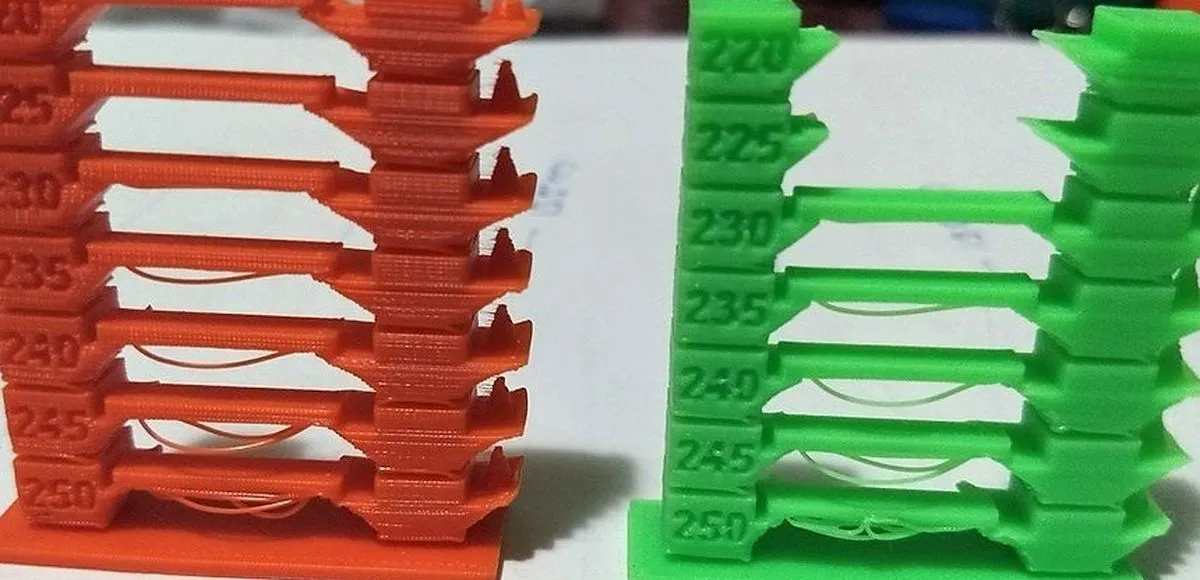
2. Imprimer une tour de température
C'est l'opération la plus fiable. Une tour de température teste plusieurs paliers sur une seule pièce : vous voyez l'effet du réglage sur les fils, la précision des détails et la tenue des ponts.
3. Observer et écouter l'imprimante
Pendant l'impression, votre machine vous envoie des signaux. Une extrusion difficile ou un bruit inhabituel indiquent souvent une température trop basse. Des fils en excès ou des détails flous signalent plutôt une température trop haute.
Un repère utile : si la température est trop haute, vous obtiendrez des cheveux d'ange, des détails qui bavent et des surplombs affaissés. Si elle est trop basse, les couches fusionneront mal : pièce fragile, sous-extrusion, voire buse bouchée. Le bon réglage se situe juste entre les deux.
4. Tester l'adhérence et la résistance
L'adhérence de la première couche est cruciale : si elle ne colle pas correctement, augmentez légèrement la température. Pour la résistance, imprimez de petits échantillons et mettez-les sous contrainte. Ajustez jusqu'au meilleur compromis entre adhérence, résistance et qualité de surface.
5. Tenir compte de la pièce où vous imprimez
La température ambiante, l'humidité et les courants d'air changent la façon dont le filament se comporte et refroidit. Si votre atelier varie beaucoup, ajustez vos températures en conséquence.
6. Noter vos réglages
Tenez un journal : température utilisée, résultat obtenu, ajustements faits. Vous pourrez reproduire vos réussites et éviter de répéter les mêmes erreurs. N'hésitez pas non plus à tester des réglages un peu en dehors des recommandations : c'est souvent là que vous trouverez le réglage parfait pour votre machine.
Pour maîtriser ces réglages pas à pas, découvrez notre formation à l’impression 3D.
Questions fréquentes
À quelle température imprimer le PLA ?
Le PLA s'imprime généralement entre 190 et 220 °C à la buse, avec un plateau entre 20 et 60 °C. Beaucoup de bobines donnent d'excellents résultats autour de 200-210 °C, mais cela varie selon la marque et la couleur : plus le PLA est clair, moins il contient de pigments et moins il demande de température. Gardez le ventilateur activé.
Pourquoi faut-il couper le ventilateur pour l'ABS et le nylon ?
Parce que ces matières doivent refroidir lentement. Un refroidissement rapide provoque une rétraction du plastique, donc du warping et des déformations pour l'ABS, et une mauvaise adhésion entre les couches pour le nylon. Le PLA, le PETG et le TPU, eux, bénéficient au contraire d'un bon refroidissement.
Comment trouver la température idéale de sa bobine ?
En imprimant une tour de température (ou tour d'étalonnage) : un modèle qui imprime plusieurs paliers de température sur une même pièce. Vous voyez ainsi directement à quelle température votre filament donne le meilleur rendu, sans stringing ni sous-extrusion. Les slicers récents intègrent souvent cet assistant.
Que se passe-t-il si la température est trop haute ou trop basse ?
Trop haute, le plastique devient trop fluide : vous obtenez des cheveux d'ange (stringing), des détails qui bavent et des surplombs affaissés. Trop basse, la matière ne fusionne pas bien : couches qui se décollent, sous-extrusion, pièce fragile, voire buse bouchée. D'où l'importance de trouver le bon équilibre.
Faut-il un caisson pour toutes les matières ?
Non. Le PLA, le PETG et le TPU s'impriment très bien sur une machine ouverte. Le caisson devient utile pour l'ABS (et l'ASA), qui a besoin d'une température ambiante stable pour éviter le warping et dont il contient les émanations. Le nylon et le polycarbonate apprécient aussi une chambre fermée.
À quelle température imprimer le PVA, le PC ou un filament bois ?
Le PVA, utilisé comme support soluble, s'imprime entre 190 et 220 °C avec un plateau à 45-60 °C. Le polycarbonate demande 280 à 310 °C à la buse et 90 à 120 °C au plateau, idéalement en caisson. Les composites bois s'impriment autour de 180 à 230 °C, avec une buse un peu plus large pour éviter les bouchons.