Débuter en impression 3D : le guide complet des réglages
À retenir
- Un seul paramètre à la fois : partez du profil standard 0,20 mm, imprimez, puis ajustez un réglage après l'autre.
- Le slicer du fabricant pour débuter : le profil de la machine est déjà prêt, rien à calibrer.
- Orientez la pièce avant tout : la liaison entre couches est le point faible, l'orientation décide de la solidité.
- Les 5 réglages clés : hauteur de couche, largeur de ligne, parois, top/bottom, remplissage.
- La première couche conditionne tout : plateau propre, bonne hauteur, température adaptée.
- Le bon filament : PLA pour commencer, PETG pour le fonctionnel, technique ensuite.
Vous venez d'acheter votre imprimante 3D et vous voulez réussir vos premières impressions ? Bonne nouvelle : débuter en impression 3D ne demande pas de maîtriser 200 paramètres. Une dizaine de réglages font l'essentiel du résultat ; les autres, vous pouvez les laisser tranquilles au début. Ce guide vous donne, dans le bon ordre, tout ce qu'il faut comprendre pour passer de débutant à autonome : le choix du slicer, l'orientation de la pièce, les réglages qui comptent, la température, les supports, la première couche et le choix du filament.
Dans quel ordre régler son impression 3D ? On procède toujours du général au particulier : (1) choisir son slicer et partir du profil standard, (2) orienter la pièce, (3) régler hauteur de couche, parois, top/bottom et remplissage, (4) ajuster température et vitesse, (5) gérer les supports, (6) soigner la première couche, (7) choisir le bon filament. On ne modifie qu'un seul paramètre à la fois.
1. Le choix du slicer
Le slicer, c'est le logiciel qui transforme votre fichier 3D en instructions pour la machine. La première question que tout le monde se pose : lequel choisir ? Aujourd'hui, il existe trois grandes familles : OrcaSlicer, PrusaSlicer et les slicers des fabricants (Bambu Studio, Creality Print…).
Ce qu'il faut savoir, c'est qu'ils sont tous cousins. Bambu Studio est parti de PrusaSlicer, OrcaSlicer est parti de Bambu Studio, et beaucoup de fabricants reprennent une de ces bases open source en y ajoutant leur surcouche (connexion aux machines, profils matériaux, fonctions maison). Autrement dit : quand vous en connaissez un, vous n'êtes jamais perdu dans les autres.
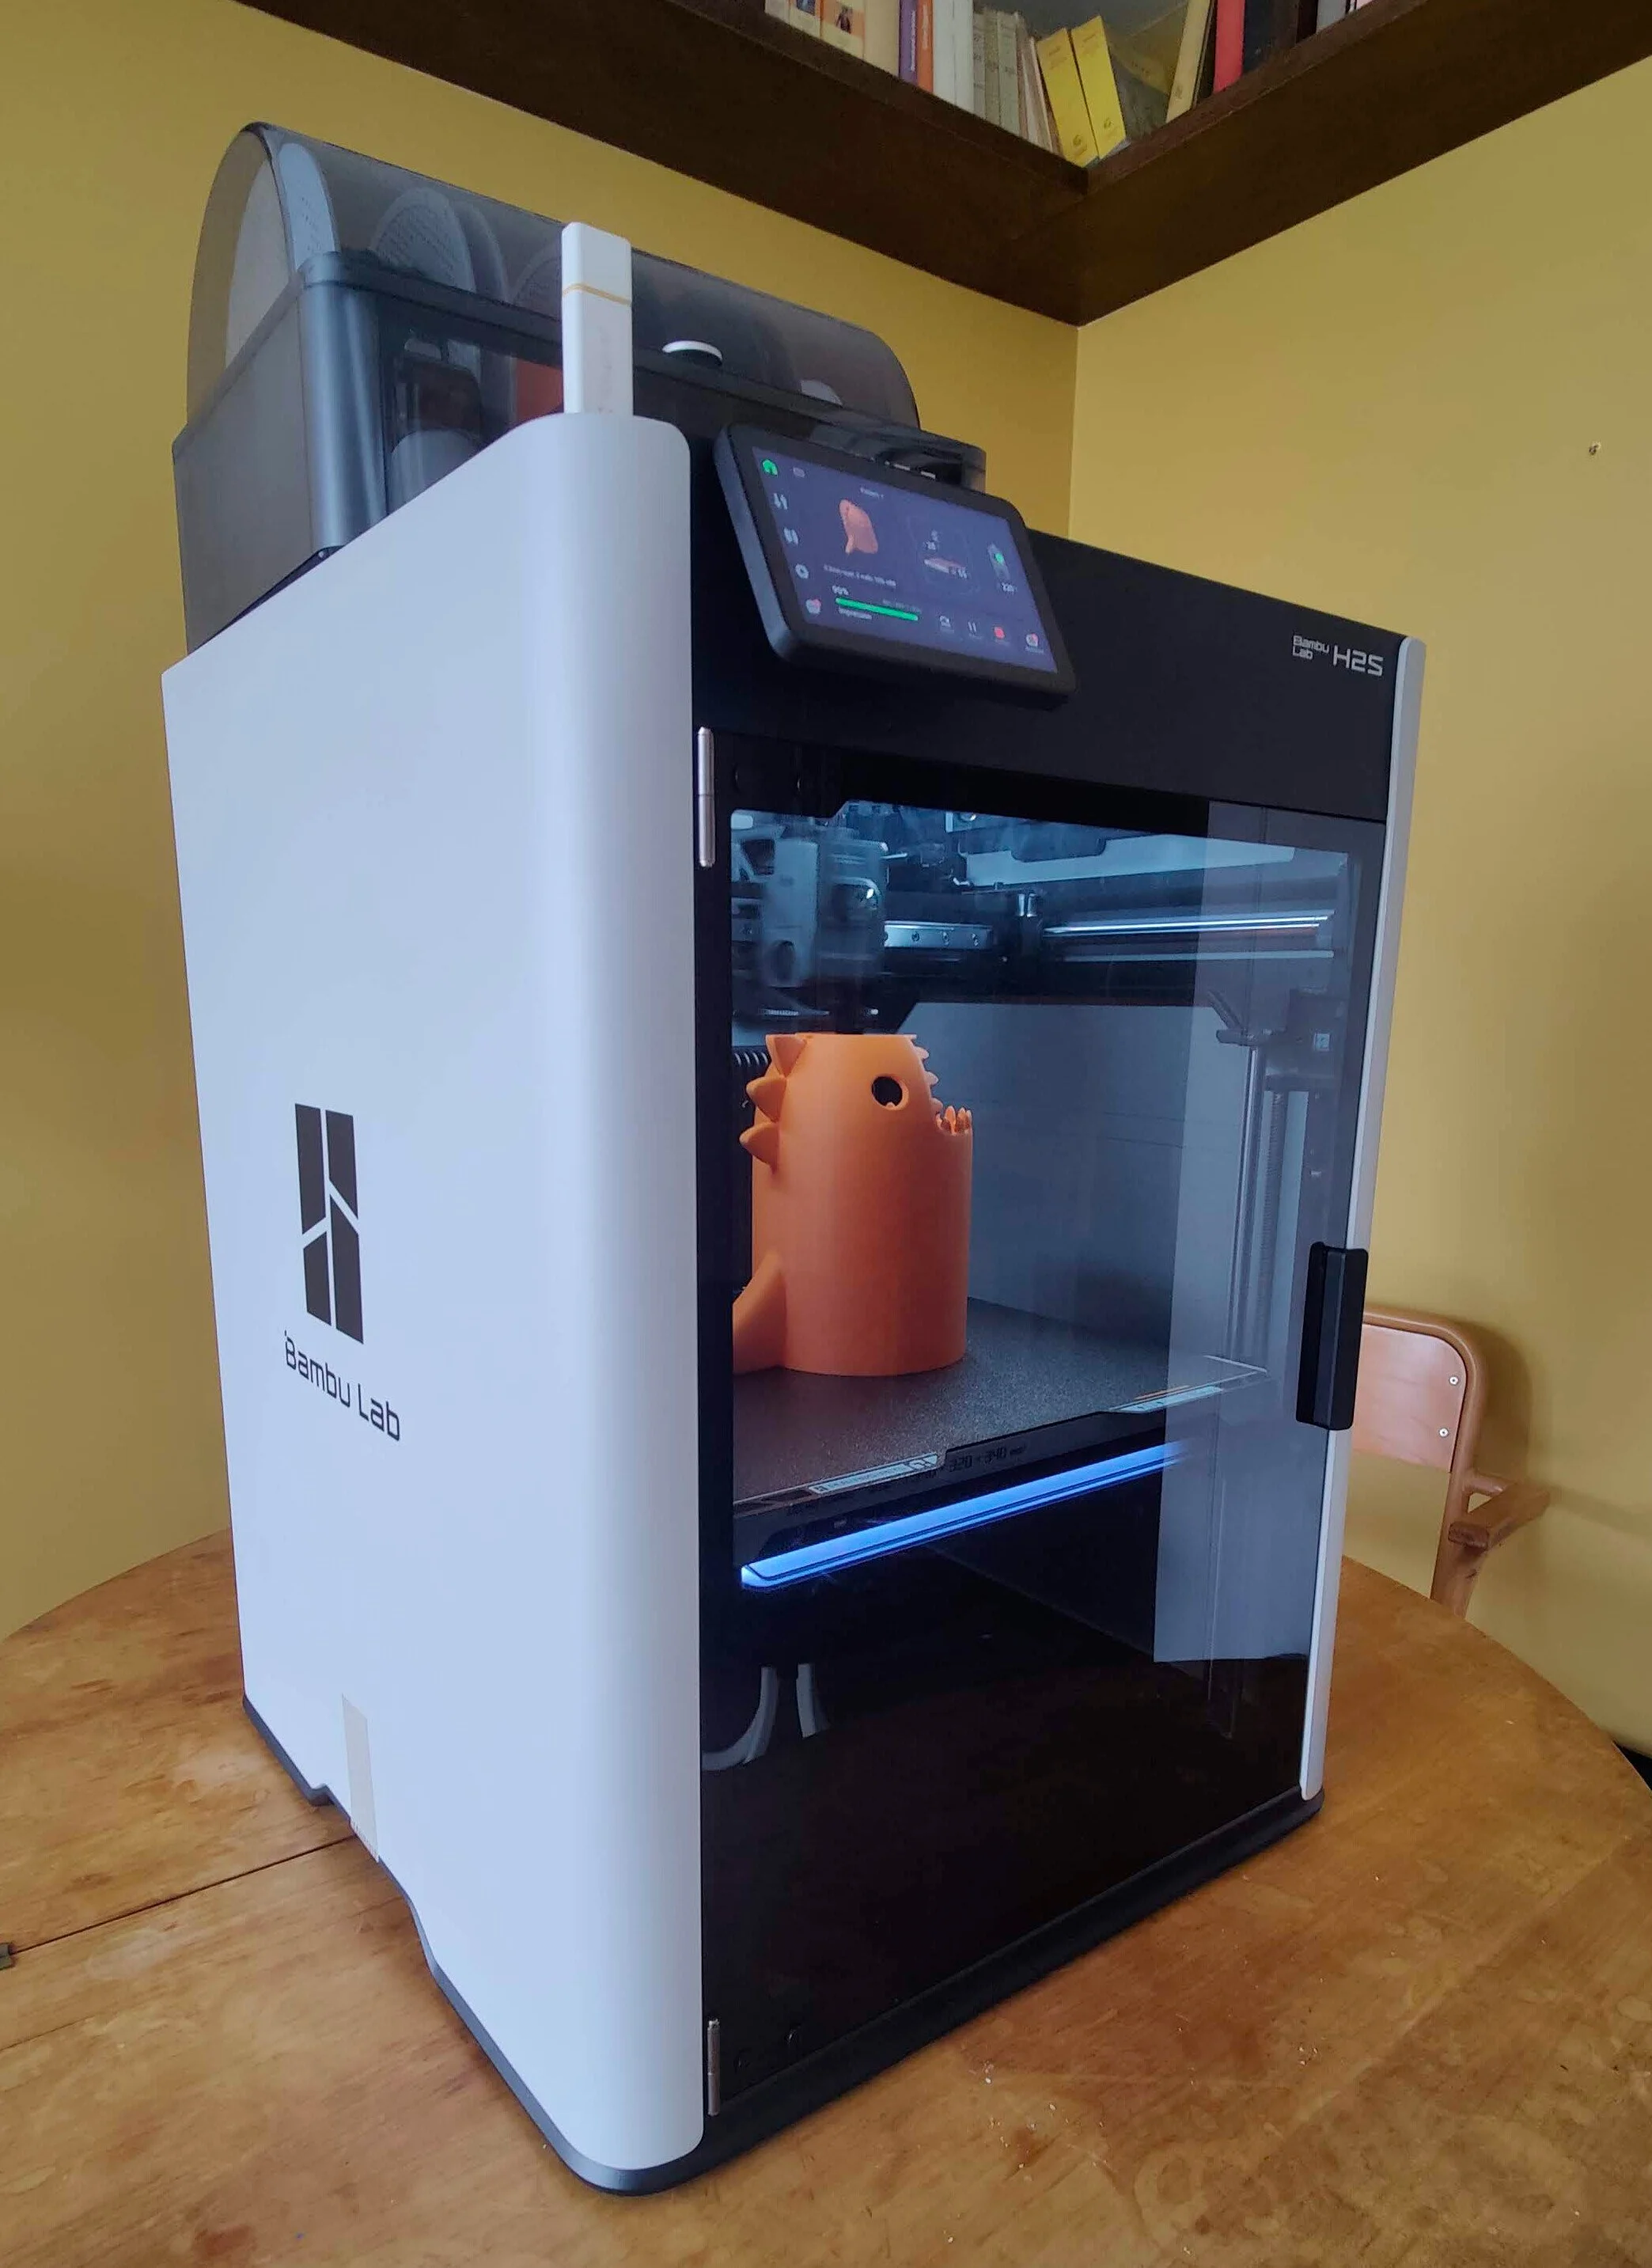
Mon conseil pour débuter est simple : prenez le slicer recommandé par le fabricant de votre imprimante. Pourquoi ? Parce que le profil de votre machine est déjà prêt, températures, vitesses, accélérations, refroidissement. Vous n'avez rien à calibrer avant votre première impression et vous profitez de l'intégration avec la machine : envoi direct du fichier, gestion des filaments, suivi à distance, pilotage de plusieurs machines.
OrcaSlicer, de son côté, est devenu la référence : open source, compatible avec quasiment toutes les marques, avec des profils pour un très grand nombre de machines. Son interface est très complète, presque trop quand on débute. Son vrai plus, ce sont les outils de calibration intégrés (débit, température, pressure advance, rétraction). C'est d'ailleurs souvent sur ce logiciel que nous travaillons en formation, car il est plus complet. PrusaSlicer reste la référence si vous avez une Prusa. Quant à Cura, il est toujours maintenu et garde un intérêt sur certaines machines, mais ce n'est plus le choix que nous recommandons pour démarrer avec une imprimante récente.
La règle numéro un avant de passer aux réglages : ne changez pas 40 paramètres dès votre première impression. Si ça rate, vous ne saurez jamais d'où vient le problème. Partez du profil standard (le 0,20 mm de base), imprimez quelques pièces, puis modifiez un seul paramètre à la fois pour voir ce qu'il change.
2. L'orientation de la pièce
Avant de toucher au moindre réglage, il y a une étape que les débutants zappent : l'orientation de la pièce sur le plateau. La même pièce, orientée différemment, ne donne pas du tout le même résultat, sur la qualité, sur les supports, sur le temps d'impression, et surtout sur la solidité.
En impression à filament, une pièce est un empilement de couches, et la liaison entre deux couches est son point faible. Si l'effort tire dans le sens qui sépare les couches, ça casse ; s'il passe dans le plan des couches, ça tient. Une mauvaise orientation donne donc une pièce fragile, même avec beaucoup de remplissage. À elle seule, une bonne orientation peut tout changer.
Avant chaque impression, posez-vous trois questions : dans quelle direction la pièce va-t-elle forcer ? Quelles surfaces doivent rester les plus propres ? Comment limiter les supports ? Vous importez votre modèle, vous l'orientez, et seulement après vous passez aux réglages. Dans cet ordre.
3. Les réglages qui comptent
On attaque maintenant les réglages. Au départ, il y en a cinq à comprendre.
Hauteur de couche
C'est l'épaisseur de chaque couche déposée par la buse, et c'est LE réglage qui décide de l'aspect de votre pièce. Plus la couche est fine, plus vous avez de détails et des courbes propres, mais plus c'est long. L'impression 3D, c'est un compromis permanent entre le temps et la qualité.
Pour commencer, 0,20 mm est le meilleur compromis avec une buse de 0,4. La règle pour s'en souvenir : prenez le diamètre de votre buse et divisez par deux (buse 0,4 → couche 0,2 ; buse 0,6 → couche 0,3). Vous voulez du détail ? Descendez à 0,16 ou 0,12, voire 0,08 pour de l'ultra détaillé (type figurine Warhammer). Vous voulez aller vite, pour un prototype ? Montez à 0,24 ou 0,28. Il existe aussi la hauteur de couche variable : le slicer met des couches fines là où il y a du détail et des couches épaisses ailleurs, pour gagner du temps sans perdre en qualité là où ça compte.
Largeur de ligne
C'est la largeur du filament déposé à chaque passage. Avec une buse de 0,4, le slicer est réglé par défaut sur 0,42. Pourquoi pas 0,4 pile ? Parce que la buse écrase légèrement le plastique : la ligne est toujours un peu plus large que le trou. Vous pouvez monter jusqu'à 0,48 (les lignes fusionnent mieux, parois plus solides) ou descendre pour gagner en précision sur les petits détails. Pour débuter, n'y touchez pas : retenez juste que la buse n'impose pas une largeur fixe.
Nombre de parois
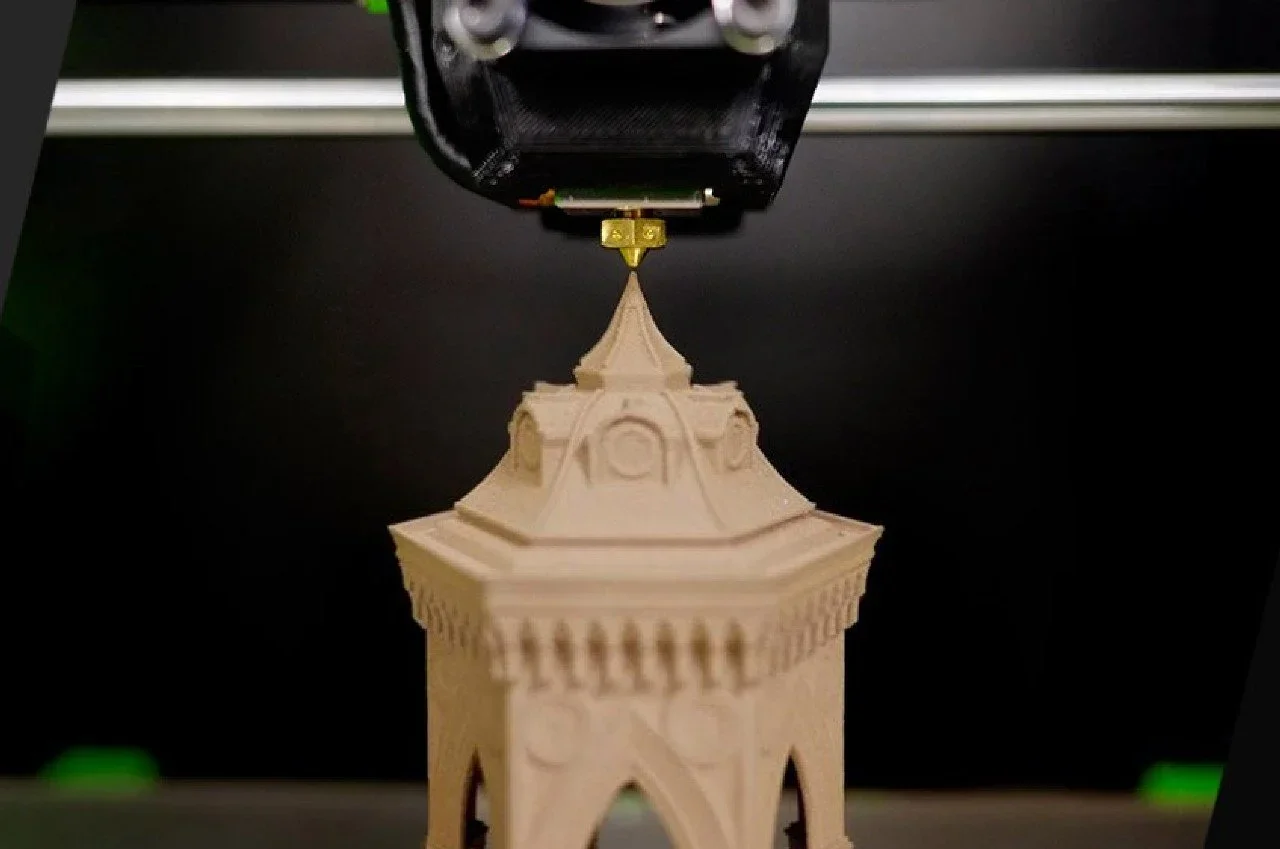
Les parois, ce sont les murs extérieurs de la pièce. Deux parois ≈ 0,8 mm de mur, trois ≈ 1,2 mm, quatre ≈ 1,6 mm. Plus vous en mettez, plus la pièce est rigide et résiste aux chocs : 2 à 3 parois pour un objet classique, 3 à 4 pour une pièce mécanique. Petite astuce : en blanc, jaune ou orange, passez à 3 parois, ces couleurs sont un peu translucides et on ne voit alors plus le remplissage à travers. Pour renforcer une pièce, ajouter des parois est souvent plus efficace qu'augmenter le remplissage.
Top et bottom
Ce sont les surfaces pleines du dessus et du dessous. En couches de 0,2 mm : quatre couches font 0,8 mm, cinq font 1 mm, six font 1,2 mm. Pour commencer, entre 4 et 6 couches. Si vous voyez des trous ou un effet de grille sur le dessus, ajoutez des couches top. Et moins vous avez de remplissage, plus il faut d'épaisseur au-dessus : raisonnez en millimètres d'épaisseur plutôt qu'en nombre de couches.
Remplissage
C'est la structure à l'intérieur de la pièce, avec deux choses à régler : la densité et le motif. La densité, c'est le pourcentage de matière à l'intérieur, et la plupart des débutants en mettent beaucoup trop. Pour une pièce déco, comptez 3 à 10 % (le remplissage sert juste à soutenir le dessus) ; pour une pièce technique, 10 à 40 % selon les contraintes. Côté motif, le gyroïde est le plus polyvalent : bon compromis entre rigidité, résistance et consommation de matière. À connaître aussi, le Lightning, qui met très peu de matière (parfait pour une grosse pièce déco à imprimer vite, à éviter si vous avez besoin de solidité). Base polyvalente recommandée : gyroïde, entre 10 et 20 %.
Les 5 réglages qui comptent
| Réglage | À quoi ça sert | Valeur pour débuter | Bon à savoir |
|---|---|---|---|
| Hauteur de couche | Décide de l'aspect et du niveau de détail | 0,20 mm | Diamètre de buse ÷ 2. Fin = détaillé mais long. |
| Largeur de ligne | Largeur du filament déposé à chaque passage | 0,42 mm (buse 0,4) | Ne pas y toucher au début. |
| Parois | Rigidité et résistance aux chocs | 2 à 3 (classique), 3 à 4 (mécanique) | Plus efficace que le remplissage pour renforcer. |
| Top / bottom | Épaisseur des surfaces pleines dessus/dessous | 4 à 6 couches | Raisonner en millimètres d'épaisseur. |
| Remplissage | Structure interne (densité + motif) | Gyroïde, 10 à 20 % | 3 à 10 % pour la déco, 10 à 40 % pour le technique. |
4. Température et vitesse
Ces deux réglages vont ensemble, car ils sont liés. La température de buse dépend du matériau, de la marque du filament, mais aussi de la vitesse : plus vous imprimez vite, plus la buse doit faire fondre de plastique par seconde, donc plus il faut de chaleur.
La preuve : il y a dix ans, on imprimait le PLA autour de 180 °C, parce que les machines étaient lentes. Aujourd'hui, sur une machine rapide, un PLA s'imprime plutôt entre 210 et 220 °C. Même matériau, mais pas le même débit. Trop froid, les couches fusionnent mal et la pièce est fragile ; trop chaud, vous avez des fils entre les parties de la pièce (le fameux stringing) et des détails moins nets. Pour trouver la bonne valeur d'un nouveau filament, imprimez une tour de température : chaque étage est imprimé à une température différente, et vous comparez.
Côté vitesse, il n'y a pas de valeur universelle : chaque matériau a ses limites. En ordre de grandeur, le PLA tient entre 100 et 300 mm/s selon la machine, le PETG entre 60 et 150, l'ABS et l'ASA entre 80 et 180, et le TPU (souple) entre 30 et 80. Plus un matériau est souple, plus vous ralentissez. Dans le slicer, il n'y a d'ailleurs pas une vitesse mais plusieurs : la paroi externe est imprimée plus lentement que le remplissage (c'est elle qu'on voit), et la première couche beaucoup plus lentement pour bien accrocher au plateau. Pour débuter, laissez les vitesses du profil ; l'important est de comprendre que vitesse, température et matériau vont ensemble.
Température & vitesse par matériau
| Matériau | Buse | Plateau | Vitesse | Usage type |
|---|---|---|---|---|
| PLA | 210–220 °C | 50–60 °C | 100–300 mm/s | Déco, figurines, prototypes |
| PETG | 230–250 °C | 70–80 °C | 60–150 mm/s | Pièces manipulées, fonctionnel |
| ABS / ASA | 240–260 °C | 80–100 °C | 80–180 mm/s | Technique, extérieur (ASA) |
| TPU (souple) | 210–230 °C | 40–60 °C | 30–80 mm/s | Joints, patins, protections |
Valeurs indicatives : suivez toujours le profil de votre filament et faites une tour de température pour une nouvelle bobine.
5. Les supports
Une imprimante 3D ne peut pas déposer du plastique dans le vide. Dès qu'une partie de la pièce est en surplomb, il faut des supports. En formation, je compare ça à un pont : on construit d'abord les piliers, ensuite on pose la route dessus. Les supports, ce sont les piliers.
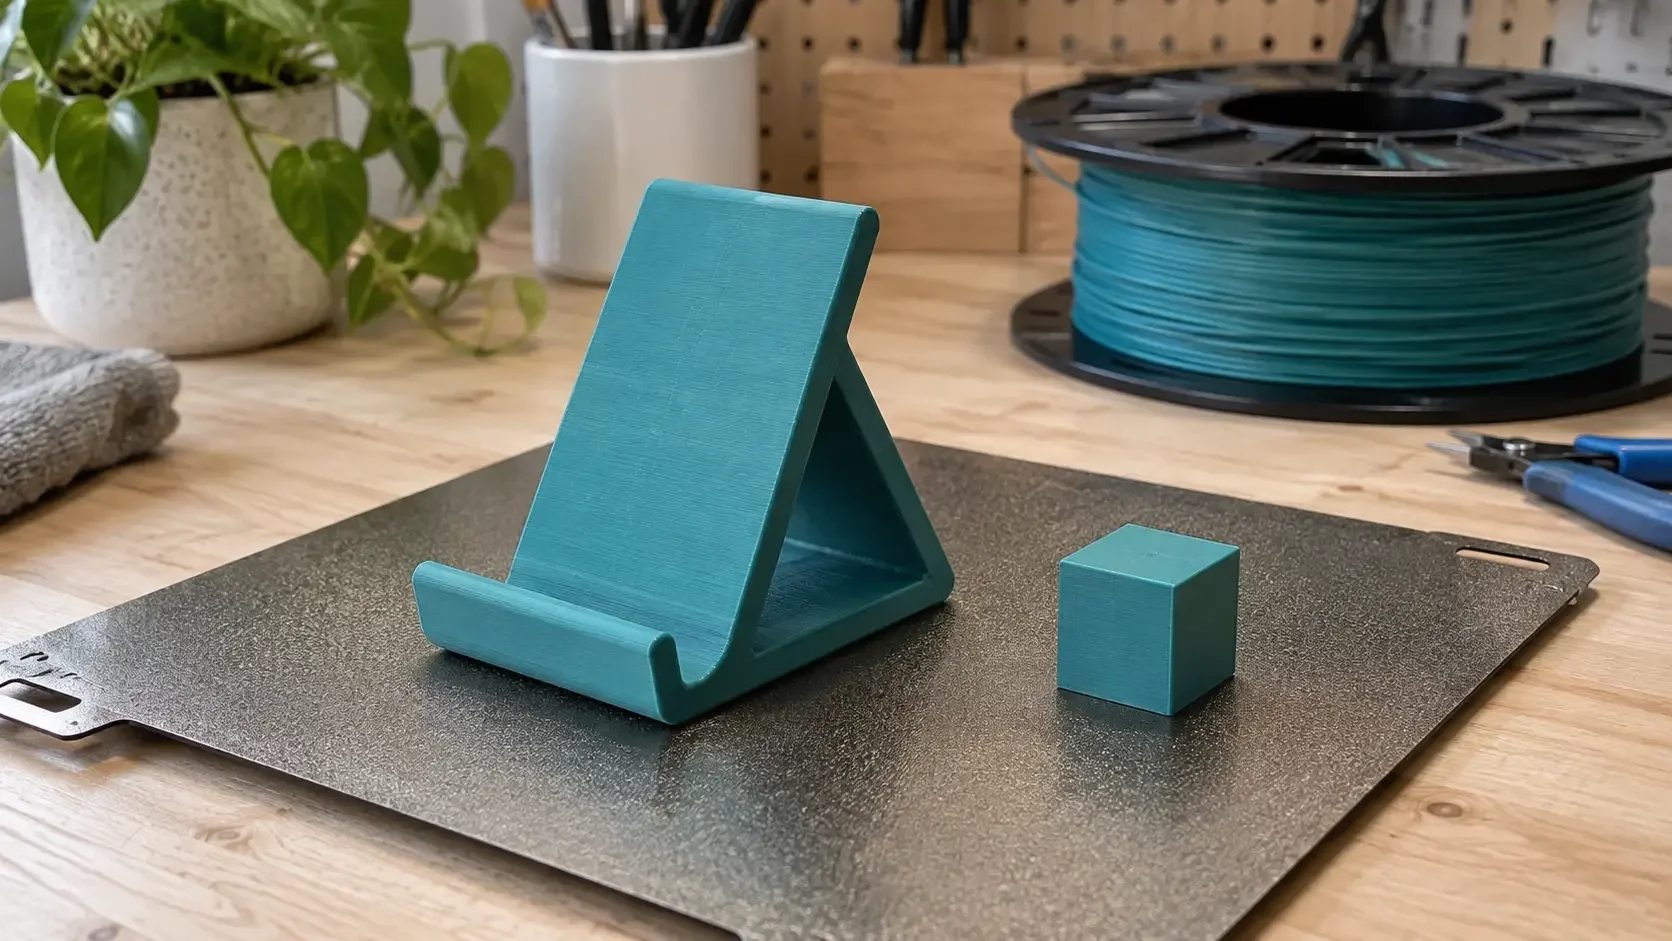
Il en existe deux types. Les supports classiques : des structures régulières, bien pour les formes simples et les grandes surfaces. Et les supports arborescents, qui partent d'une base et se ramifient comme un arbre : ils consomment souvent moins de matière et touchent moins la pièce, le bon choix pour les figurines et les formes organiques.
Deux réglages font ensuite la différence. La distance Z, l'écart entre le haut du support et la pièce : plus l'écart est grand, plus le support s'enlève facilement, mais trop grand, la surface au-dessus est moins propre. Et les couches d'interface, des couches supplémentaires entre le support et la pièce, qui donnent une surface plus régulière et un support plus facile à retirer. Astuce si vous avez une machine multi-filament : le PLA et le PETG ne collent pas ensemble, donc en imprimant en PLA, mettez les couches d'interface en PETG, le support se détache presque tout seul.
Mais avant de régler vos supports, revenez à l'orientation : le meilleur support, c'est celui dont vous n'avez pas besoin.
6. La première couche
Si votre première couche est ratée, tout le reste est raté : c'est comme les fondations d'une maison. Quatre choses jouent : la hauteur de la première couche, la température du plateau, la vitesse et la propreté du plateau.
Trop haute, la première couche ne colle pas (les lignes sont posées sans être écrasées) ; trop basse, le filament est trop écrasé et vous avez des défauts. Une bonne première couche, ce sont des lignes régulières, légèrement aplaties, qui se touchent. La température du plateau dépend du matériau : PLA 50 à 60 °C, PETG 70 à 80 °C, ABS et ASA 80 à 100 °C, TPU 40 à 60 °C, partez toujours des valeurs du profil de votre filament.
Le point que tout le monde néglige : la propreté. Des traces de doigts, de la poussière, des résidus de plastique, et l'adhérence chute. Nettoyez votre plateau à l'alcool isopropylique. Si votre pièce a une toute petite surface de contact, ajoutez une bordure dans le slicer (quelques lignes autour de la pièce, qui augmentent la surface collée). Le bon réflexe : regardez toujours votre première couche s'imprimer, si elle est propre, régulière et bien collée, l'impression part sur de bonnes bases. Pour aller plus loin, nous détaillons tout dans notre guide des techniques d'adhérence au plateau.
7. Filaments et stockage
Dernier gros sujet : quel filament choisir. Il n'y a pas de matériau idéal, tout dépend de ce que la pièce va subir.
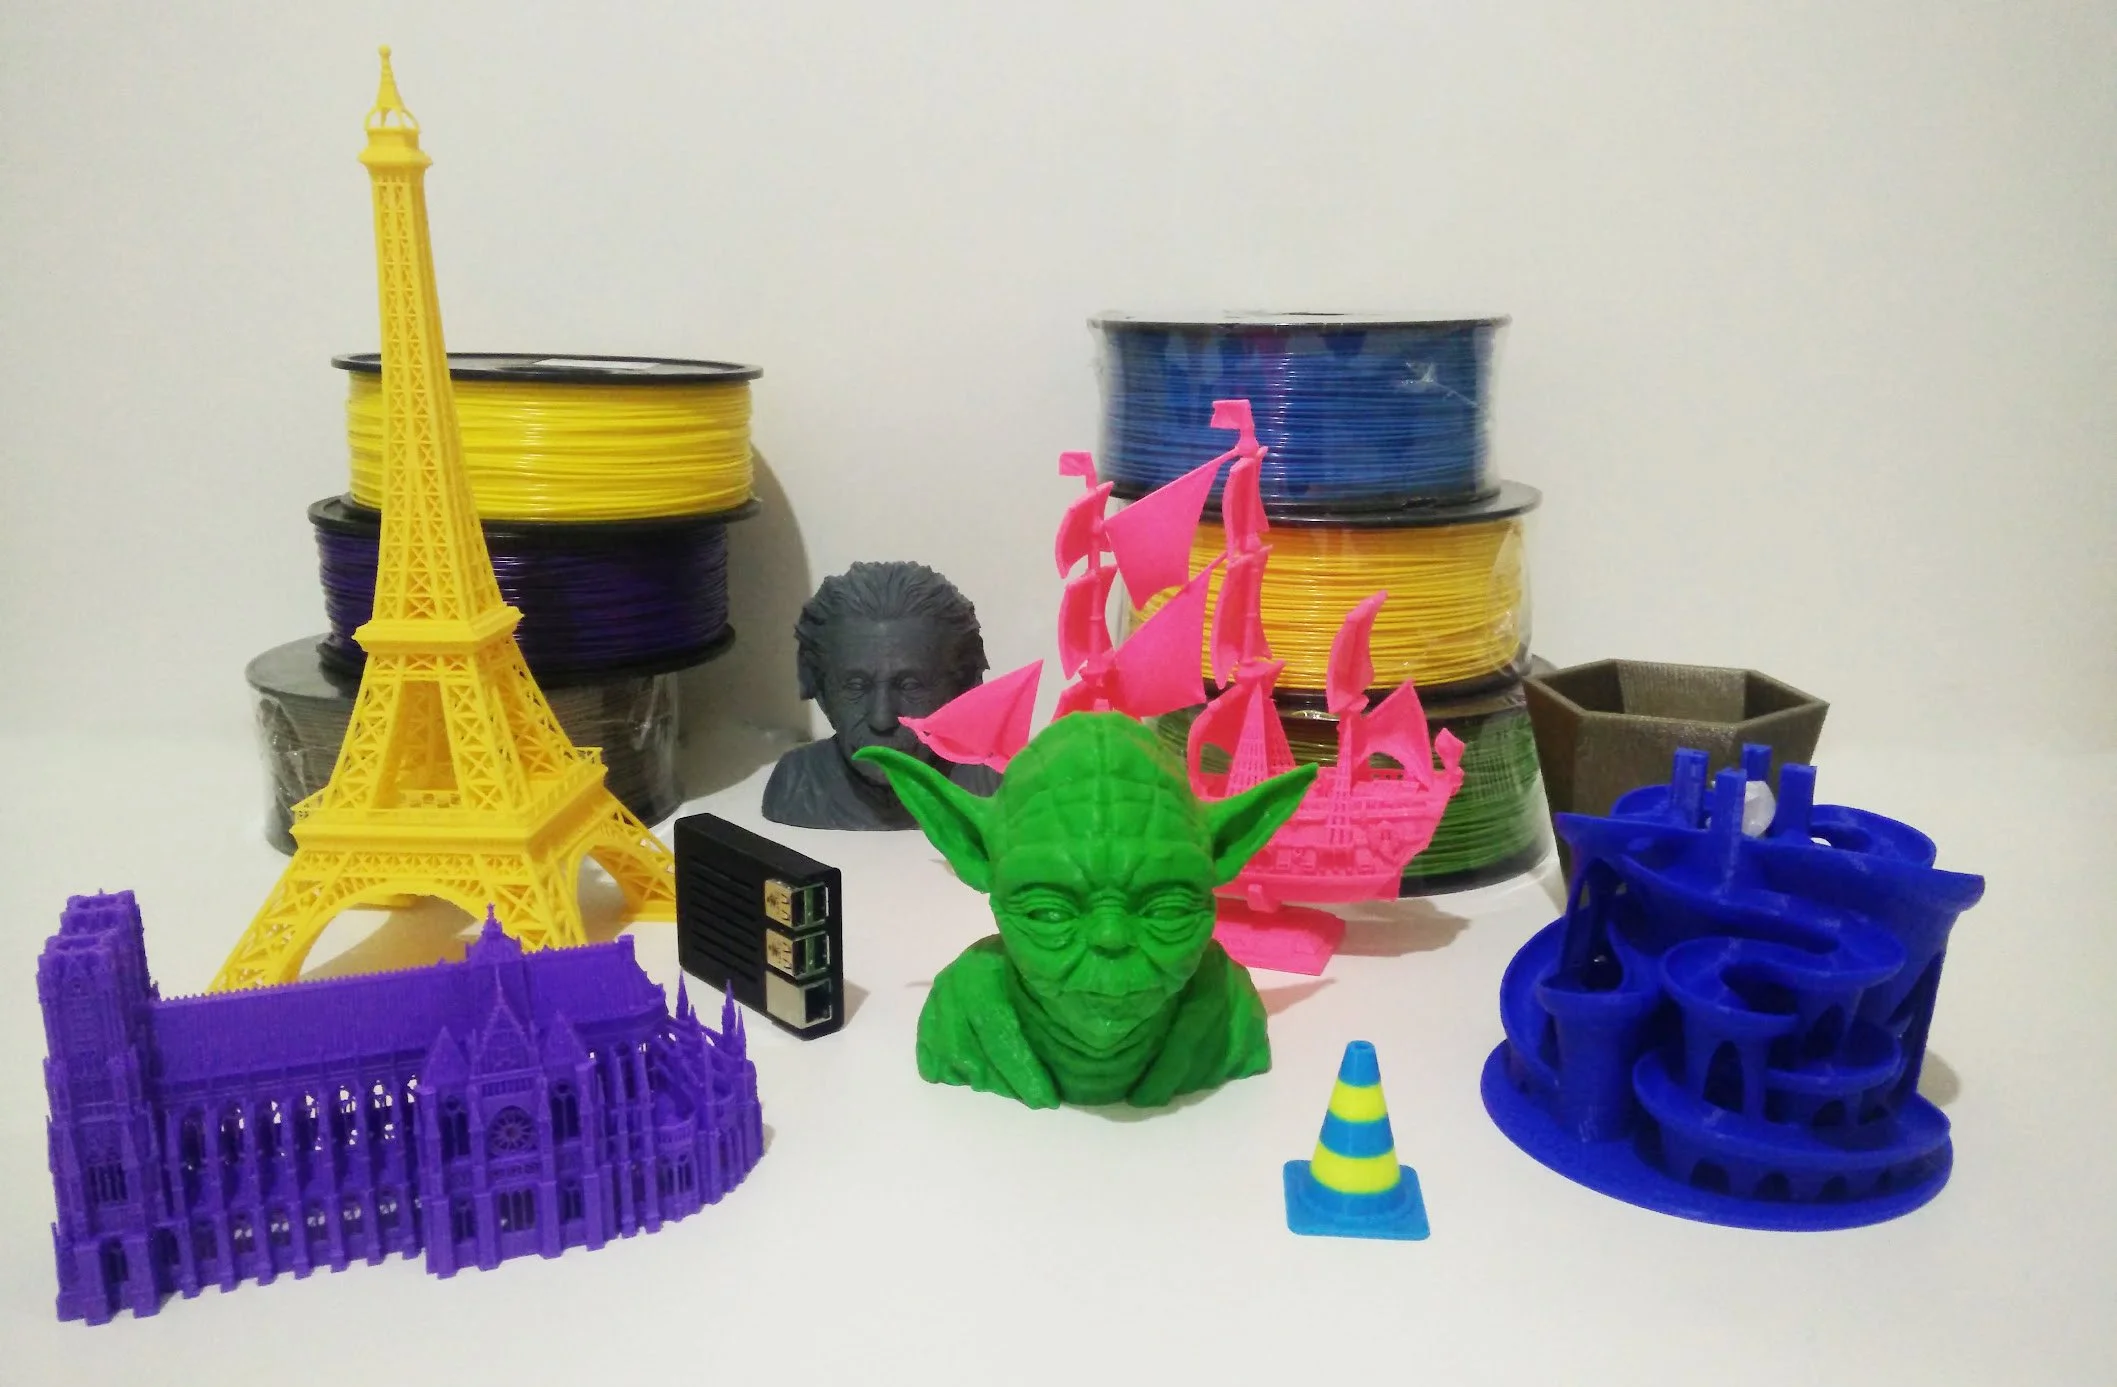
Le PLA est le matériau pour commencer : fabriqué à partir de ressources végétales comme l'amidon de maïs, facile à imprimer, avec un très beau rendu, et décliné dans toutes les finitions (mat, silk, marbre, bois, paillettes). Figurines, déco, prototypes, boîtiers, objets du quotidien. Le PETG est l'étape suivante : un peu plus souple, il encaisse mieux les chocs, crochets, supports muraux, pièces de rangement, tout ce qui est manipulé. L'ABS et l'ASA résistent mieux à la chaleur (ABS pour les pièces techniques, ASA pour tout ce qui reste dehors au soleil), mais ils sont plus exigeants à imprimer. Le TPU est le filament souple : patins antidérapants, joints, protections, roues. Enfin, les filaments chargés (comme le PETG-CF, aux fibres de carbone) sont plus rigides et stables, idéaux pour des gabarits ou des pièces structurelles, mais abrasifs, ils demandent une buse en acier trempé.
Attention au styrène : le « S » de ABS et ASA, c'est le styrène. Ces matériaux dégagent du styrène et des particules ultrafines à l'impression. Imprimez dans un espace ventilé, idéalement en caisson fermé avec extraction, et ne restez pas à côté de la machine pendant l'impression.
Le parcours logique : vous débutez en PLA, vous passez au PETG pour le fonctionnel, puis aux matériaux techniques quand vous avez un vrai besoin.
Le stockage
Un point qu'on ne vous explique jamais à l'achat : le filament absorbe l'humidité de l'air. Le PETG, le TPU, le nylon et le polycarbonate y sont très sensibles ; le PLA est plus tolérant, mais mieux vaut le stocker correctement aussi. Comment le reconnaître ? Ça crépite à la sortie de la buse, vous avez plein de petits fils, une surface dégradée, et le filament devient cassant.
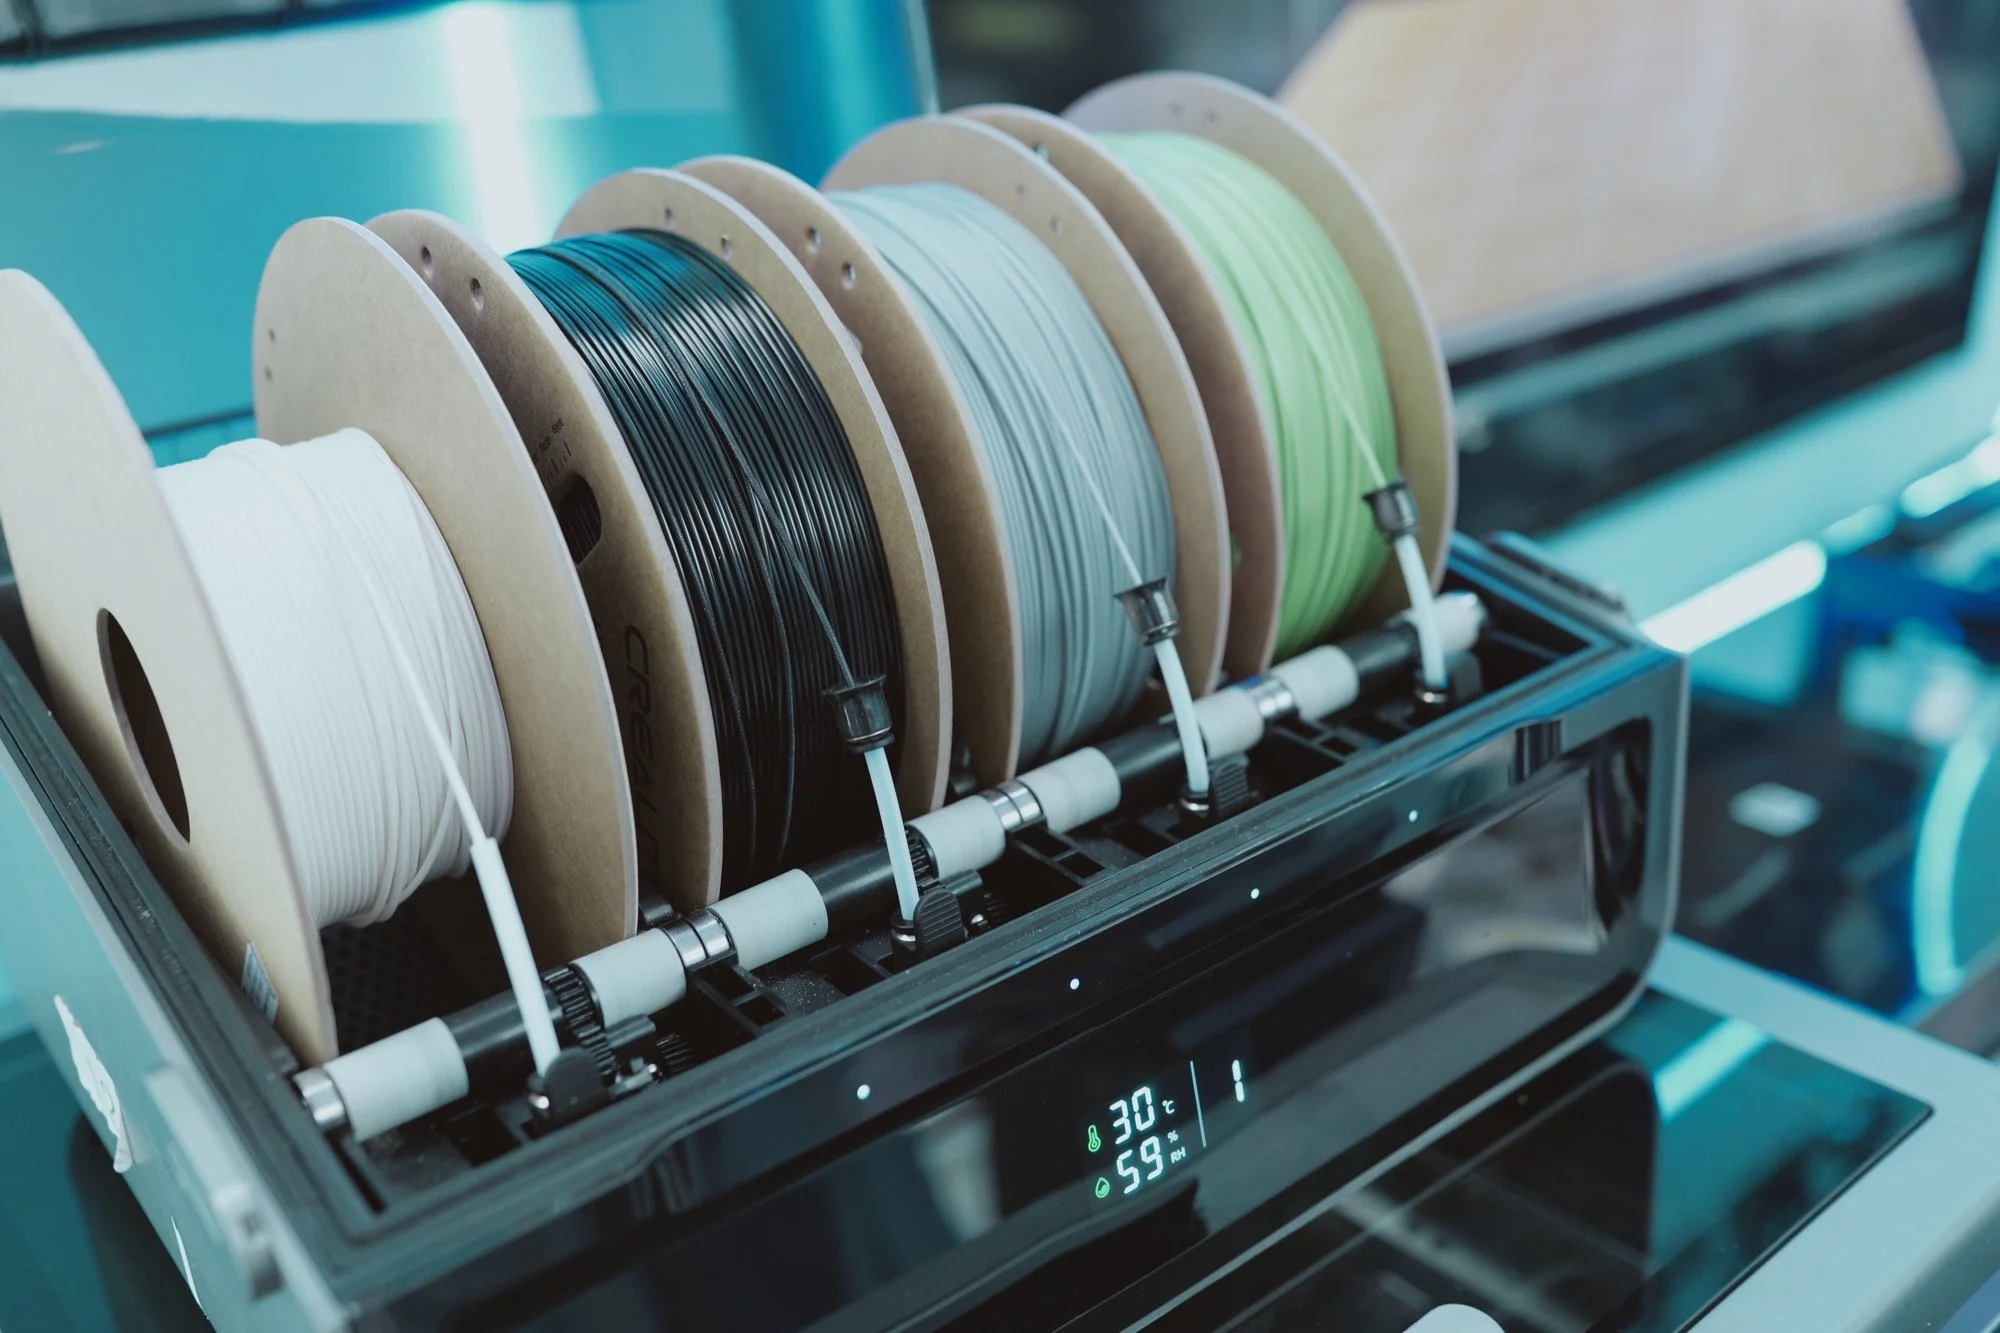
La bonne méthode de stockage : rangez vos bobines dans une boîte hermétique ou un sac sous vide, avec des sachets de silice. Le petit sachet livré avec chaque bobine, ne le jetez pas : gardez-le avec. Et après chaque impression, la bobine retourne dans son sachet.
Une bobine humide ne se jette pas : elle se sèche dans un dryer (boîte de séchage) et retrouve ses propriétés. Pour le TPU ou le nylon, le mieux est même d'imprimer directement depuis la boîte de séchage.
Conclusion : vous êtes prêt à imprimer
On récapitule. Vous prenez le slicer de votre fabricant et le profil standard. Vous orientez votre pièce avant tout le reste. Vous connaissez les réglages qui comptent, hauteur de couche, parois, top et bottom, remplissage. Vous surveillez votre première couche. Et vous ne modifiez qu'un seul paramètre à la fois. Avec ça, vous êtes autonome : le reste, vous l'apprendrez en testant.
Le conseil le plus important pour finir : le vrai intérêt de l'impression 3D commence le jour où vous arrêtez de chercher des fichiers à télécharger et où vous commencez à concevoir vos propres objets. À partir de là, votre imprimante devient un véritable outil de fabrication.
C'est exactement ce que nous enseignons à La Nouvelle École, de la modélisation jusqu'à l'impression. 👉 Découvrez notre formation impression 3D, certifiée Qualiopi et éligible au CPF, pour passer de débutant à autonome, accompagné par nos formateurs.
Questions fréquentes
Quel slicer choisir quand on débute en impression 3D ?
Pour débuter, prenez le slicer recommandé par le fabricant de votre imprimante (Bambu Studio, Creality Print…) : le profil de votre machine est déjà prêt, vous n'avez rien à calibrer. OrcaSlicer est l'autre grande référence, open source et compatible avec presque toutes les marques, mais son interface très complète convient mieux une fois les bases acquises.
Quelle hauteur de couche pour une première impression ?
0,20 mm est le meilleur compromis avec une buse de 0,4 mm. La règle simple : divisez le diamètre de la buse par deux. Descendez à 0,12 ou 0,08 mm pour des pièces très détaillées, montez à 0,28 mm pour aller plus vite sur un prototype.
Quel pourcentage de remplissage utiliser ?
La plupart des débutants en mettent trop. Pour une pièce déco, 3 à 10 % suffisent. Pour une pièce technique, comptez 10 à 40 % selon les contraintes. Un bon réglage polyvalent : motif gyroïde entre 10 et 20 %. Pour renforcer une pièce, ajouter des parois est souvent plus efficace qu'augmenter le remplissage.
Pourquoi ma première couche n'accroche pas au plateau ?
Quatre causes principales : une hauteur de première couche mal réglée (trop haute, les lignes ne sont pas écrasées), une température de plateau inadaptée, une vitesse trop élevée, et surtout un plateau sale. Nettoyez-le à l'alcool isopropylique, et ajoutez une bordure dans le slicer si la pièce a une petite surface de contact.
Comment reconnaître un filament humide ?
Il crépite à la sortie de la buse, laisse plein de petits fils (stringing), donne une surface dégradée et devient cassant. Stockez vos bobines dans une boîte hermétique avec des sachets de silice. Une bobine humide ne se jette pas : séchez-la dans un dryer pour qu'elle retrouve ses propriétés.
Quel filament pour débuter : PLA, PETG ou ABS ?
Commencez par le PLA : facile à imprimer, beau rendu, parfait pour la déco, les figurines et les objets du quotidien. Passez au PETG pour les pièces fonctionnelles manipulées. Réservez l'ABS et l'ASA (plus exigeants, à imprimer en espace ventilé) aux pièces techniques ou destinées à rester dehors.



 Laser pour pièce artistique
 Fraisage CNC
 SketchUp
 SolidWorks
 Revit
 Creo
 Scanner 3D
 Exocad


 Programmation Python