

 Laser pour pièce artistique
 Fraisage CNC
 SketchUp
 SolidWorks
 Revit
 Creo
 Scanner 3D
 Exocad


 Programmation Python
Déboucher une buse d'imprimante 3D : 4 méthodes
Écrit par Théau Sigwald
Plus rien ne sort de la buse, ou le fil sort de travers ? C'est l'une des pannes les plus courantes en FDM. Voici 4 méthodes pour la déboucher, de la plus simple à la plus radicale, puis l'essentiel pour bien choisir, entretenir et changer votre buse.
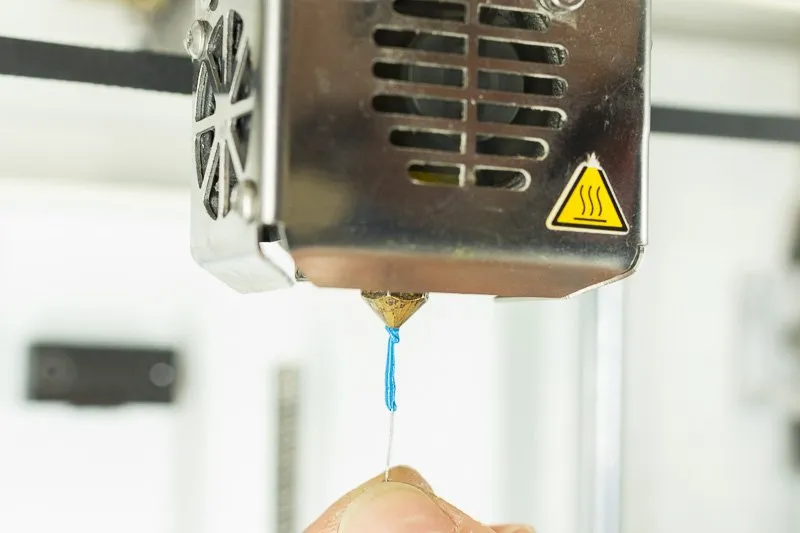
Fil sortant de la buse
La buse bouchée est l'un des grands classiques de l'impression 3D FDM : soudain, plus rien ne sort, ou le filament sort en quantité irrégulière et ruine l'impression. Pas de panique, c'est presque toujours réparable, souvent en quelques minutes. Dans cet article, nous partons du principe que votre buse est bloquée par du PLA (nous précisons les cas particuliers de l'ABS et des tubes PTFE au fil du texte).
La buse, comment ça marche ?
La buse (nozzle) est la petite pièce métallique située au bout de l'extrudeur. Le filament y est chauffé jusqu'à devenir liquide, puis poussé à travers un orifice fin, souvent de 0,4 mm. La buse se déplace avec la tête d'impression et dépose la matière couche par couche sur le plateau.
Son diamètre, son matériau et son état d'usure influencent directement la finesse des détails, la vitesse d'impression et la compatibilité avec les filaments. Avec le temps, des résidus s'accumulent dans l'orifice et l'obstruent : c'est le bouchage.
Comment reconnaître une buse bouchée ?
Avant de déboucher, encore faut-il être sûr du diagnostic. Les signes typiques : le filament ne sort plus du tout, sort en quantité irrégulière (sous-extrusion), s'enroule autour de la buse, ou l'extrudeur "clique" en patinant sur le filament. Une première couche incomplète, avec des trous ou des lignes manquantes, est aussi un bon indice. Si le doute persiste, vérifiez la température et changez de bobine avant de conclure au bouchage.
Pourquoi une buse se bouche-t-elle ?
Trois causes principales :
- Un filament de mauvaise qualité : il peut contenir des impuretés qui obstruent la buse. Un filament humide pose aussi problème.
- Une température incorrecte : trop basse, le filament fond mal et fige dans la buse ; trop élevée, il se dégrade et carbonise, créant des dépôts.
- Une mauvaise calibration : une buse trop proche du plateau gêne l'extrusion. Réglez la distance buse-plateau à la feuille de papier (environ 0,1 mm).
Certaines matières bouchent aussi plus facilement : les filaments chargés (fibres de carbone, bois, métal) dont les particules s'accumulent, et les flexibles (TPU, TPE), difficiles à pousser.
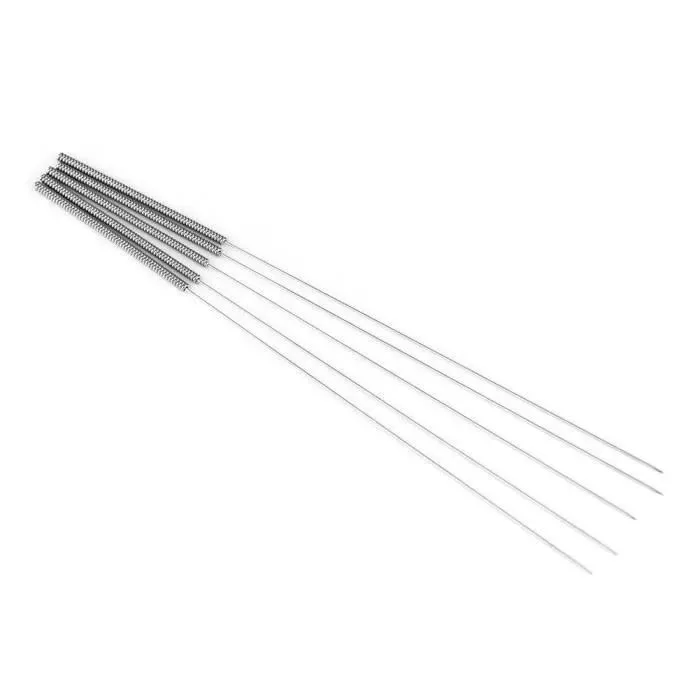
Aiguilles de nettoyage
1. La méthode du fil (cold pull)
La plus simple, et souvent suffisante. C'est ce qu'on appelle le "cold pull" ou tirage à froid :
- Faites chauffer votre buse à 240 °C.
- Une fois la température atteinte, poussez manuellement le filament dans l'extrudeur pour mettre la buse sous pression.
- Coupez la chauffe et laissez la température redescendre vers 100 °C.
- Tirez alors fermement le filament : il vient avec, en emportant ce qui était coincé dans la buse. Retenez bien l'extrudeur pour ne pas l'abîmer.
- Recommencez jusqu'à ce que le bout du filament ressorte propre, sans trace de bouchon.
Un filament de nettoyage dédié, ou du Nylon, donne d'excellents résultats pour cette technique. Faite de temps en temps, elle sert aussi d'entretien préventif.
2. L'aiguille de nettoyage
Si le fil seul ne suffit pas :
- Faites chauffer votre buse à 210 °C, ou légèrement au-dessus de la température de la dernière matière utilisée.
- Retirez le filament délicatement.
- Insérez une aiguille de nettoyage d'un diamètre inférieur à celui de la buse et faites-la coulisser doucement de bas en haut, sans forcer, pour déloger le bouchon.
- Nettoyez le bloc chauffant autour de la buse pour retirer les résidus.
- Une fois un léger passage rétabli, reprenez la méthode du fil pour finir de nettoyer.
Un kit de nettoyage (aiguilles + filaments de nettoyage) facilite le travail si les résidus résistent.
3. La surchauffe
Une méthode plus musclée, à utiliser avec précaution :
- Faites chauffer votre buse à 260 °C.
- Une fois la température atteinte, poussez manuellement le filament dans l'extrudeur pour mettre la buse sous pression, jusqu'au débouchage.
4. Le démontage (acétone ou air comprimé)
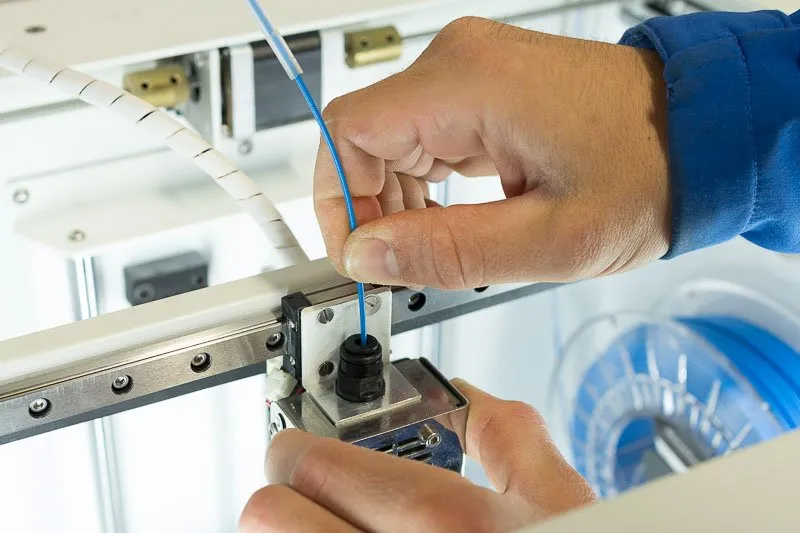
Tube en téflon
Si les trois premières méthodes échouent, il faut démonter la buse :
- Chauffez la buse à température d'impression pour ramollir les résidus, puis coupez la machine.
- Dévissez la buse avec une clé à douille, en maintenant le bloc de chauffe avec une pince pour ne pas tout arracher. N'utilisez jamais la pince sur la buse elle-même : elle abîmerait les filetages.
- Placez la buse dans un étau et chauffez-la avec un décapeur thermique.
- Dégagez le bouchon en poussant avec un filament ou une aiguille, en tournant délicatement.
- Nettoyez les filetages avec une brosse douce.
- Remontez la buse à la clé, sans trop serrer, puis faites une petite impression de test pour vérifier le débit.
Bouchon en ABS ? Plongez la buse démontée 15 à 30 minutes dans un petit récipient d'acétone, qui dissout l'ABS. Essuyez avec un chiffon non abrasif, rincez à l'eau chaude, séchez, puis remontez. L'acétone n'a aucun effet sur le PLA ni le PETG.
Toujours bouchée ? En dernier recours, soufflez de l'air comprimé à travers la buse démontée, dans le sens opposé à l'extrusion, en la tournant entre chaque passage. L'air peut projeter humidité et poussières : séchez bien la buse avant de la remonter.
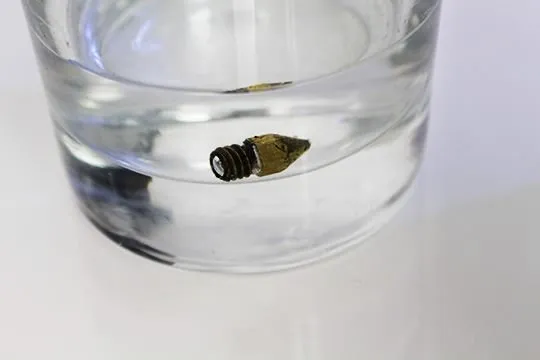
Buse plongée dans de l'acétone
Récapitulatif des 4 méthodes
| Méthode | Température | Quand l'utiliser | Difficulté |
|---|---|---|---|
| 1. Le fil (cold pull) | 240 °C puis 100 °C | En premier, et en entretien | Facile |
| 2. L'aiguille de nettoyage | 210 °C | Bouchon qui résiste au fil | Facile |
| 3. La surchauffe | 260 °C | Bouchon tenace, hotend all-metal | Moyenne |
| 4. Démontage (acétone, air comprimé) | Décapeur / trempage | Résidus résistants, dernier recours | Avancée |
Bien choisir sa buse
Le matériau et le diamètre de la buse jouent directement sur son usure et sur le risque de bouchage.
Les matériaux
- Laiton : le standard. Très bonne conductivité thermique et coût modéré, parfait pour le PLA, l'ABS, le PETG, le Nylon et le TPE. Il s'use vite avec les filaments abrasifs.
- Laiton plaqué (nickel, chrome) : garde la conductivité du laiton, avec une meilleure résistance à l'usure. Supporte un usage modéré de matières abrasives.
- Acier inoxydable : un peu plus résistant que le laiton, moins sujet à l'obstruction, adapté aux filaments de grade alimentaire. Conduit moins bien la chaleur.
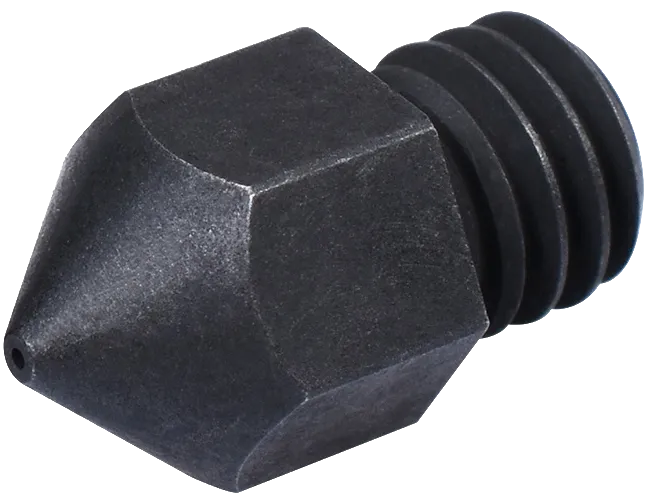
- Acier trempé : conçu pour les matières abrasives (fibres de carbone, bois, métal), avec une durabilité bien supérieure. Sa conductivité réduite peut demander d'ajuster les réglages.
- Rubis : pointe en rubis, résistance exceptionnelle à l'abrasion, même en usage intensif. Plus cher que les autres.
| Matériau | Point fort | Filaments conseillés |
|---|---|---|
| Laiton | Conductivité, prix | PLA, ABS, PETG, Nylon, TPE |
| Laiton plaqué | Conductivité + meilleure tenue à l'usure | Large gamme, abrasifs occasionnels |
| Acier inoxydable | Robuste, grade alimentaire | Non abrasifs, abrasifs en usage léger |
| Acier trempé | Très résistant à l'abrasion | Tous, y compris abrasifs en usage intensif |
| Rubis | Résistance extrême à l'usure | Tous, y compris très abrasifs |
Les diamètres
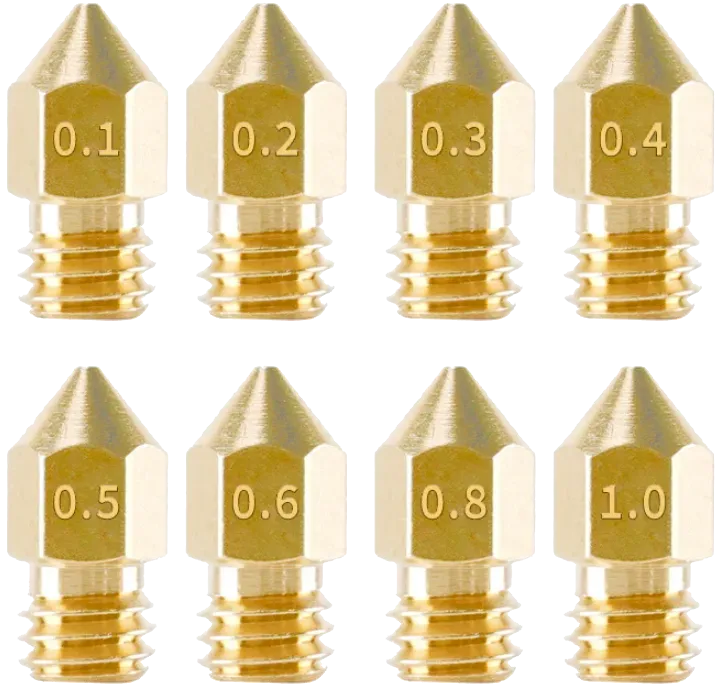
- Petit diamètre (0,25 mm ou moins) : impressions ultra-précises, idéales pour les bijoux ou les figurines. Plus lentes, et plus sujettes au bouchage.
- Standard (0,4 mm) : le bon compromis entre vitesse et précision, adapté à la majorité des projets.
- Grand diamètre (0,6 mm et plus) : débit élevé et impressions plus rapides, pièces plus solides, moins de risque de bouchage, mais détails moins fins.
Adaptez vos réglages au diamètre : la hauteur de couche doit rester entre 25 % et 75 % du diamètre de la buse. Une buse large permet des couches plus épaisses et des vitesses plus élevées ; une buse fine demande des couches fines et une vitesse plus lente.
Entretenir et changer sa buse
Prévenir les bouchages
Mieux vaut prévenir que déboucher. Quelques réflexes :
- Utilisez un filament de qualité, sec et bien stocké.
- Réglez la bonne température selon la matière (le PLA vers 190-220 °C, l'ABS et le PETG plus haut). Voir notre guide des températures.
- Évitez les pauses prolongées filament chargé et buse chaude : la matière stagne et carbonise.
- Dosez la rétraction : une rétraction excessive peut faire remonter de la matière et créer des bouchons.
- Nettoyez régulièrement la buse et faites un cold pull d'entretien de temps en temps.
- Surveillez vos premières couches : au moindre signe de sous-extrusion, intervenez tôt.
- Imprimez souvent des filaments abrasifs ? Passez à une buse en acier trempé.
Quand changer la buse ?
Remplacez la buse quand la qualité d'impression baisse nettement, quand les problèmes d'extrusion se répètent, quand l'usure est visible, ou quand aucune des quatre méthodes ne vient à bout du bouchon. C'est une pièce d'usure peu coûteuse.
Installer une nouvelle buse
- Chauffez l'extrudeur à la température d'extrusion du filament pour faciliter le retrait.
- Dévissez l'ancienne buse à la clé, en tenant le bloc de chauffe.
- Profitez-en pour nettoyer l'intérieur de l'extrudeur et vérifier l'absence de résidus.
- Vissez la nouvelle buse à la main pour ne pas l'endommager.
- Chauffez à nouveau et serrez à la clé pour assurer l'étanchéité, sans forcer sur les filetages.
- Ajustez ensuite la température, la hauteur de couche et la vitesse au nouveau diamètre, puis faites une impression de test.
Conclusion
Dans la grande majorité des cas, la méthode du fil ou l'aiguille suffisent à récupérer une buse bouchée. La surchauffe et le démontage viennent à bout des bouchons les plus tenaces. Si rien n'y fait, changez la buse : c'est l'occasion de choisir le bon matériau et le bon diamètre pour vos filaments. Et pour limiter les bouchages, la recette reste la même : un bon filament stocké au sec, la bonne température et un entretien régulier.
Le bouchage est souvent lié à d'autres réglages mal maîtrisés. Nos guides sur les réglages de l'imprimante 3D et le guide FDM débutant complètent utilement celui-ci.
Découvrir notre formation impression 3D FDM
Questions fréquentes
Comment savoir si ma buse est bouchée ?
Plusieurs signes : le filament ne sort plus du tout, sort en quantité irrégulière (sous-extrusion), s'enroule autour de la buse, ou l'extrudeur "clique" en patinant. Si la première couche est incomplète ou pleine de trous alors que les réglages sont bons, un bouchage partiel est souvent en cause.
Pourquoi une buse se bouche-t-elle ?
Les causes les plus fréquentes : un filament de mauvaise qualité ou humide, une température d'impression trop basse ou trop haute, des résidus carbonisés accumulés, une distance buse-plateau trop faible, ou le passage d'un filament abrasif (chargé fibre) dans une buse en laiton. Un entretien régulier limite le risque.
C'est quoi la méthode du "cold pull" ?
Le cold pull (ou "tirage à froid") consiste à chauffer la buse, pousser du filament pour mettre la matière sous pression, puis laisser refroidir vers 90-100 °C avant de tirer fermement le filament. Celui-ci ressort en emportant les résidus coincés. C'est la méthode la plus simple et la plus efficace au quotidien, sans démonter la buse.
Peut-on utiliser de l'acétone pour déboucher une buse ?
Uniquement si le bouchon est en ABS : l'acétone dissout l'ABS, mais n'a aucun effet sur le PLA ou le PETG. On plonge alors la buse démontée 15 à 30 minutes dans l'acétone, dans un contenant fermé et un espace ventilé. Pour le PLA, préférez la chaleur (surchauffe, décapeur) et l'aiguille.
Quelle buse choisir pour les filaments abrasifs ?
Une buse en acier trempé, conçue pour résister à l'usure des filaments chargés en fibres de carbone, bois ou métal. Une buse en laiton s'use vite avec ces matières. Les buses à pointe en rubis résistent encore mieux, mais coûtent plus cher.
Quel diamètre de buse choisir ?
Le 0,4 mm est le standard : bon compromis entre vitesse et précision. Un diamètre de 0,25 mm ou moins donne des détails très fins mais imprime lentement et se bouche plus facilement. Un diamètre de 0,6 mm ou plus imprime vite et se bouche moins, au détriment des détails.
Quand faut-il changer la buse ?
Quand la qualité d'impression baisse nettement, que les problèmes d'extrusion se répètent, que l'usure est visible, ou que les quatre méthodes de débouchage échouent. Une buse est une pièce d'usure peu coûteuse : la remplacer est souvent le plus simple.