

 Laser pour pièce artistique
 Fraisage CNC
 SketchUp
 SolidWorks
 Revit
 Creo
 Scanner 3D
 Exocad


 Programmation Python
Post-traitement des impressions 3D FDM : le guide des finitions
Écrit par Philippine
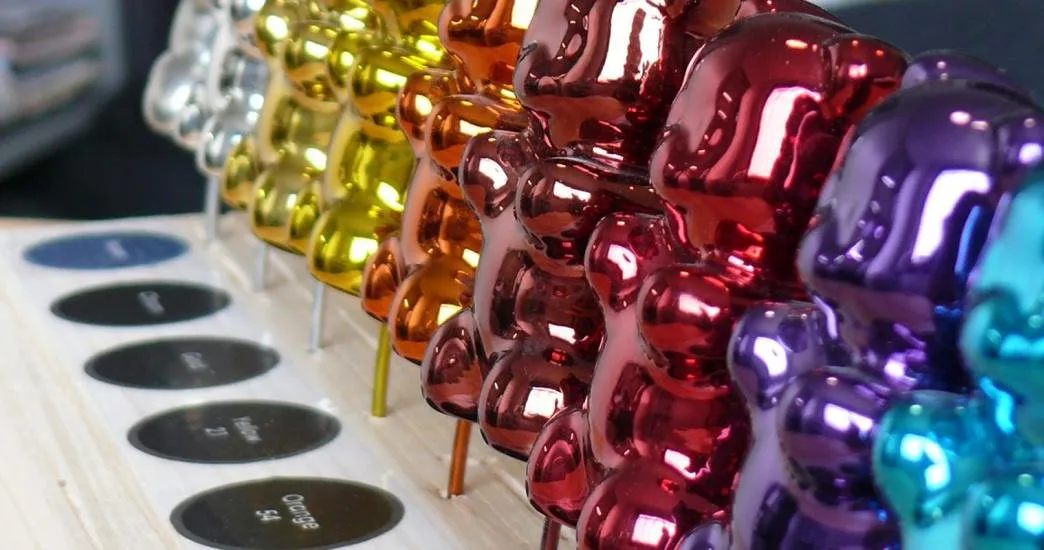
Une pièce sortie d'une imprimante FDM porte toujours les stries de couche et les traces de supports. Le post-traitement transforme cet objet brut en pièce finie : plus lisse, plus solide, prête à peindre. Voici les techniques essentielles, étape par étape, et lesquelles choisir selon votre matériau et votre objectif.
Faut-il toujours post-traiter une pièce ?
Non : une pièce technique cachée peut se contenter d'un simple retrait de supports. Mais toute pièce visible, fonctionnelle ou soumise à des contraintes gagne à être poncée, lissée ou renforcée. Le bon niveau de finition dépend de l'usage réel de la pièce.
Règle utile : l'essentiel du rendu visuel se joue sur les deux premières étapes (ponçage + apprêt). Les finitions les plus poussées coûtent ensuite proportionnellement plus cher en temps. Alignez donc votre effort sur le besoin : un prototype visuel, une pièce de présentation et une pièce fonctionnelle n'exigent pas le même soin.
1. Le retrait des supports
Première étape systématique : retirer proprement les supports et les radeaux. Utilisez une pince coupante et une spatule, en travaillant délicatement pour ne pas arracher de matière. Les points de contact restants se retirent au cutter ou à la lime. Un retrait soigné facilite toutes les étapes suivantes.
2. Le ponçage
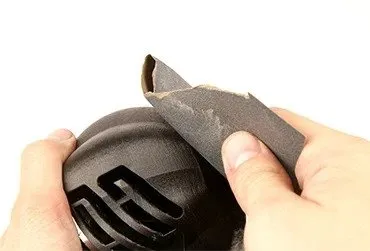
Le ponçage est la technique universelle : il fonctionne sur tous les matériaux (PLA, PETG, ABS, résine) et ne demande que du papier abrasif et de la patience.
Le principe : abraser progressivement, du grain le plus gros au plus fin. Une progression classique va du grain 200 au grain 1000, voire 1500-2000 pour un aspect brillant.
- Poncez à l'eau (ponçage humide) à partir des grains fins : cela limite la poussière et donne une surface plus nette.
- Utilisez un bloc pour les surfaces planes, afin de ne pas creuser de creux.
- Soyez patient sur les grandes surfaces (comptez 10 à 20 minutes pour une pièce moyenne) et prudent sur les détails fins, que le ponçage peut effacer.
3. Le lissage chimique (ABS uniquement)
Le lissage à la vapeur d'acétone fait fondre superficiellement les couches de l'ABS (et de l'ASA) pour un fini lisse et brillant, proche du moulage par injection. On place la pièce dans une enceinte fermée avec un peu d'acétone, dont les vapeurs lissent la surface, puis on laisse durcir.
4. Le lissage additif (résine, apprêt)
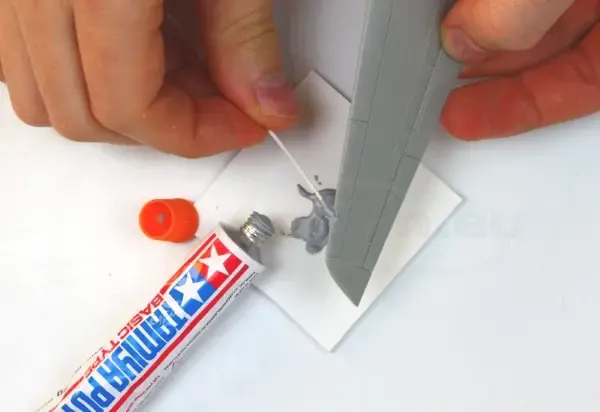
Pour le PLA et le PETG, qui ne se lissent pas chimiquement, on ajoute de la matière pour combler les stries :
- Résine époxy de lissage (type kit dédié) : appliquée au pinceau, elle comble les couches, durcit en une surface lisse et solide, et sert d'excellente base de peinture.
- Apprêt garnissant (primer) : en bombe, il remplit les micro-stries et uniformise la surface. Un léger ponçage entre deux couches d'apprêt affine encore le rendu.
5. La peinture et la finition
Pour un beau résultat peint :
- Apprêt : appliquez une sous-couche pour une meilleure adhérence et pour révéler les défauts restants.
- Peinture : en fines couches régulières (acrylique en bombe ou à l'aérographe), à 20-30 cm, en laissant sécher entre chaque passe.
- Vernis (optionnel) : mat, satiné ou brillant pour protéger, et anti-UV pour les pièces d'extérieur.
Quelle technique pour quel matériau ?
Quelle technique pour quel matériau ?
| Technique | Matériaux | Effet | À savoir |
|---|---|---|---|
| Retrait supports | Tous | Nettoie la pièce | Systématique |
| Ponçage | Tous (PLA, PETG, ABS, résine) | Efface les stries | À l'eau, grain 200→1000 |
| Lissage acétone | ABS, ASA | Fini lisse et brillant | Jamais le PLA, ventilation |
| Résine de lissage | PLA, PETG | Comble et renforce | Bonne base de peinture |
| Apprêt garnissant | Tous | Uniformise la surface | Avant peinture |
| Peinture / vernis | Tous | Esthétique, protection | Fines couches, anti-UV dehors |
Conclusion : formez-vous à l'impression 3D
Le post-traitement est un savoir-faire à part entière : bien maîtrisé, il transforme une pièce brute en objet au fini quasi professionnel. La règle d'or reste d'adapter la technique au matériau et à l'usage : un simple retrait de supports pour une pièce technique, une chaîne complète (ponçage, apprêt, peinture) pour une pièce d'exposition.
Envie de maîtriser l'impression 3D et ses finitions de A à Z ? La Nouvelle École vous forme, en présentiel ou à distance, dans une formation éligible au CPF.
Questions fréquentes
Toutes les impressions 3D doivent-elles être post-traitées ?
Non. Une pièce technique cachée peut se contenter d'un retrait de supports. Mais toute pièce visible, fonctionnelle ou soumise à des contraintes bénéficie d'un ponçage, d'un lissage ou d'un renforcement. Le niveau de finition dépend de l'usage réel et du rendu recherché.
Peut-on lisser le PLA à l'acétone ?
Non. L'acétone ne dissout pas le PLA : le lissage chimique à la vapeur d'acétone ne fonctionne que sur l'ABS et l'ASA. Pour lisser le PLA, on utilise plutôt le ponçage, une résine de lissage appliquée au pinceau, ou un apprêt garnissant qui comble les stries entre les couches.
Comment obtenir une surface lisse sur du PLA ?
La méthode la plus fiable est le ponçage progressif (grain 200 à 1000, à l'eau), éventuellement complété par une résine de lissage ou un apprêt garnissant pour combler les dernières stries. Une couche d'apprêt avant peinture uniformise la surface et révèle les défauts à corriger.
Faut-il des protections pour poncer ou lisser ?
Oui. Poncez de préférence à l'eau et portez un masque : la poussière de plastique, et surtout de résine, ne doit pas être inhalée. Pour le lissage à l'acétone, travaillez dans un local ventilé, loin de toute flamme, avec gants et lunettes. La ventilation est indispensable dans tous les cas.
Combien de temps prend le post-traitement ?
Cela dépend du niveau visé. Un simple retrait de supports prend quelques minutes. Un ponçage progressif suivi d'une peinture peut demander une à deux heures, hors temps de séchage. Souvent, l'essentiel du rendu se joue sur le ponçage et l'apprêt ; les finitions les plus poussées coûtent proportionnellement plus de temps.