Warping en impression 3D : comment l'éviter ?
Les coins de votre pièce se soulèvent et se décollent du plateau en cours d'impression ? C'est le warping (ou gauchissement), l'un des défauts les plus courants en FDM. Il se résume à deux causes : un choc thermique et une adhérence insuffisante. Réglez ces deux points, et il disparaît.
À retenir
- Warping : les coins de la pièce se soulèvent en refroidissant. Deux causes : choc thermique + adhérence.
- Plateau : propre, chauffant, avec adhésif (laque, colle) pour bien ancrer la pièce.
- Température : plateau et buse adaptés à la matière, plus chauds pour l'ABS.
- Caisson : la solution la plus efficace, stabilise la température (dès ~150 € ou fait maison).
- Slicer : brim ou raft pour l'adhérence, ventilation coupée pour l'ABS.
- Matière : PLA peu sensible, ABS et Nylon très sensibles. Si rien ne marche, changer de filament.
Dans ce guide, nous voyons ce qu'est le warping et ses conséquences, ses causes précises, puis les solutions concrètes pour l'éviter : préparation du plateau, réglages de température, choix du filament, caisson et paramètres du slicer.
Qu'est-ce que le warping ?
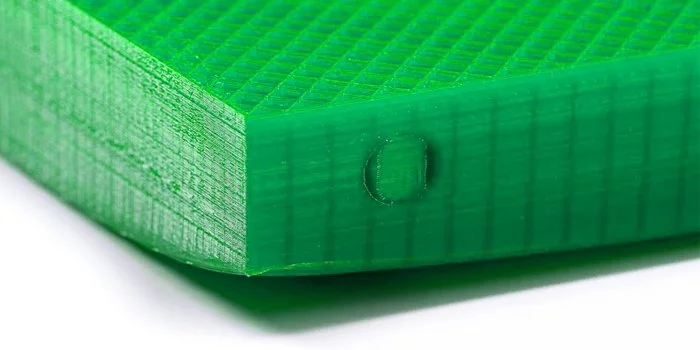
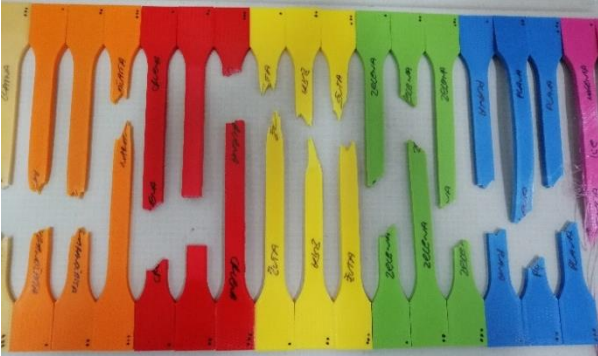
Le warping (ou gauchissement) est une déformation qui survient quand les coins d'une pièce se contractent en refroidissant et se soulèvent du plateau. Ce retrait crée des tensions internes qui décollent la pièce, surtout aux angles.
Le phénomène est plus fréquent sur les grandes pièces et sur les matériaux à forte contraction comme l'ABS ou le Nylon. Ses conséquences vont de l'erreur dimensionnelle au défaut de surface, jusqu'à rendre la pièce totalement inutilisable dans les pires cas.
Les causes du warping
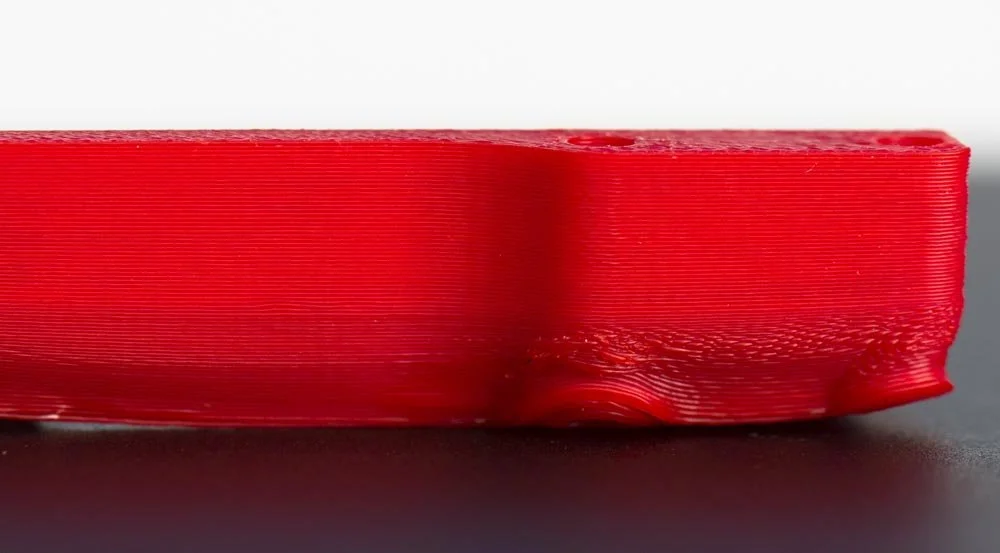
Toutes les causes se ramènent à deux grands principes : un refroidissement trop brutal (choc thermique) et une adhérence insuffisante au plateau. Dans le détail :
Refroidissement trop rapide : un écart de température trop grand entre la matière extrudée et l'air ambiant fige la pièce brutalement.
Première couche trop froide : si elle n'est pas assez chaude et visqueuse, elle adhère mal au plateau.
Adhérence insuffisante : plateau sale, sans adhésif, ou pièce mal ancrée.
Plateau non chauffé ou mal calibré : l'adhérence de la première couche en pâtit.
Matériau sensible : ABS et Nylon se contractent beaucoup en refroidissant.
Vitesse mal réglée : trop rapide ou trop lente, elle perturbe le transfert de chaleur entre couches.
Environnement défavorable : courants d'air, pièce froide, humidité.
Ventilation trop forte : elle refroidit la pièce trop brutalement (surtout problématique pour l'ABS).
Comment éviter le warping : les solutions
1. Préparer la surface du plateau
C'est le premier levier, contre le volet « adhérence » :
Nettoyer le plateau avant chaque impression (alcool isopropylique ou eau savonneuse) pour retirer poussière et traces de gras.
Ajouter un adhésif si besoin : laque, stick de colle ou ruban adapté améliorent nettement l'accroche.
Utiliser un plateau chauffant bien calibré et uniformément chaud, pour maintenir la première couche à bonne température.
2. Régler la température (buse et plateau)
Ajustez selon le filament, la taille de la pièce et l'environnement :
Plateau chauffant : plus chaud pour l'ABS que pour le PLA. Suivez les indications du fabricant du filament.
Température de buse : plus élevée pour les matières résistantes (ABS) que pour le PLA.
Grandes pièces : elles se déforment plus facilement ; une température de plateau un peu plus haute aide.
Environnement : une pièce trop froide ou exposée aux courants d'air augmente le risque.
3. Choisir un filament adapté
Certaines matières sont bien plus sujettes au warping que d'autres. Si vous n'arrivez pas à le maîtriser, changer de filament est souvent la solution la plus simple. Le tableau ci-dessous résume la sensibilité des principales matières.
Sensibilité des matières au warping
| Matière | Sensibilité au warping | Équipement conseillé |
|---|---|---|
| PLA | Très faible | Plateau chauffant facultatif |
| PETG | Faible à modérée | Plateau chauffant recommandé |
| ABS | Élevée | Plateau chauffant + caisson |
| Nylon | Très élevée | Plateau chauffant + caisson |
| PVA | Faible | Plateau chauffant facultatif |
4. Utiliser un caisson d'impression
Le caisson est l'une des solutions les plus efficaces contre le warping : il enferme l'imprimante dans un espace clos où la température reste stable, ce qui supprime le choc thermique. Les imprimantes professionnelles en sont équipées d'origine ; on peut aussi en acheter un (à partir de ~150 €) ou en fabriquer un soi-même avec une boîte bien isolée.
5. Bien paramétrer le slicer (brim, raft, ventilation)
Dans votre slicer, plusieurs options renforcent l'adhérence :
Brim (bordure) : une collerette autour de la base qui augmente la surface de contact et stabilise les angles.
Raft (radeau) : une base imprimée sous la pièce, utile pour les cas difficiles.
Couper ou réduire la ventilation : indispensable pour l'ABS, pour éviter un refroidissement brutal.
Ces options augmentent le temps d'impression et la consommation de matière : à doser selon les besoins.
Tableau de dépannage du warping
Dépannage du warping
| Cause | Solution |
|---|---|
| Refroidissement trop brutal | Caisson, couper la ventilation, éloigner des courants d'air |
| Plateau froid ou mal réglé | Plateau chauffant bien calibré, à la bonne température |
| Adhérence insuffisante | Nettoyer le plateau, adhésif (laque, colle) |
| Angles qui se soulèvent | Ajouter un brim ou un raft dans le slicer |
| Matière très sensible (ABS, Nylon) | Caisson obligatoire, ou changer de matière |
| Grande pièce | Plateau plus chaud, brim large, orientation optimisée |
Conclusion : formez-vous à l'impression 3D
Le warping n'est finalement qu'une question de choc thermique et d'adhérence au plateau. En réduisant le premier (caisson, ventilation coupée, plateau chauffant) et en améliorant la seconde (plateau propre, adhésif, brim), vous en venez à bout dans la grande majorité des cas. Et si rien n'y fait, changer pour une matière moins sensible reste la solution la plus simple.
Envie de maîtriser ces réglages avec méthode ? La Nouvelle École vous forme à l'impression 3D, en présentiel ou à distance, dans une formation éligible au CPF et certifiée Qualiopi.
Questions fréquentes
Qu'est-ce qui cause le warping en impression 3D ?
Le warping vient de la contraction du plastique en refroidissant : un refroidissement trop brutal crée des tensions qui soulèvent les coins de la pièce. Deux facteurs entrent en jeu : le choc thermique (écart de température trop grand) et une adhérence insuffisante au plateau. Agir sur ces deux points résout presque tous les cas.
Quel matériau warpe le plus ?
L'ABS et le Nylon sont les plus sujets au warping, car ils se contractent beaucoup en refroidissant. Ils nécessitent un plateau chauffant et, idéalement, un caisson fermé. À l'inverse, le PLA warpe très rarement, ce qui en fait la matière la plus simple pour débuter.
Un caisson est-il obligatoire contre le warping ?
Pas pour le PLA ni le PETG, qui warpent peu. En revanche, pour l'ABS et le Nylon, un caisson est fortement recommandé, voire indispensable sur les grandes pièces. Il stabilise la température et supprime le choc thermique. On peut en acheter un (dès 150 € environ) ou en fabriquer un avec une boîte isolée.
Le brim et le raft servent-ils à quoi ?
Ce sont des aides à l'adhérence ajoutées dans le slicer. Le brim est une collerette autour de la base qui augmente la surface de contact et retient les angles ; le raft est une base complète imprimée sous la pièce. Les deux réduisent le warping, au prix d'un peu plus de temps et de matière.
Pourquoi couper la ventilation pour l'ABS ?
Parce que le ventilateur refroidit la pièce trop vite, ce qui provoque exactement le choc thermique responsable du warping. Pour l'ABS, on coupe ou on réduit fortement la ventilation. Pour le PLA en revanche, la ventilation est utile et améliore la qualité, car cette matière ne warpe quasiment pas.


 Laser pour pièce artistique
 Fraisage CNC
 SketchUp
 SolidWorks
 Revit
 Creo
 Scanner 3D
 Exocad


 Programmation Python