Comment obtenir une bonne fusion des couches en impression 3D
Le principe de l'impression 3D FDM, c'est de superposer des couches de matière fondue qui se soudent entre elles en refroidissant. Si cette fusion des couches est mauvaise, la pièce devient fragile, se délamine et se casse facilement. Voici comment l'optimiser.
À retenir
- Fusion des couches : la soudure entre couches successives. Mauvaise fusion = pièce cassante, délamination.
- Température : le facteur n°1. Ni trop basse (mauvaise soudure), ni trop haute. Tour de température.
- Vitesse : 30-60 mm/s pour commencer, puis accélérer en testant.
- Débit et hauteur de couche : flow suffisant, couche entre 0,1 et 0,3 mm.
- Buse propre et imprimante calibrée (plateau de niveau) : la base.
- Chaque matière fusionne différemment : ajuster selon PLA, ABS, PETG, Nylon, TPU.
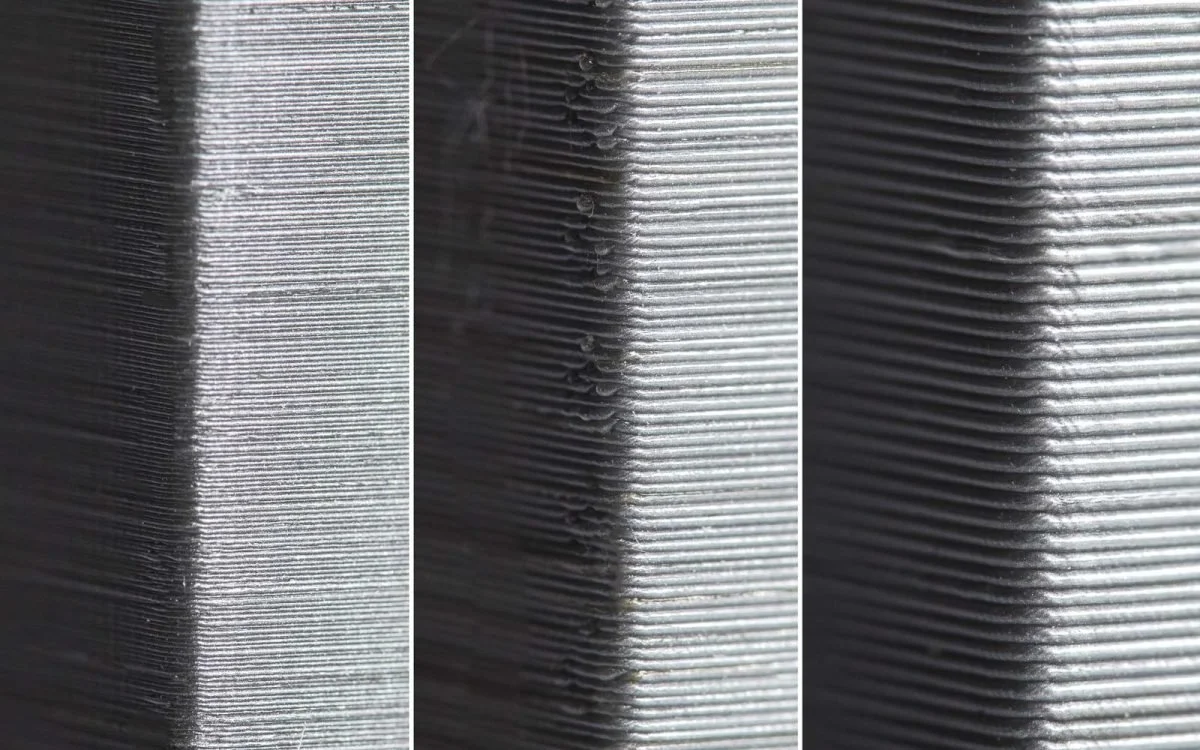
La cohésion entre les couches dépend de plusieurs facteurs qui se combinent : température, vitesse, débit, hauteur de couche, état de la buse, matériau et calibration. Passons-les en revue, avec les réglages concrets pour chacun.
Qu'est-ce que la fusion des couches ?
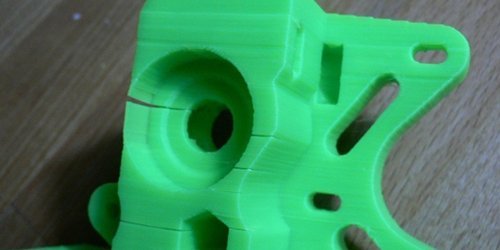
La fusion des couches (ou adhérence intercouche) est la façon dont deux couches successives se soudent l'une à l'autre. En FDM, la matière est déposée fondue puis refroidit ; une bonne fusion garantit une pièce solide et homogène, une mauvaise fusion la rend cassante et sujette à la délamination.
C'est un facteur déterminant de la résistance mécanique : une pièce peut sembler correcte en surface mais se briser net entre deux couches si celles-ci n'ont pas bien adhéré. Voyons les 7 facteurs qui influencent cette fusion.
1. La température d'impression
C'est le facteur le plus important. Trop basse, la matière fond mal et les couches ne se soudent pas : adhérence et résistance s'effondrent. Trop élevée, on risque la surchauffe et des défauts de surface. La température agit directement sur la viscosité : trop visqueux, le flux bouche la buse ; trop fluide, l'adhérence et la précision se dégradent.
Suivez d'abord les recommandations du fabricant, puis affinez avec une tour de température. En règle générale, les matières plus rigides demandent une température plus élevée que les souples.
2. La vitesse d'impression
C'est le deuxième levier. Trop rapide, les couches n'ont pas le temps de bien fusionner, d'où une faible adhérence. Trop lente, on peut surchauffer localement la pièce et marquer la surface.
Une vitesse de 30 à 60 mm/s convient à la plupart des matériaux, même si les machines récentes montent bien plus haut. Partez de cette base et accélérez progressivement en testant. Les matières rigides tolèrent des vitesses plus élevées que les flexibles.
3. Le débit et la pression dans la buse
Souvent négligé, le débit de matière conditionne la fusion. Trop faible, les couches manquent de matière pour se souder (adhérence et résistance faibles) : vérifiez le débit (flow) dans le slicer, contrôlez que la buse n'est pas partiellement bouchée et que le filament est bien entraîné. Trop élevé, la matière déborde. Ajustez le flow et, si besoin, la température pour retrouver un dépôt régulier.
4. La hauteur de couche
La hauteur de couche influence à la fois la finition et l'adhérence. Trop épaisse, les couches adhèrent mal et la surface devient rugueuse. Trop fine, le temps d'impression explose et la pièce peut surchauffer. Une hauteur comprise entre 0,1 et 0,3 mm convient à la plupart des cas : plus fine pour le détail, plus épaisse pour la vitesse. Règle courante : rester sous 75 % du diamètre de la buse (0,3 mm max pour une buse 0,4 mm).
5. La qualité de la buse
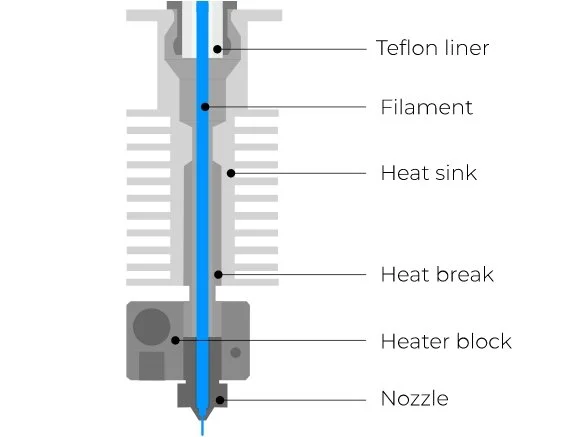
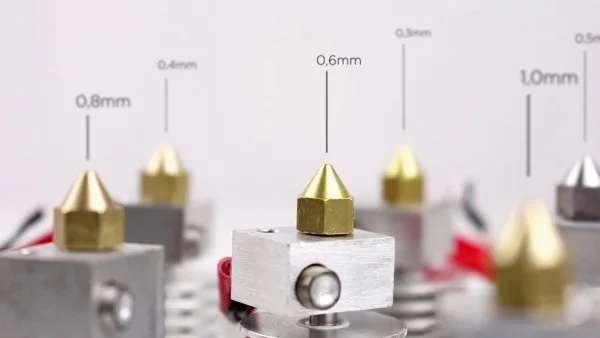
Une buse usée ou endommagée provoque des obstructions et un débit irrégulier qui nuisent à la fusion. Nettoyez-la régulièrement et n'hésitez pas à la remplacer, c'est une pièce d'usure peu coûteuse. Pour les filaments abrasifs (chargés bois, métal, carbone), une buse en acier trempé s'use bien moins vite que le laiton.
6. Le type de matériau
Chaque matière a son comportement de fusion :
PLA : facile, basse température, les couches fusionnent très bien. Sensible à la chaleur ensuite.
ABS : plus exigeant, température élevée et caisson recommandé contre le warping. Fusion plus lente.
PETG : bon compromis, très bonne adhérence intercouche et résistance.
Nylon : température élevée, fusion plus lente, mais sa ténacité compense.
TPU : basse température, fusion rapide, mais souplesse à gérer.
Ces repères varient selon la bobine et la machine : ajustez toujours d'après vos résultats.
7. La calibration de l'imprimante
Une imprimante mal calibrée donne des couches irrégulières et une mauvaise adhérence. Assurez-vous d'un plateau bien de niveau et d'une distance buse-plateau correctement réglée : c'est la base d'une première couche uniforme, sur laquelle tout le reste s'appuie.
Le post-traitement pour renforcer la fusion
Après impression, quelques techniques peuvent améliorer la cohésion ou la surface :
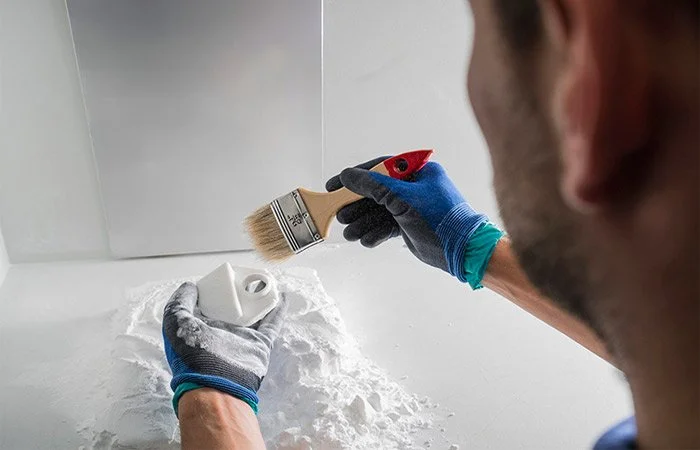
Lissage chimique : l'acétone lisse la surface de l'ABS (et uniforme légèrement les couches). À réserver à l'ABS, dans un local ventilé.
Traitement thermique (recuit) : chauffer la pièce de façon contrôlée peut renforcer certaines matières comme l'ABS ou le Nylon. La céramique, elle, exige une cuisson obligatoire.
Kit de lissage à la résine : la résine appliquée durcit en surface et renforce la tenue des couches.
Le lissage chimique concerne l'ABS (acétone), pas le PLA : aucun solvant courant ne lisse le PLA. Travaillez toujours dans un espace ventilé.
Les 7 facteurs de la fusion des couches
| Facteur | Si mal réglé | Réglage conseillé |
|---|---|---|
| Température | Couches mal soudées ou surchauffe | Suivre le fabricant + tour de température |
| Vitesse | Faible adhérence ou marques | 30-60 mm/s, puis accélérer en testant |
| Débit (flow) | Manque de matière, couches fragiles | Flow à 100 %, buse dégagée |
| Hauteur de couche | Rugosité ou surchauffe | 0,1-0,3 mm (max 75 % du Ø buse) |
| Qualité de buse | Obstructions, débit irrégulier | Nettoyer, remplacer, acier si abrasif |
| Matériau | Comportement de fusion variable | Ajuster selon PLA / ABS / PETG… |
| Calibration | Couches irrégulières | Plateau de niveau, distance buse réglée |
Conclusion : formez-vous à l'impression 3D
Une bonne fusion des couches, c'est la clé d'une pièce solide. Elle repose sur un équilibre entre température, vitesse, débit et hauteur de couche, le tout sur une imprimante bien calibrée avec une buse en bon état. Comme toujours, les pièces de test sont vos meilleures alliées pour caler ces réglages.
Envie de maîtriser tous ces paramètres avec méthode ? La Nouvelle École vous forme à l'impression 3D, en présentiel ou à distance, dans une formation éligible au CPF et certifiée Qualiopi.
Questions fréquentes
Pourquoi ma pièce se casse-t-elle entre les couches ?
C'est un problème de fusion intercouche, appelé délamination. Les couches n'ont pas assez adhéré entre elles. Les causes principales : une température trop basse, une vitesse trop élevée, une ventilation excessive ou un filament humide. Augmentez la température, ralentissez et vérifiez que le filament est sec.
Quel est le facteur le plus important pour la fusion des couches ?
La température d'impression. Trop basse, la matière fond mal et les couches ne se soudent pas correctement, ce qui affaiblit la pièce. Le meilleur outil pour la régler est la tour de température, qui imprime le même objet à plusieurs températures pour repérer la valeur optimale de votre filament.
La ventilation influence-t-elle la fusion des couches ?
Oui. Un refroidissement trop rapide fige la matière avant qu'elle ne se soude bien à la couche précédente, ce qui affaiblit l'adhérence. Pour le PLA, la ventilation est utile ; pour l'ABS ou le Nylon, elle doit être réduite ou coupée afin de favoriser la fusion et d'éviter le warping.
Une hauteur de couche plus fine améliore-t-elle la solidité ?
Pas nécessairement. Une couche fine améliore le détail et la finition, mais ce qui compte pour la solidité, c'est surtout la qualité de la fusion. Une hauteur entre 0,1 et 0,3 mm est un bon compromis. Rester sous 75 % du diamètre de la buse aide à garantir une bonne adhérence entre couches.
Peut-on renforcer une pièce après impression ?
Dans une certaine mesure. Un recuit thermique contrôlé peut renforcer des matières comme l'ABS ou le Nylon, et un kit de lissage à la résine durcit la surface. Mais le plus efficace reste d'obtenir une bonne fusion dès l'impression, via les bons réglages de température, vitesse et débit.


 Laser pour pièce artistique
 Fraisage CNC
 SketchUp
 SolidWorks
 Revit
 Creo
 Scanner 3D
 Exocad


 Programmation Python