

 Laser pour pièce artistique
 Fraisage CNC
 SketchUp
 SolidWorks
 Revit
 Creo
 Scanner 3D
 Exocad


 Programmation Python
Sous-extrusion vs sur-extrusion : reconnaître et corriger
Écrit par Théau Sigwald
Retrouvez ci-dessous la vidéo correspondante sur notre chaîne YouTube « La Nouvelle École » :
Votre pièce est poreuse et fragile, ou au contraire pleine de bourrelets et de bavures ? Vous êtes face aux deux défauts d'extrusion les plus courants : la sous-extrusion et la sur-extrusion. Encore faut-il les distinguer pour appliquer la bonne correction. Bonne nouvelle : leurs causes sont bien identifiées et se corrigent presque toujours facilement.
Ces deux problèmes sont les deux faces d'une même médaille : dans un cas la buse dépose trop peu de matière, dans l'autre trop. Ce guide vous aide à les reconnaître, puis détaille les causes et les solutions de chacun, de la plus simple à la plus technique.
Comment les reconnaître ?
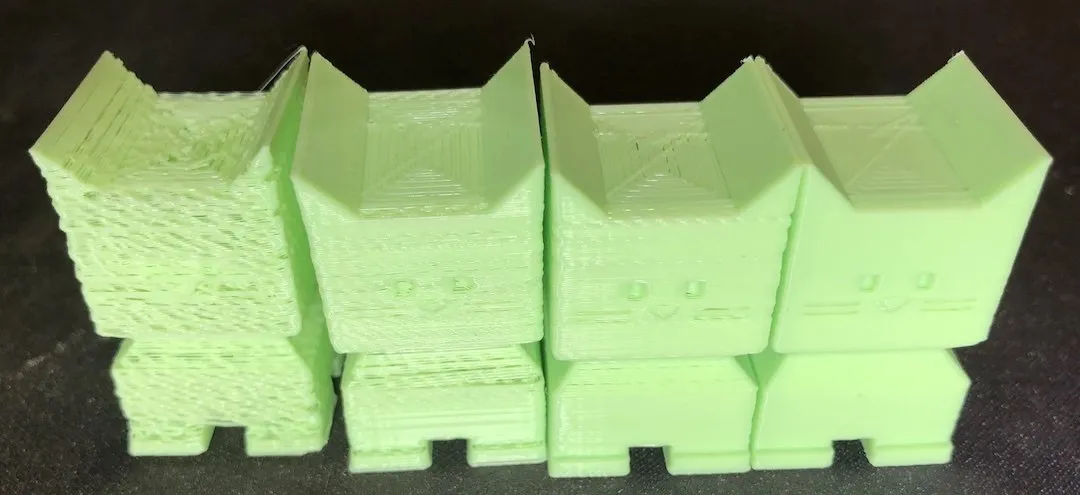
La sous-extrusion donne des pièces poreuses, avec des trous et des couches incomplètes. La sur-extrusion donne des pièces surchargées, avec des bavures, des bourrelets et des dimensions trop grandes. Dans un cas il manque de la matière, dans l'autre il y en a trop.
Les signes de la sous-extrusion :
- Des lignes fines, espacées, qui ne se touchent pas.
- Des trous et des zones manquantes dans les parois ou le dessus.
- Une surface irrégulière.
- Une pièce fragile, qui casse facilement, car ses couches sont mal soudées.
Les signes de la sur-extrusion :
- Des bavures, des paquets de matière et un aspect « dégoulinant ».
- Des dimensions plus grandes que prévu, une perte de précision.
- Des bords qui débordent, des angles empâtés.
- Un excès de matière qui peut faire cogner la buse sur les couches.
Le tableau comparatif
Sous-extrusion vs sur-extrusion
| Sous-extrusion | Sur-extrusion | |
|---|---|---|
| Matière | Trop peu | Trop |
| Aspect | Trous, lignes fines, porosité | Bavures, bourrelets, surplus |
| Dimensions | Parois trop fines | Dimensions trop grandes |
| Solidité | Fragile, cassante | Solide mais imprécise |
| Cause fréquente | Buse bouchée, flow trop bas | Flow trop haut, E-steps |
| Réglage flow | À augmenter | À diminuer |
La sous-extrusion : les causes
La sous-extrusion se produit quand la buse dépose moins de matière que nécessaire. C'est le plus fréquent des deux défauts. Plusieurs facteurs peuvent être en cause, et ils se combinent parfois :
- Buse bouchée ou filament bloqué : la cause n°1. Un résidu carbonisé ou une impureté obstrue partiellement la buse.
- Température trop basse : le filament ne fond pas complètement et s'écoule mal.
- Vitesse trop élevée : la matière n'a pas le temps de fondre et d'être déposée correctement.
- Débit (flow) trop bas : le slicer demande d'extruder trop peu de matière.
- Mauvais diamètre de filament : imprimer du 1,75 mm avec un profil réglé en 2,85 mm (ou l'inverse) fausse l'extrusion.
- Tension du ressort de l'extrudeur incorrecte : trop faible, le filament patine ; trop forte, il est écrasé et passe mal.
- Filament de mauvaise qualité ou humide : diamètre irrégulier ou humidité qui perturbe l'écoulement.
- Courroie desserrée : elle crée du jeu dans les mouvements et des couches irrégulières qui ressemblent à de la sous-extrusion.
La sous-extrusion : les solutions
Procédez méthodiquement, un réglage à la fois, en commençant par le plus simple.
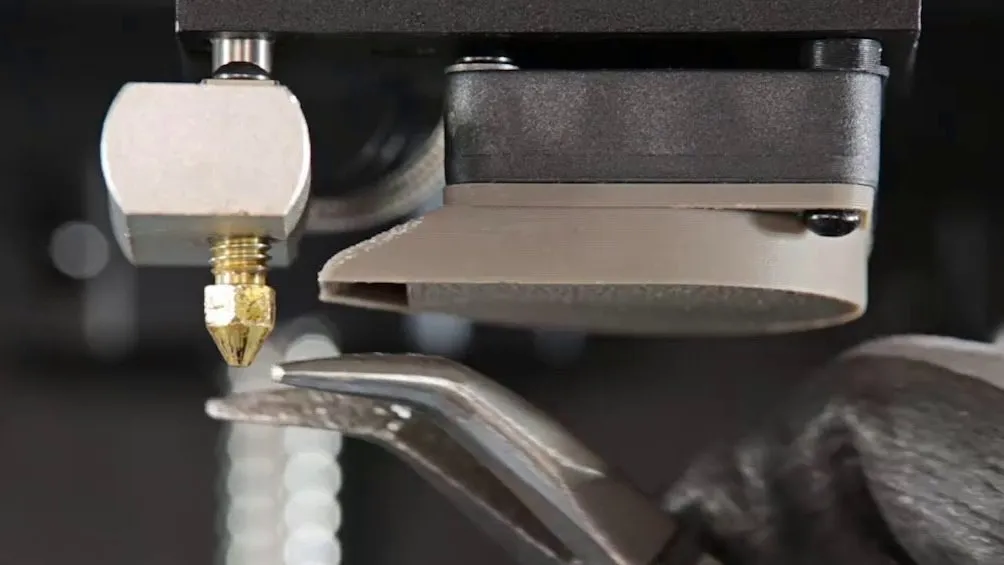
1. Nettoyer ou déboucher la buse
C'est le premier réflexe. Buse chaude, retirez le filament et nettoyez avec une aiguille de nettoyage d'un diamètre inférieur à celui de la buse : une aiguille trop grosse l'endommagerait. Pour un bouchage tenace, la méthode du cold pull (retrait à froid) permet d'extraire le résidu. Un nettoyage régulier prévient la plupart des sous-extrusions. Pour aller plus loin, voyez notre guide de la buse d'imprimante 3D.
2. Ajuster la température d'impression
Trop froid, le filament reste visqueux et s'écoule mal. Augmentez la température par paliers de 5 °C, en restant dans la plage recommandée pour votre matière. Le meilleur outil : une tour de température, qui imprime le même objet à différentes températures pour trouver la valeur idéale de votre bobine. Ne montez pas trop non plus : une température excessive dégrade le filament et peut, à l'inverse, créer des bouchons. Repères par matière dans notre guide des températures d'impression.
3. Réduire la vitesse d'impression
Une vitesse trop élevée ne laisse pas le temps à la matière de fondre et de s'écouler. En ralentissant, la fonte est plus complète et le dépôt plus régulier. C'est un compromis, car l'impression dure plus longtemps, mais c'est souvent le réglage qui règle une sous-extrusion persistante.
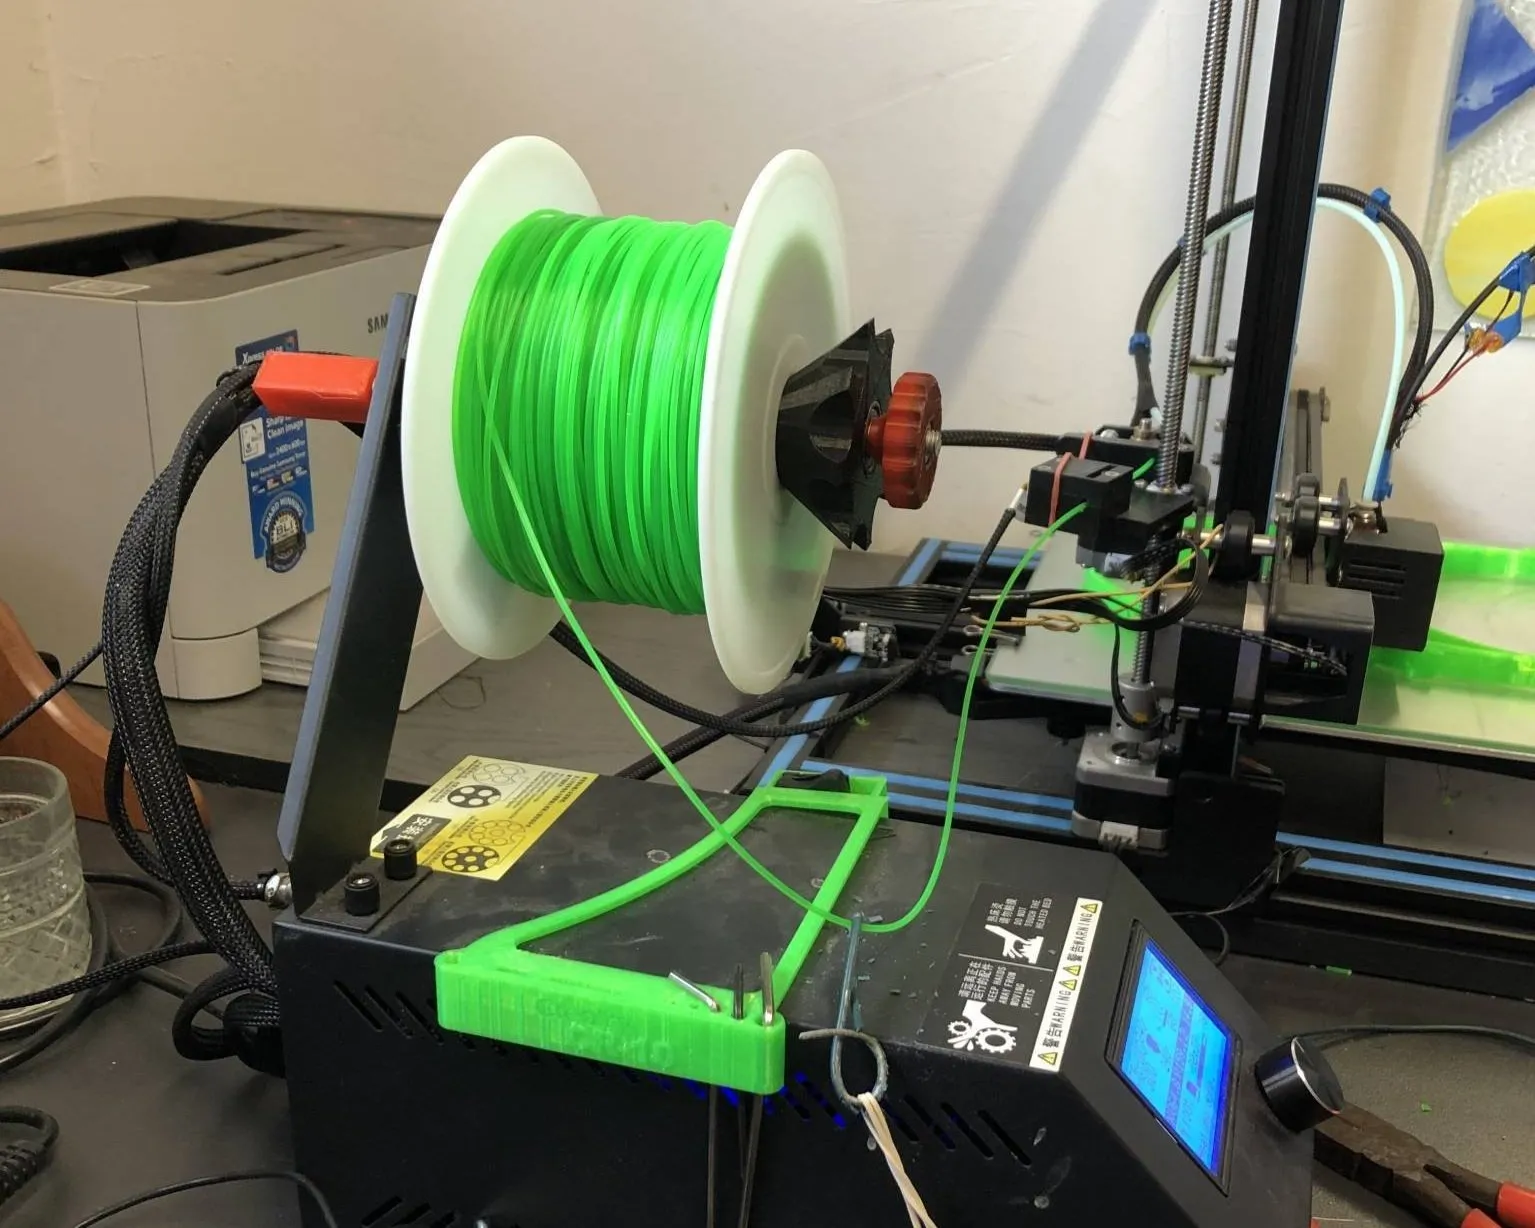
4. Vérifier le débit (flow), le diamètre et la tension de l'extrudeur
Dans le slicer, vérifiez le débit (flow) : s'il est réglé sous 100 % sans raison, remontez-le, puis calibrez-le finement (voir plus bas). Vérifiez aussi que le diamètre de filament du profil correspond à celui de la bobine. Côté matériel, contrôlez la tension du ressort de l'extrudeur : trop lâche, la roue crantée patine ; trop serrée, elle écrase et déforme le filament. Ajustez jusqu'à ce que le filament soit entraîné fermement, sans être marqué en profondeur.
5. Utiliser un filament et un extrudeur de qualité
Un filament bon marché au diamètre irrégulier, ou une bobine humide, provoque des sous-extrusions difficiles à diagnostiquer. L'humidité se vaporise dans la buse : crépitements, bulles, débit irrégulier. Privilégiez un filament de qualité, stockez-le au sec (boîte hermétique + dessiccant) et séchez-le si besoin, par exemple 4 à 6 h autour de 65 °C selon la matière. Sur les machines anciennes, un extrudeur d'entrée de gamme peut manquer de force ou être encrassé : nettoyez ses engrenages, et sachez qu'un extrudeur à engrenages assure une alimentation plus régulière.
6. Contrôler les courroies
Une courroie desserrée crée du jeu dans les déplacements et des couches irrégulières. Vérifiez la tension des courroies X et Y : fermes, sans excès. Un simple retendage suffit souvent.
Tableau de dépannage de la sous-extrusion
Dépannage de la sous-extrusion
| Cause | Symptôme typique | Solution |
|---|---|---|
| Buse bouchée | Débit qui s'arrête, fil qui manque | Nettoyer (aiguille fine, cold pull) |
| Température trop basse | Lignes fines, matière mal soudée | Monter par paliers de 5 °C |
| Vitesse trop élevée | Sous-extrusion sur les zones rapides | Réduire la vitesse d'impression |
| Débit (flow) trop bas | Parois trop fines partout | Remonter le flow dans le slicer |
| Mauvais diamètre renseigné | Extrusion faussée sur toute la pièce | Aligner le profil sur la bobine |
| Tension extrudeur | Filament qui patine ou écrasé | Régler la tension du ressort |
| Filament humide / bas de gamme | Crépitements, diamètre irrégulier | Sécher, changer de bobine |
| Courroie desserrée | Couches irrégulières, décalées | Retendre les courroies X/Y |
La sur-extrusion : causes et solutions
La sur-extrusion se produit quand la buse dépose trop de matière. Moins fréquente, elle nuit à la précision et à la finition. Ses causes principales :
- Débit (flow) trop élevé : la cause la plus courante. Réduisez le multiplicateur d'extrusion dans le slicer (souvent réglé au-dessus de 100 %).
- Température trop élevée : la matière devient trop fluide et coule. Baissez par paliers.
- Mauvais diamètre de filament renseigné : un profil réglé pour du 1,75 mm alors qu'on imprime plus fin fait sur-extruder.
- Pas d'extrudeur mal calibré : les « steps/mm » de l'extrudeur (E-steps) mal réglés poussent trop de filament. Calibrez-les.
La sur-extrusion se corrige presque toujours en calibrant le débit, comme expliqué ci-dessous.
Le réglage commun : calibrer le débit (flow)
Que ce soit pour corriger une sous- ou une sur-extrusion, le réglage central est le débit d'extrusion (flow), exprimé en pourcentage dans le slicer (100 % par défaut). Trop bas, il sous-extrude ; trop haut, il sur-extrude.
Pour le calibrer précisément : imprimez un cube de calibration à paroi unique, mesurez l'épaisseur de la paroi au pied à coulisse, comparez-la à la largeur de ligne théorique, et ajustez le flow en conséquence. C'est la méthode la plus fiable pour trouver le juste équilibre.
Conclusion : formez-vous à l'impression 3D
Sous-extrusion et sur-extrusion sont les deux versants d'un même réglage : la quantité de matière déposée. Savoir les reconnaître, c'est déjà la moitié du chemin. Ensuite, commencez par le plus simple (nettoyer la buse, vérifier la température), puis affinez le débit, la vitesse et la mécanique. Avec des pièces de test et un peu de méthode, ces défauts se corrigent facilement.
Envie de diagnostiquer et corriger tous ces défauts avec méthode ? La Nouvelle École vous forme à l'impression 3D, en présentiel ou à distance, dans une formation éligible au CPF.
Questions fréquentes
Comment savoir si c'est de la sous ou de la sur-extrusion ?
Regardez la matière : si la pièce a des trous, des lignes qui ne se touchent pas et paraît poreuse et fragile, c'est de la sous-extrusion (il manque de la matière). Si elle a des bavures, des bourrelets, un aspect surchargé et des dimensions trop grandes, c'est de la sur-extrusion (il y en a trop).
Quelle est la cause la plus fréquente de sous-extrusion ?
La buse partiellement bouchée. Un résidu carbonisé ou une impureté obstrue le passage et réduit le débit. Le premier réflexe est donc de nettoyer la buse, avec une aiguille plus fine que la buse ou un cold pull, avant de toucher aux autres réglages.
Qu'est-ce que le débit (flow) et comment le calibrer ?
Le flow est le pourcentage de matière que le slicer demande d'extruder (100 % par défaut). Trop bas, il sous-extrude ; trop haut, il sur-extrude. Pour le calibrer, imprimez un cube test à paroi unique, mesurez l'épaisseur réelle au pied à coulisse et ajustez le flow jusqu'à la valeur cible.
Un filament humide peut-il causer de la sous-extrusion ?
Oui. L'humidité absorbée par le filament se vaporise dans la buse et perturbe l'écoulement : crépitements, bulles, débit irrégulier. Séchez la bobine (par exemple 4 à 6 h autour de 65 °C selon la matière) et stockez-la au sec avec du dessiccant.
Le diamètre du filament peut-il causer ces défauts ?
Oui. Si votre slicer est réglé pour du 2,85 mm et que vous imprimez du 1,75 mm (ou l'inverse), l'extrusion sera faussée. Vérifiez toujours que le diamètre renseigné dans le profil correspond à celui de la bobine utilisée.
Sous-extrusion ou courroie desserrée : comment faire la différence ?
Une vraie sous-extrusion donne des parois trop fines ou trouées de façon assez régulière. Une courroie desserrée provoque plutôt des couches décalées, un léger dédoublement des contours ou des irrégularités qui suivent les déplacements. Vérifiez la tension des courroies X et Y en complément des réglages d'extrusion.
La sur-extrusion est-elle grave ?
Elle est moins pénalisante que la sous-extrusion pour la solidité, car la pièce reste dense. Mais elle nuit à la précision dimensionnelle et à la finition : bavures, cotes trop grandes, angles empâtés. Pour les pièces techniques qui doivent s'emboîter, c'est un vrai problème à corriger.