

 Laser pour pièce artistique
 Fraisage CNC
 SketchUp
 SolidWorks
 Revit
 Creo
 Scanner 3D
 Exocad


 Programmation Python
Stringing en impression 3D : causes et 5 solutions
Écrit par Théau Sigwald
Ces fins fils de plastique en toile d'araignée sur vos pièces ont un nom : le stringing, ou cheveux d'ange. C'est l'un des défauts les plus courants en impression 3D FDM. Voici pourquoi ils apparaissent, quels filaments y sont les plus sujets, et 5 réglages concrets pour les faire disparaître.
Retrouvez ci-dessous la vidéo correspondante sur notre chaîne YouTube « La Nouvelle École » :
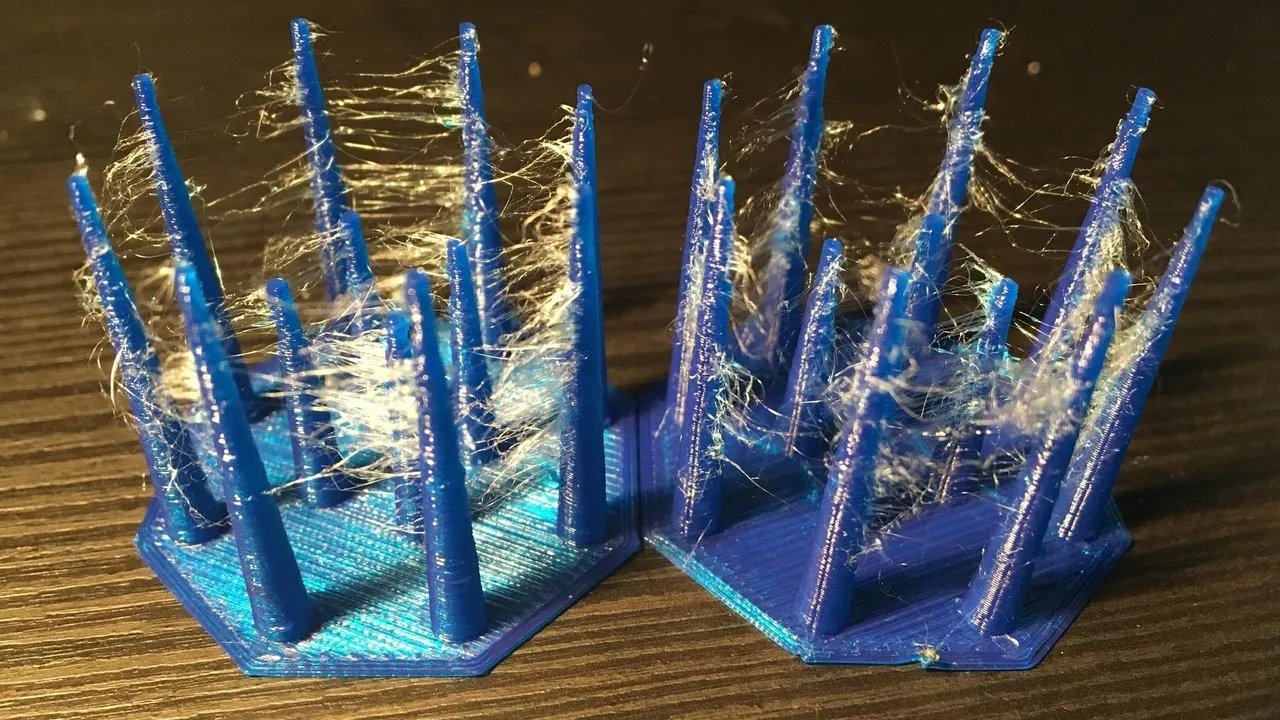
Exemple de stringing
Qu'est-ce que le stringing ?
Avant de le corriger, il faut comprendre ce qu'est le stringing. Durant le déplacement de la buse à travers la zone d'impression, il arrive que la buse d'une imprimante 3D FDM suinte et laisse échapper du plastique fondu alors qu'elle ne devrait pas. Ce fil fondu s'accroche aux parties déjà imprimées et se solidifie, formant ce que l'on appelle le stringing, ou cheveux d'ange. Ces fils apparaissent surtout lors des mouvements au-dessus des zones vides. On obtient une pièce couverte de fils en toile d'araignée.
En temps normal, avec un bon paramétrage, votre machine n'est pas censée produire ces fils. Bonne nouvelle : même s'ils sont inesthétiques, ils n'affaiblissent pas la résistance mécanique de la pièce. Le stringing est avant tout un défaut visuel. Il peut toutefois gêner sur les pièces de précision (détails fins, formes complexes, prototypes techniques), et la matière qui s'écoule au mauvais endroit peut provoquer une légère sous-extrusion là où elle manque. Il vaut donc la peine de l'éliminer pour des impressions propres.
Les causes du stringing
Il existe deux causes principales au stringing en FDM : un mauvais réglage de la rétraction dans le slicer, et une température d'impression trop élevée. Trop chaud, le filament devient trop liquide et s'écoule tout seul de la buse.
Plusieurs facteurs aggravent le phénomène :
- Vitesse de déplacement trop lente : plus la buse met de temps à traverser un vide, plus elle a le temps de baver.
- Filament humide : l'humidité se vaporise dans la buse et aggrave fortement le stringing. C'est une cause très fréquente, souvent négligée.
- Filament de mauvaise qualité : diamètre irrégulier, matière qui bave davantage.
- Conception de la pièce : les modèles avec beaucoup de ponts ou de zones vides sont plus exposés.
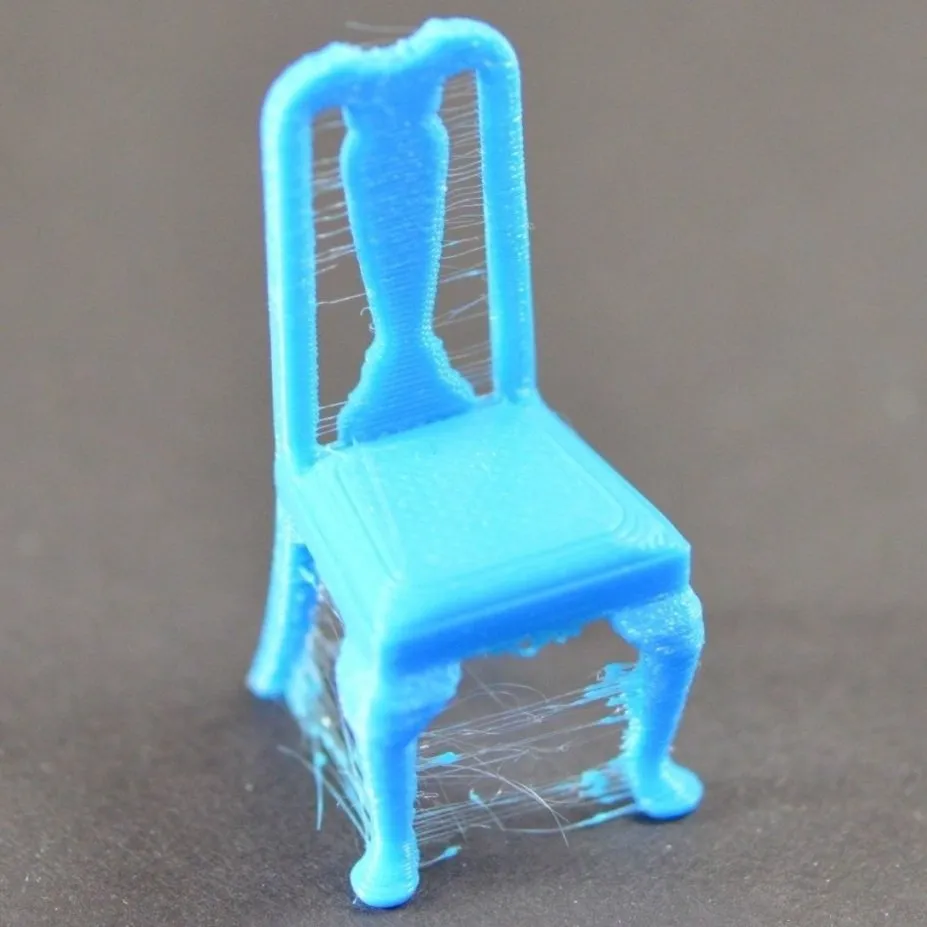
Filaments type “toile d’araignée”
Quels filaments sont les plus sujets au stringing ?
En règle générale, les matières imprimées à haute température sont plus sujettes au problème. Tous les matériaux ne réagissent pas de la même façon :
- Le PETG : très sujet au stringing, à cause de sa viscosité et de sa tendance à filer. C'est souvent avec lui que le problème est le plus marqué.
- Les filaments flexibles (TPU, TPE) : leur élasticité rend la rétraction difficile, d'où des fils fréquents.
- L'ABS : imprimé à haute température, il file plus que le PLA.
- Le PLA : plutôt tolérant, mais il peut filer s'il est humide ou imprimé trop chaud.
- Les filaments composites (chargés bois, métal…) : les particules peuvent accrocher à la buse et favoriser le stringing.
À l'inverse, un filament sec et de qualité, imprimé à la bonne température, réduit déjà énormément le risque. Voici les solutions, réglage par réglage.
1. Comprendre et vérifier la rétraction
La solution classique consiste à activer la rétraction de l'extrusion. Comment ça marche ? Le filament est tiré de quelques millimètres vers l'arrière par le système d'alimentation quand la buse survole un espace vide. Cela évite au plastique de traîner au bout de la tête d'impression pendant le déplacement. Quand la buse touche à nouveau l'objet, le filament reprend sa position et l'impression continue normalement.
2. Augmenter la distance de rétraction
Si la rétraction est activée et que le stringing persiste, essayez d'augmenter la distance pour faire remonter le fil plus haut dans la buse. La distance maximale dépend de votre matière et de votre type d'extrudeur. Avec un extrudeur Bowden, il faut une distance plus longue, car le fil parcourt une plus grande distance entre l'entraînement et la buse.
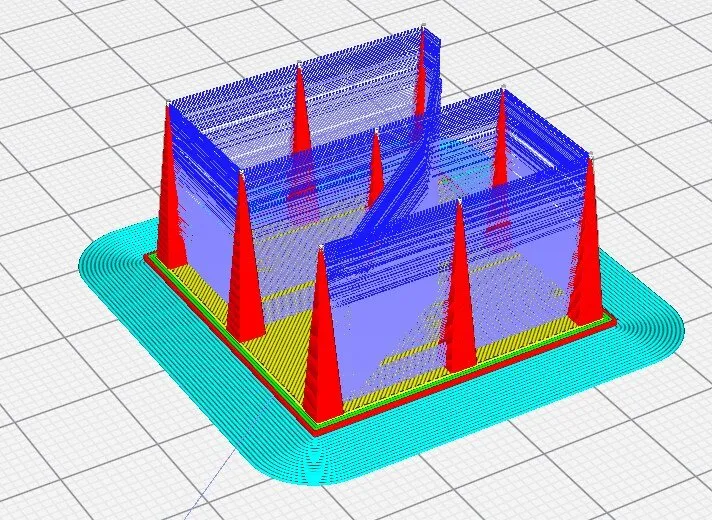
Pour trouver la bonne distance, imprimez un modèle de test : une plaque avec quatre picots qui révèle immédiatement la présence de cheveux d'ange. Faites varier les valeurs pas à pas. Nous recommandons une distance de 0,5 à 1 mm avec un extrudeur direct drive, et une distance plus importante, autour de 1,5 à 2 mm, avec un extrudeur Bowden.
3. Régler la vitesse de rétraction
Il faut aussi régler la vitesse à laquelle le filament se rétracte. En général, plus la vitesse de rétraction est élevée, moins il y a de stringing : le fil se retire vite, laissant moins de temps au plastique de couler.
Comme repère : pour du PLA ou de l'ABS avec un extrudeur direct drive, utilisez des vitesses de 40 à 60 mm/s ; pour un extrudeur Bowden, plutôt 30 à 50 mm/s. Il n'y a pas de valeur unique optimale : chaque couple extrudeur/matière a la sienne, à confirmer par des tests. L'objectif est de trouver le minimum efficace.
4. Réduire la température d'impression
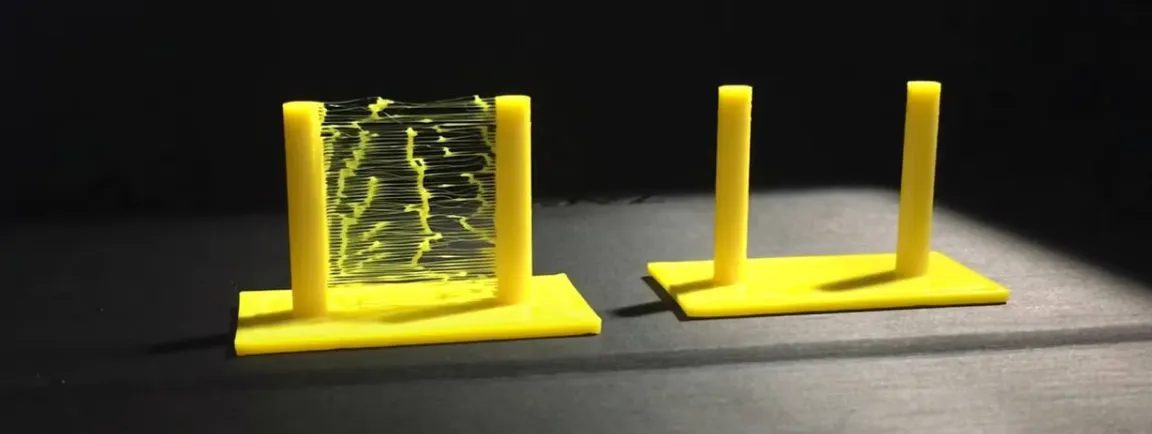
Exemple de stringing
La température est l'autre facteur clé. Plus la buse est chaude, plus le plastique est fluide et coule facilement, même avec une rétraction correcte. Réduisez donc la température d'extrusion pour limiter l'écoulement. Attention toutefois à ne pas trop descendre, au risque d'une matière trop peu fluide, de sous-extrusion et d'une pièce fragile.
Pour découvrir la température idéale, imprimez une tour de température (ou tour d'étalonnage) : le même objet imprimé à plusieurs températures, pour repérer d'un coup d'œil celle qui supprime les fils sans dégrader la qualité. Une même matière varie selon la marque : recalibrez à chaque nouvelle bobine. Voici des valeurs indicatives pour les matières les plus courantes, mais suivez toujours les recommandations du fabricant inscrites sur votre bobine :
| Matériau | Température buse | Température plateau |
|---|---|---|
| PLA | 180 à 210 °C | 50 à 60 °C |
| ABS | 210 à 240 °C | 80 à 100 °C |
| PETG | 215 à 235 °C | 70 à 90 °C |
Valeurs indicatives : suivez toujours les recommandations du fabricant inscrites sur votre bobine.
5. Augmenter la vitesse de déplacement de la buse
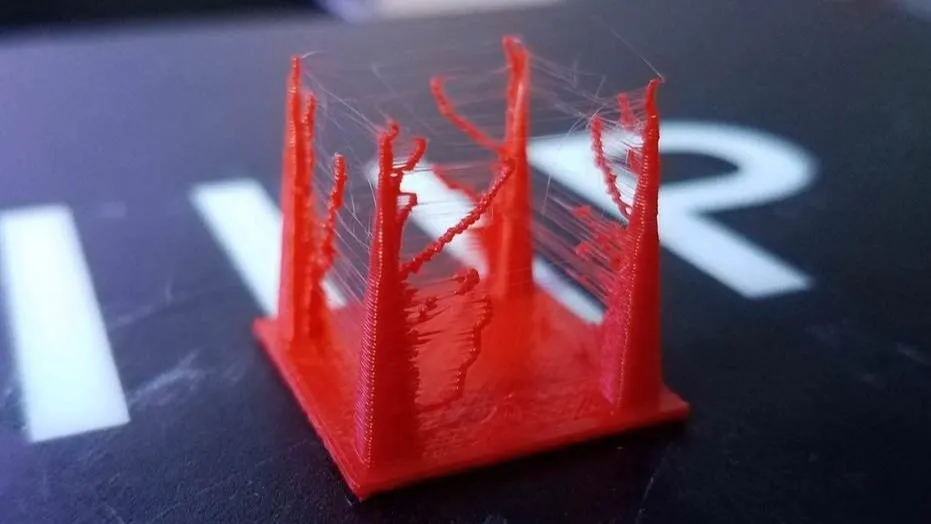
4 pics de test
Une vitesse de déplacement trop faible laisse à la buse le temps de suinter entre deux points. Elle doit donc se déplacer rapidement hors extrusion pour réduire le stringing.
Nous recommandons une vitesse comprise entre 150 et 200 mm/s durant les phases de déplacement sans extrusion. L'impression 3D est un jeu d'équilibriste : chaque paramètre influe sur les autres, et le bon réglage se trouve par petits ajustements successifs.
Les autres leviers : filament, conception et orientation
Si les cinq réglages ne suffisent pas, regardez du côté de la matière et du modèle :
- Séchez votre filament. Un filament humide file énormément, avec souvent des crépitements et des bulles. Passez-le au séchoir, en boîte de séchage ou au four à basse température, puis stockez-le au sec avec du dessiccant.
- Choisissez un filament de qualité. Un diamètre régulier bave moins qu'une bobine bas de gamme.
- Soignez la conception et l'orientation. Limitez les zones vides et les ponts au moment de la conception. Dans le slicer, une pièce bien orientée réduit le nombre de déplacements au-dessus du vide, donc les occasions de stringing.
Tableau de dépannage du stringing
Dépannage du stringing
| Cause | Symptôme | Solution |
|---|---|---|
| Température trop élevée | Beaucoup de fils fins partout | Baisser par paliers, tour de température |
| Rétraction insuffisante | Fils entre les parties éloignées | Augmenter distance et vitesse de rétraction |
| Déplacement trop lent | Bavures sur les trajets à vide | Augmenter la vitesse de déplacement |
| Filament humide | Fils + crépitements + bulles | Sécher le filament, stocker au sec |
| Filament bas de gamme | Stringing irrégulier, persistant | Changer pour un filament de qualité |
| Matière sensible (PETG, TPU) | Stringing marqué malgré les réglages | Réglages spécifiques, rétraction adaptée |
| Conception de la pièce | Fils sur les zones vides / ponts | Réorienter la pièce, limiter les vides |
Et si le stringing apparaît en cours d'impression ?
Si des fils apparaissent alors que l'impression est lancée, vous pouvez limiter les dégâts :
- Retirer les fils à la main avec une pince ou un couteau : plus ils sont chauds, plus c'est facile.
- Ajuster les paramètres en direct (température notamment) sur les machines qui le permettent, sans exagérer, au risque de créer des différences de qualité sur la pièce.
Ces méthodes dépannent, mais le vrai remède est de régler le problème à la source, puis de relancer une impression propre.
Envie de maîtriser tous ces réglages avec méthode ? La Nouvelle École vous forme à l'impression 3D, en présentiel ou à distance, dans une formation éligible au CPF.
Améliorez-vous dans l'impression 3D
Questions fréquentes
C'est quoi le stringing en impression 3D ?
Le stringing, ou cheveux d'ange, désigne les fins fils de plastique qui se tissent dans le vide entre les différentes parties d'une pièce. Ils apparaissent quand la buse laisse échapper de la matière pendant ses déplacements. C'est surtout un défaut esthétique : il n'affaiblit pas la pièce et les fils se retirent facilement, mais il peut gêner l'assemblage ou fausser des détails fins sur une pièce de précision.
Quelle est la principale cause du stringing ?
Deux causes dominent : un mauvais réglage de la rétraction (le filament n'est pas assez tiré en arrière lors des déplacements) et une température d'extrusion trop élevée, qui rend le plastique trop fluide. Une vitesse de déplacement trop lente, un filament humide ou de mauvaise qualité aggravent le phénomène.
C'est quoi la rétraction ?
La rétraction est un mécanisme du slicer : quand la buse doit se déplacer au-dessus d'un vide, le système d'entraînement tire le filament de quelques millimètres vers l'arrière pour éviter que le plastique ne coule. Quand la buse reprend l'impression, le filament revient en position. C'est le principal levier contre le stringing.
Quelle distance de rétraction choisir ?
Cela dépend de votre extrudeur. Pour un extrudeur direct drive, une distance de 0,5 à 1 mm suffit généralement. Pour un extrudeur Bowden (tube plus long entre le moteur et la buse), il faut une distance plus importante, autour de 1,5 à 2 mm. Le mieux est de tester avec un modèle à picots pour affiner, en cherchant le minimum efficace : une rétraction trop grande ou trop brutale peut casser le filament ou boucher l'extrudeur.
Le PLA fait-il du stringing ? Et le PETG ?
Le PLA est moins sujet au stringing car il s'imprime à plus basse température : bien paramétré (rétraction correcte, température autour de 190 à 210 °C), il produit rarement des cheveux d'ange. Le PETG, lui, est l'un des filaments les plus sujets au stringing, à cause de sa viscosité. Il demande une rétraction bien réglée, une température juste et surtout un filament sec.
Un filament humide peut-il causer du stringing ?
Oui, c'est une cause majeure et souvent négligée. L'humidité absorbée par le filament se vaporise dans la buse et provoque des fils, des crépitements et des bulles. Séchez la bobine et conservez-la dans une boîte hermétique avec du dessiccant.