

 Laser pour pièce artistique
 Fraisage CNC
 SketchUp
 SolidWorks
 Revit
 Creo
 Scanner 3D
 Exocad


 Programmation Python
16 problèmes courants en impression 3D
Écrit par Mehdi BELMIHOUB
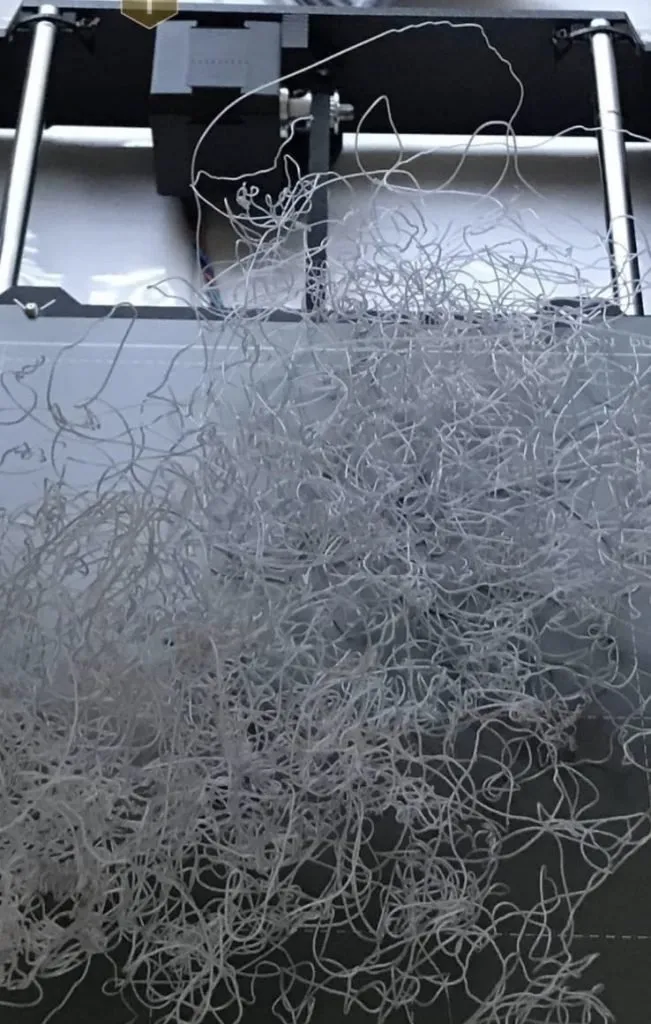
Warping, buse bouchée, mauvaise adhérence, fils parasites, couches visibles… l'impression 3D FDM réserve son lot de ratés, surtout au début. Bonne nouvelle : la plupart ont des causes connues et des solutions simples. Voici les 16 problèmes les plus fréquents, leurs causes et comment les corriger, puis les bons réflexes pour ne plus les revoir.
Diagnostic rapide : le tableau des 16 problèmes
Avant de plonger dans le détail, ce tableau permet d'identifier d'un coup d'œil la cause probable et la solution rapide de chaque problème.
Diagnostic : les 16 problèmes en un coup d'œil
| # | Symptôme | Cause probable | Solution rapide |
|---|---|---|---|
| 1 | Mauvaise adhérence, pièce qui se détache | Plateau sale, mal calibré, froid | Nettoyer (alcool), calibrer, chauffer 60 °C, brim |
| 2 | Première couche écrasée ou absente | Buse trop proche du plateau | Offset Z, nivellement du plateau |
| 3 | Rien ne sort de la buse | Buse bouchée, filament épuisé | Cold pull, aiguille fine, recharger |
| 4 | Sous-extrusion, pièce poreuse | Buse partiellement bouchée, débit faible | Nettoyer la buse, calibrer le débit |
| 5 | Extrudeur non amorcé | Manque de matière au départ | Activer la jupe (skirt) |
| 6 | Filament cassé ou décapé | Tension de l'idler mal réglée | Régler la tension, nettoyer la roue dentée |
| 7 | Warping, pièce déformée | Retrait thermique, refroidissement irrégulier | Brim, plateau chaud, caisson |
| 8 | Couches qui se séparent | Température trop basse | Monter la température, moins ventiler |
| 9 | Pièce cassante | PLA fragile, filament humide | PETG/ABS, remplissage 30-50 % |
| 10 | Fils et gouttelettes (stringing) | Rétraction, filament humide | Rétraction 5-7 mm, sécher, Wipe/Coasting |
| 11 | Surchauffe du filament | Température trop élevée | Tour de température, baisser |
| 12 | Gouttes noires (brûlé) | Fuite autour de la buse | Resserrer la buse à chaud |
| 13 | Couches visibles, détails flous | Couche haute, vitesse excessive, buse large | 0,12 mm, 40-60 mm/s, buse 0,2 mm |
| 14 | Surplombs et ponts ratés | Angle > 45°, refroidissement faible | Supports, ventilation, réorienter |
| 15 | Supports durs à retirer, marques | Densité haute, Z mal réglé | Densité 10-15 %, tree supports |
| 16 | Modèle mal slicé, tête hors du plateau | Profil inadapté, STL défectueux | OrcaSlicer, bon profil machine |
1. Mauvaise adhérence et décollage de la première couche
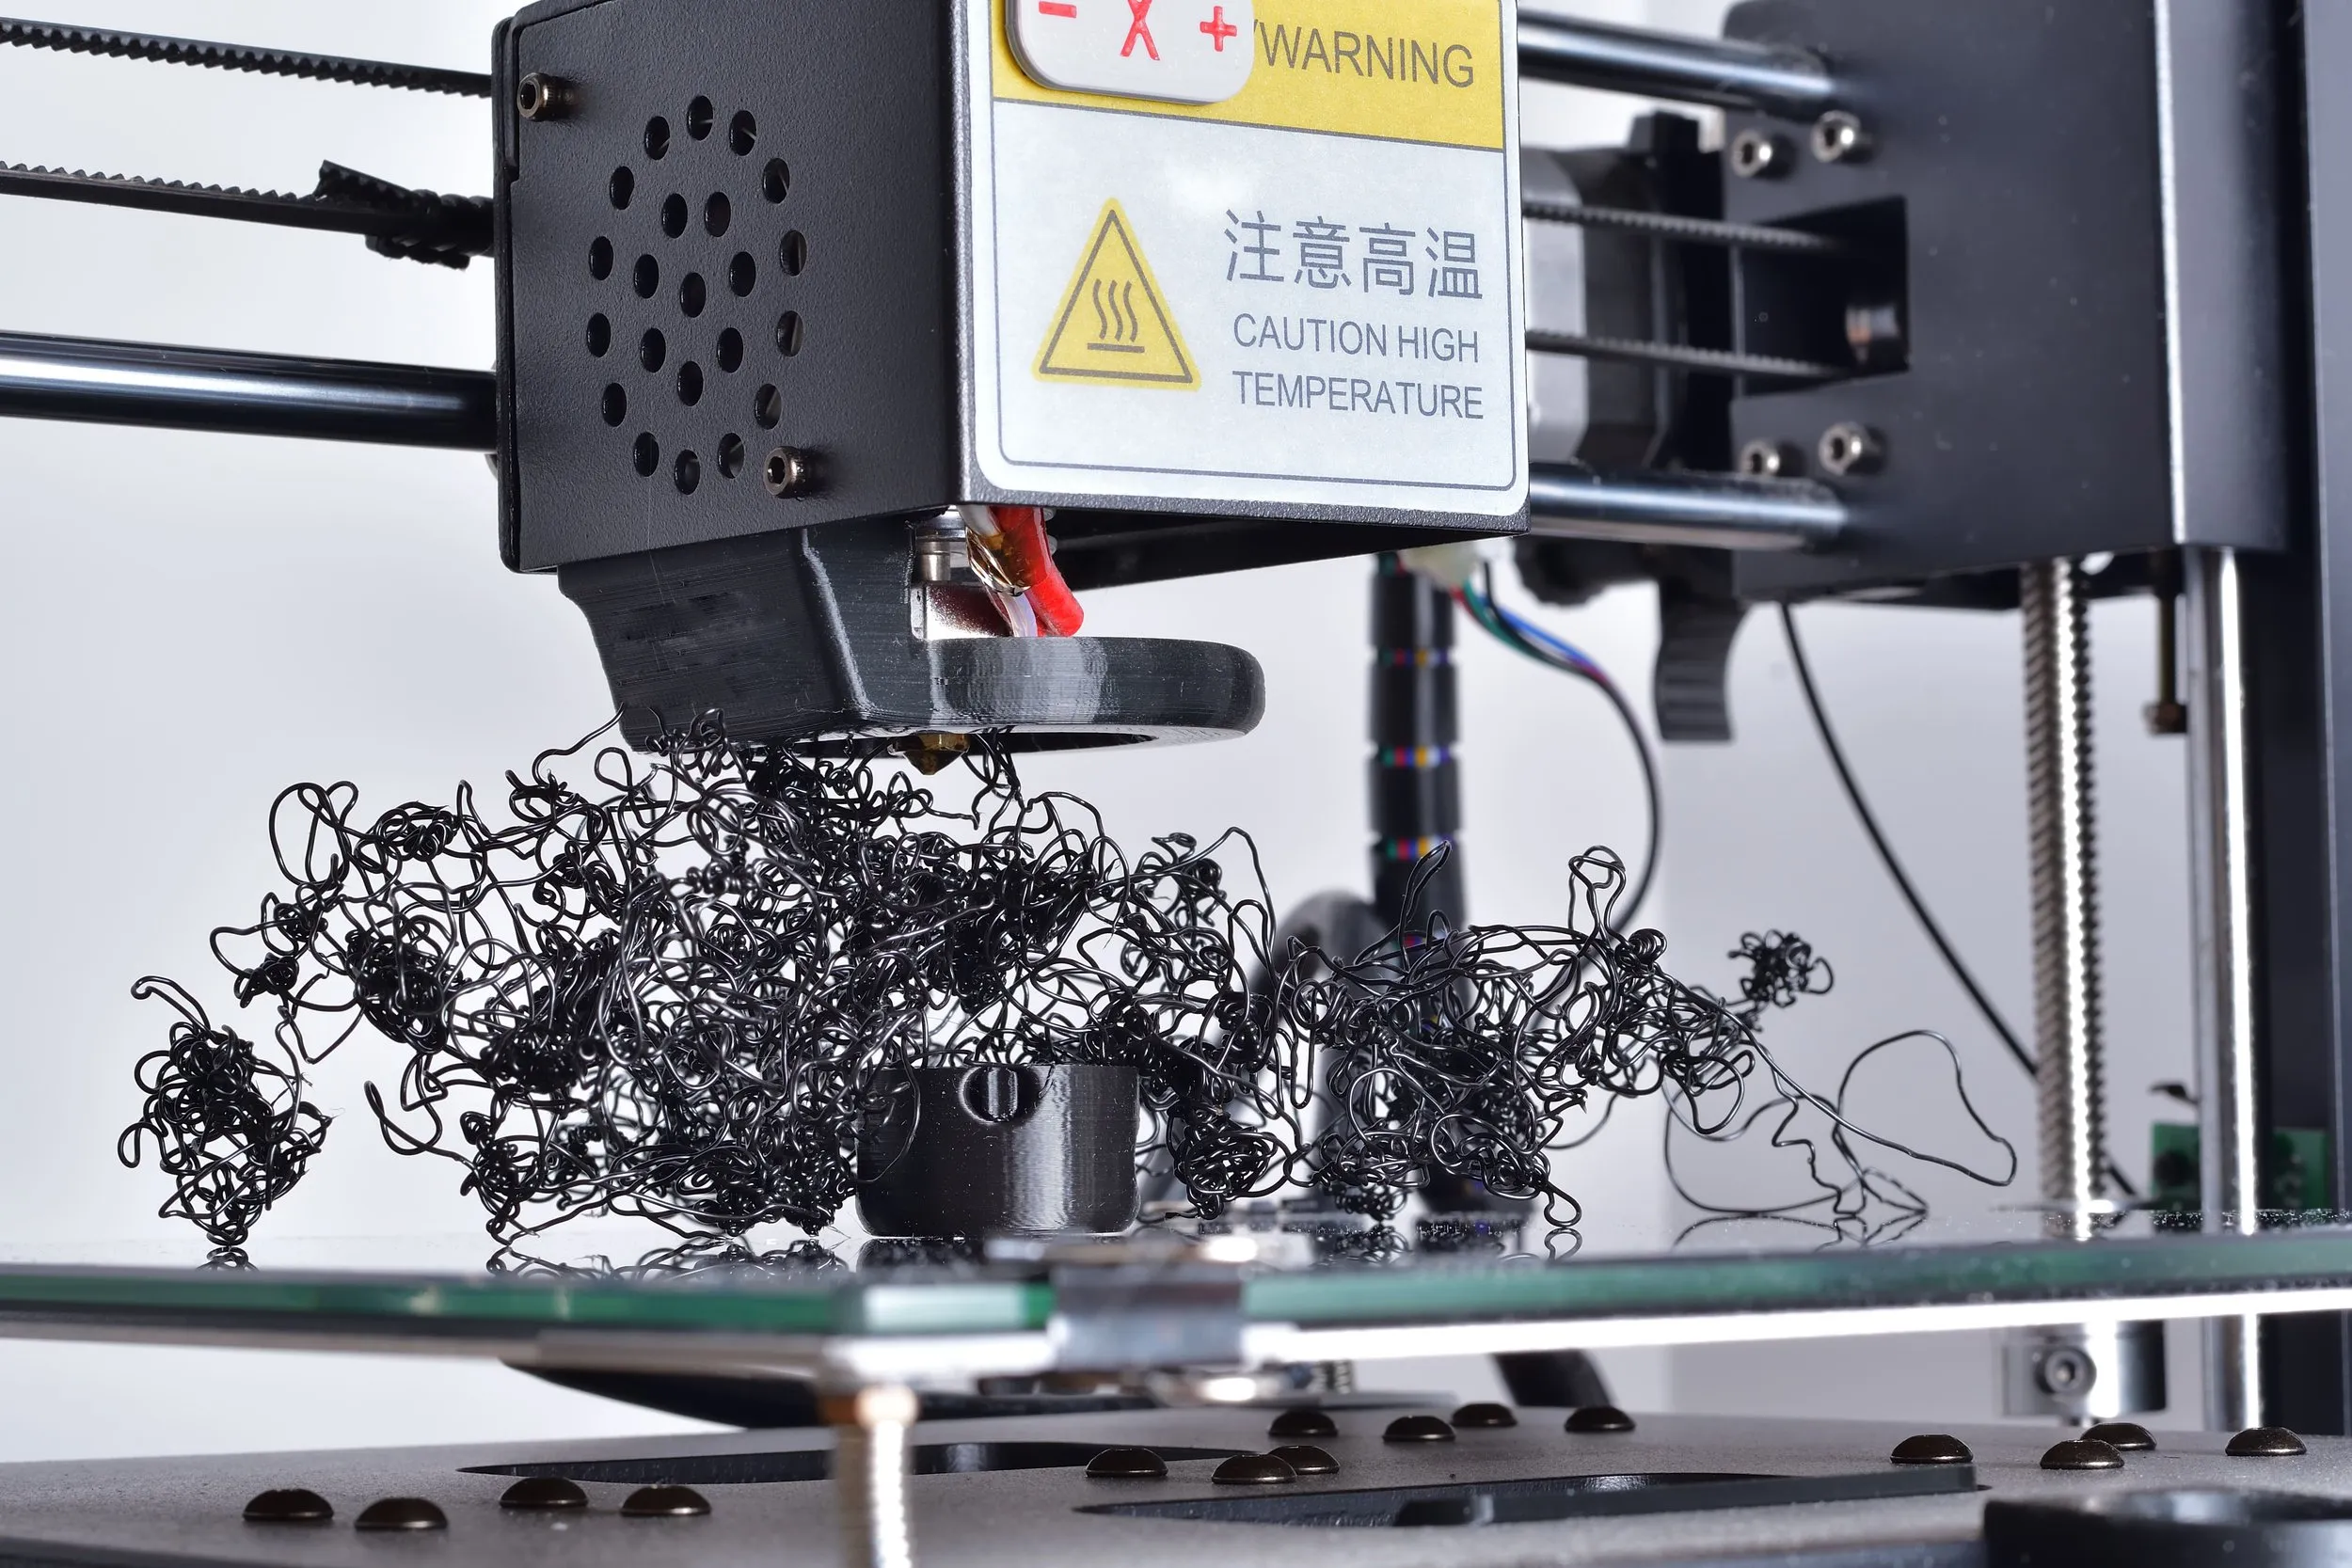
Le filament ne colle pas au plateau : la pièce se décale, ou se décroche en cours d'impression. C'est l'un des problèmes les plus fréquents chez le débutant. En cause : un plateau sale ou gras, mal nivelé, une buse trop haute, un plateau trop froid, ou des vibrations.
Solution : nettoyer le plateau à l'alcool isopropylique, calibrer la première couche (écart buse-plateau ~0,15 mm, technique de la feuille de papier), chauffer le plateau (60 °C pour le PLA) et, si besoin, ajouter un adhésif (laque, colle, Magigoo). Un plateau PEI texturé et un brim règlent la plupart des cas. Plus de méthodes dans nos techniques d'adhérence.
2. Buse trop proche du plateau
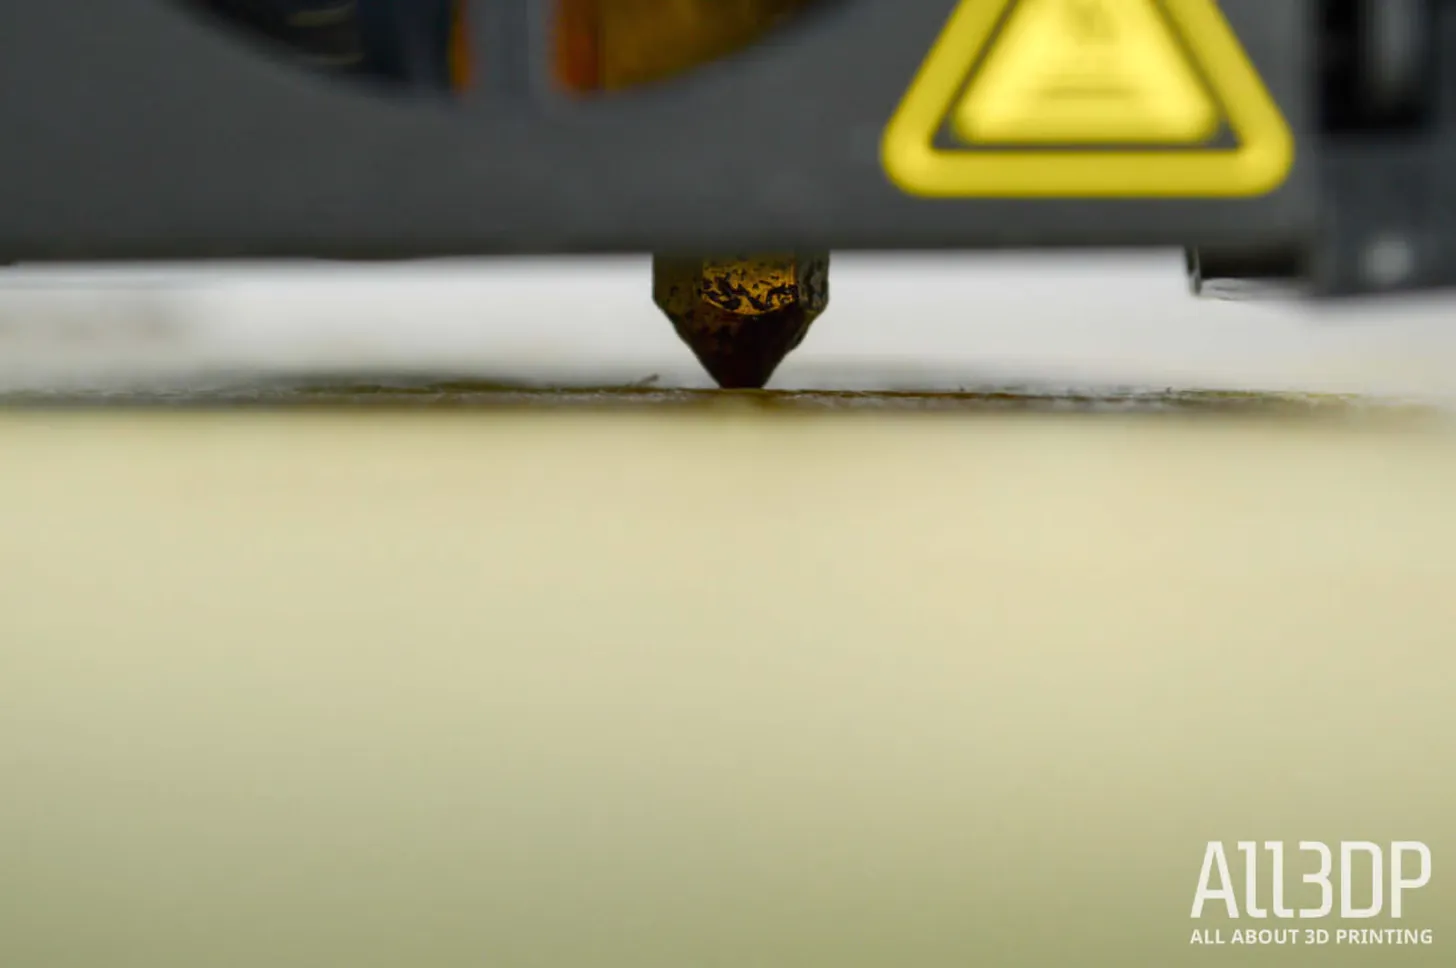
La buse est réglée trop bas : la première couche est écrasée, voire rien ne sort, car le filament ne peut pas s'écouler. Un plateau mal nivelé crée aussi des zones où la buse frotte presque la surface.
Solution : augmenter légèrement l'offset de l'axe Z dans les réglages de l'imprimante, puis lancer une impression test. Renivelez le plateau en suivant la méthode du fabricant, avec une jauge d'épaisseur ou une feuille de papier, en plusieurs points. Contrôlez le nivellement régulièrement, surtout après avoir déplacé la machine ou changé de plateau. Un capteur de nivellement automatique simplifie beaucoup la vie.
3. Rien ne sort : buse bouchée
Le filament se solidifie dans la buse et bloque le passage de la matière : sous-extrusion, puis arrêt complet du débit. Causes classiques : des résidus coincés, du filament carbonisé par une buse restée longtemps chaude sans extruder, ou des débris piégés dans le hotend. Vérifiez aussi l'évidence : bobine vide, ou filament mal engagé, tordu à l'entrée de l'extrudeur.
Solution : faire un cold pull (retrait à froid vers 90 °C) : chauffer, pousser du filament propre, refroidir, puis tirer d'un coup sec pour emporter les débris. Nettoyer avec une aiguille fine, buse chaude. Si rien n'y fait, démonter et nettoyer le hotend, et remplacer la buse si nécessaire (5-15 €). Détails dans notre article comment déboucher une buse.
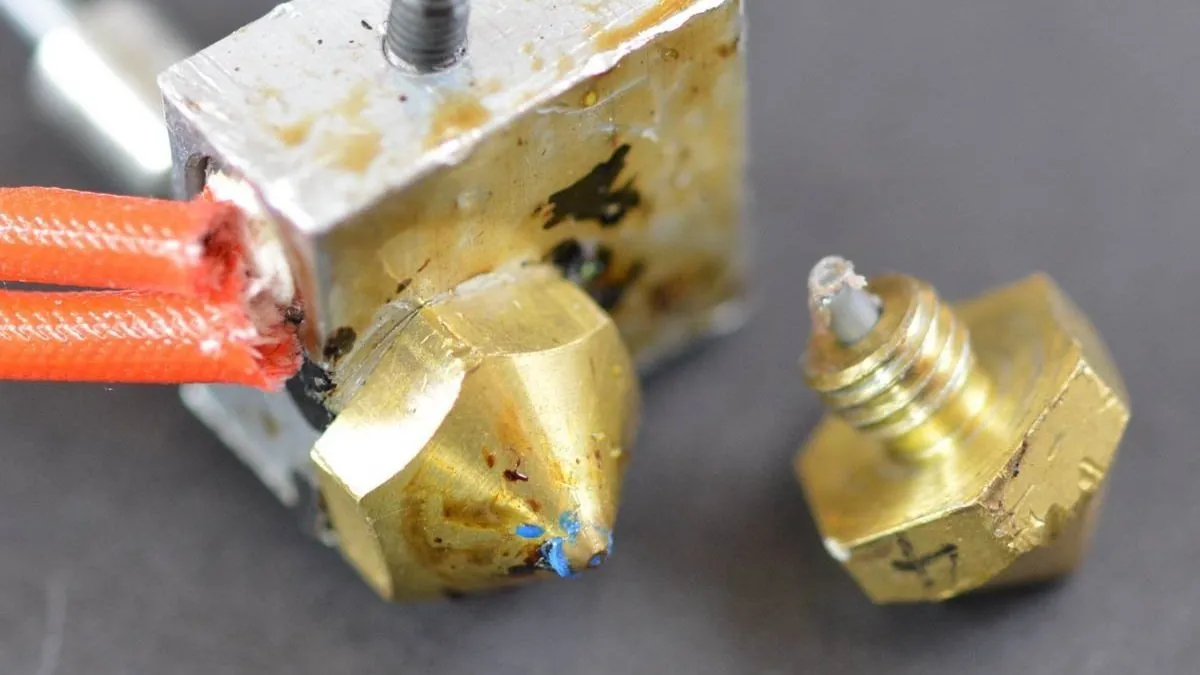
Prévention : ne laissez pas la buse chaude sans extruder, utilisez des filaments de qualité stockés au sec, et purgez bien lorsque vous passez d'un matériau à un autre aux températures différentes.
4. Sous-extrusion et pièces poreuses
La buse dépose moins de matière que nécessaire : trous, couches incomplètes, pièce poreuse et fragile.
Causes : buse partiellement bouchée, filament humide ou de mauvaise qualité, température trop basse, vitesse trop élevée, débit mal calibré.
Solution : nettoyer ou changer la buse, sécher le filament, augmenter légèrement la température, réduire la vitesse et calibrer le débit (flow) via une pièce de test. Voir notre guide pour éviter la sous-extrusion.
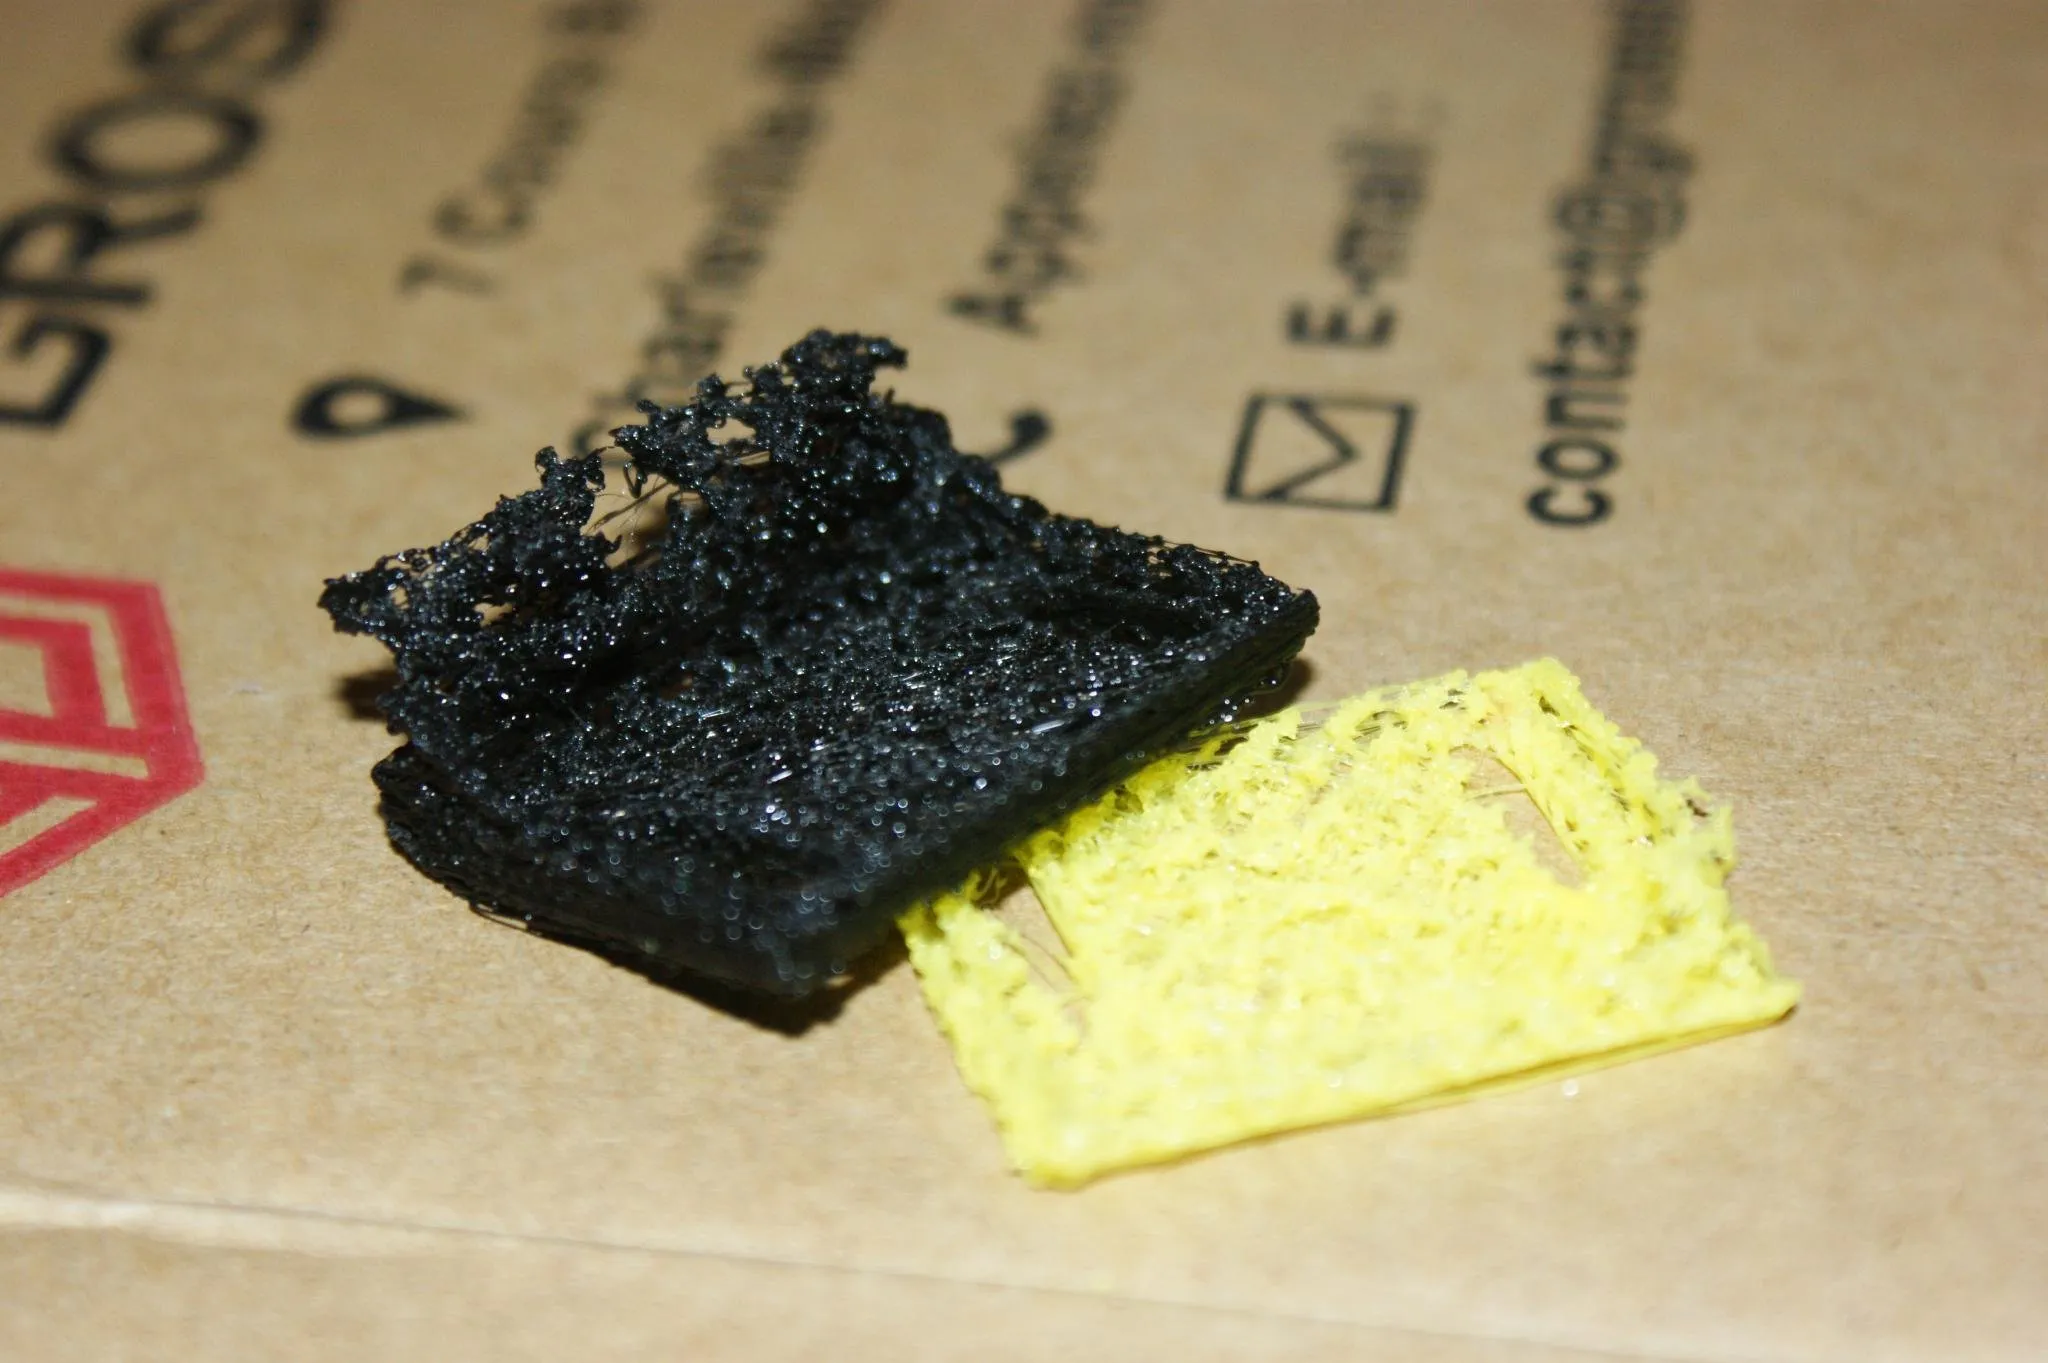
5. Extrudeur non amorcé
La buse a coulé pendant la chauffe, créant un vide : le début de l'impression manque de matière.
Solution : activer une jupe (skirt) dans le slicer (2 contours minimum) pour amorcer l'extrudeur avant la pièce.
6. Filament cassé ou décapé
L'imprimante semble fonctionner, mais rien ne sort, ou par intermittence. Deux cas :
- Filament cassé : il s'est rompu à l'intérieur de l'extrudeur, souvent à un endroit invisible. Une tension trop forte de l'idler (le galet qui presse le filament) peut le casser.
- Filament décapé : la roue dentée a « rongé » le filament, qui n'avance plus. En cause : une tension de l'idler trop forte ou trop faible, ou une roue encrassée.
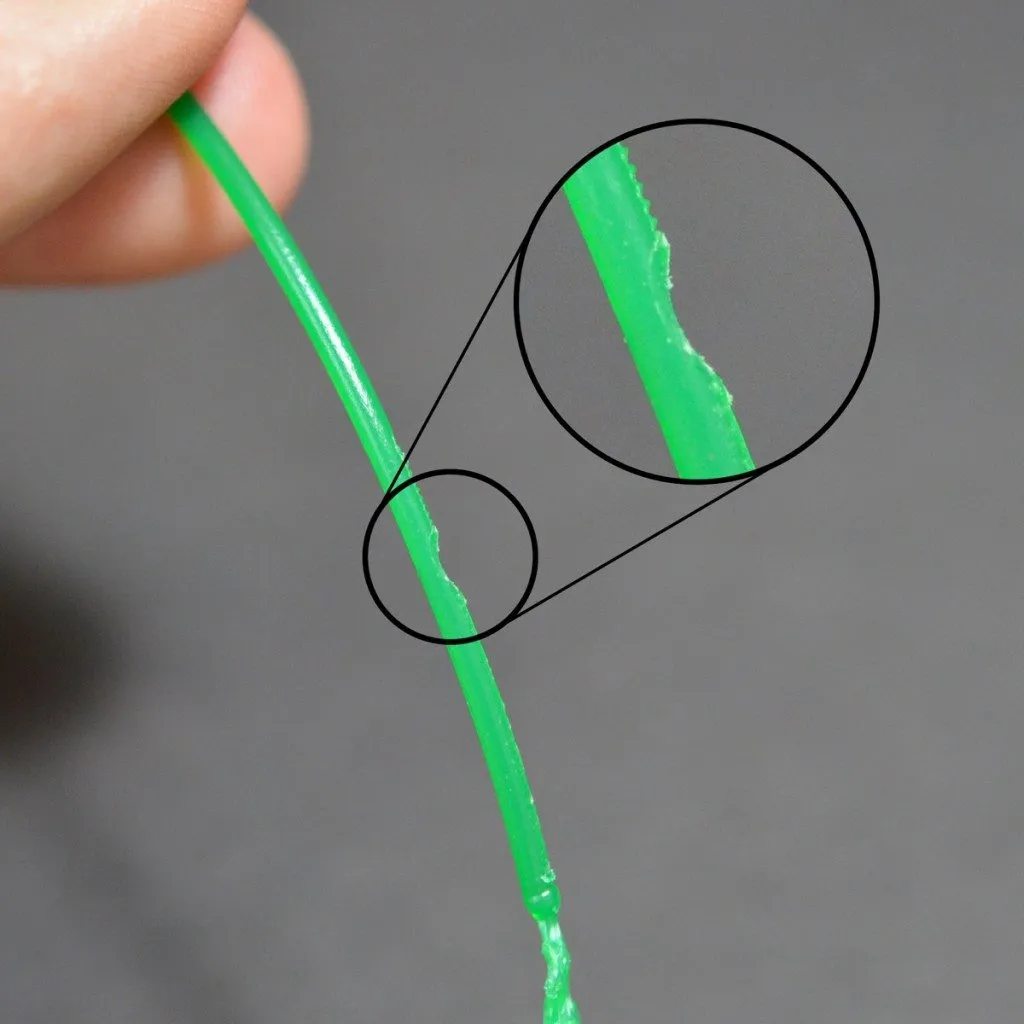
Solution : retirer le morceau abîmé (chauffez la buse pour l'extraire), recharger un filament propre en le guidant jusqu'à la buse. Réglez la tension de l'idler : assez forte pour entraîner le filament sans glisser, pas au point de l'écraser. Nettoyez la roue dentée et vérifiez que la température de buse convient au matériau : une buse trop froide force l'extrudeur. Inspectez régulièrement vos bobines : un filament devenu cassant est souvent un filament humide ou de mauvaise qualité.
7. Warping et déformation
Le retrait thermique fait relever les coins de la pièce, et les zones qui refroidissent à des vitesses différentes créent des contraintes internes. Fréquent sur l'ABS et les grandes pièces, aggravé par les courants d'air.
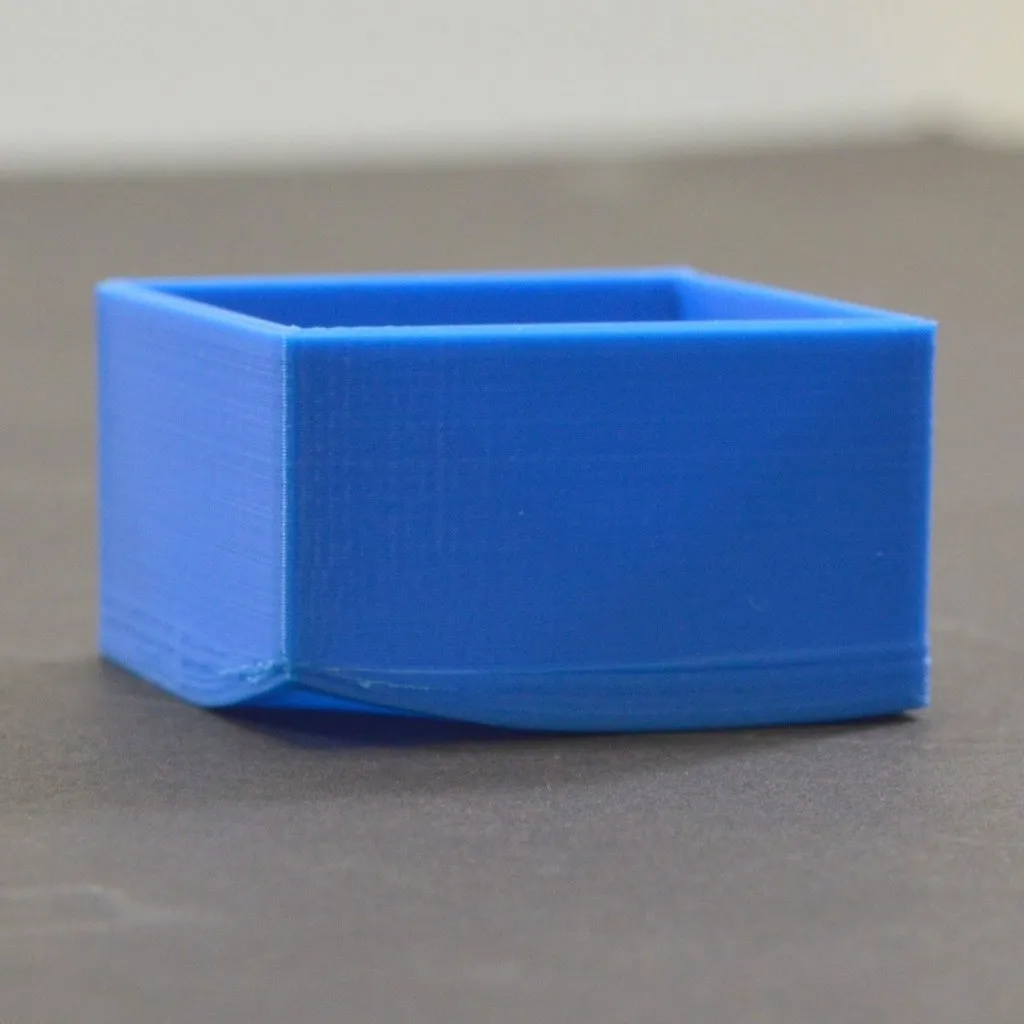
Solution : brim de 5-8 mm, plateau chauffant à bonne température, adhésif, ventilation réduite, chambre fermée (caisson) pour l'ABS/ASA, pas de courant d'air. Tout est détaillé dans notre article éviter le warping.
8. Séparation des couches (délamination)
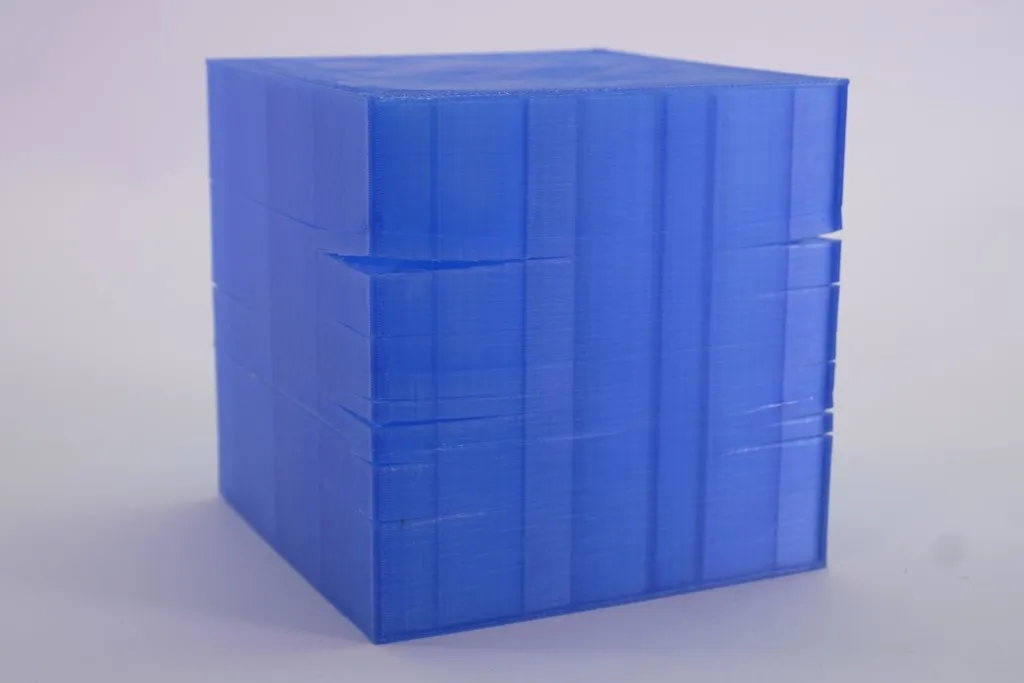
Les couches successives n'adhèrent pas assez entre elles : la pièce se fissure ou se dédouble horizontalement, et perd sa solidité.
Causes : température d'extrusion trop basse, refroidissement excessif, vitesse trop élevée, filament humide.
Solution : augmenter la température d'impression, réduire la ventilation, ralentir et utiliser un filament sec et de qualité.
9. Pièce cassante ou fragile
La pièce casse facilement : PLA trop rigide, filament humide, remplissage insuffisant ou température trop basse (couches mal soudées).
Solution : passer au PETG ou à l'ABS pour les pièces mécaniques, augmenter le remplissage (30-50 %), sécher le filament. Voir notre top des matériaux résistants.
10. Fils parasites (stringing) et gouttelettes
De fins fils de plastique relient les parties de la pièce, comme une toile d'araignée, ou des gouttes apparaissent en surface. La buse laisse s'échapper de la matière pendant ses déplacements au-dessus du vide.
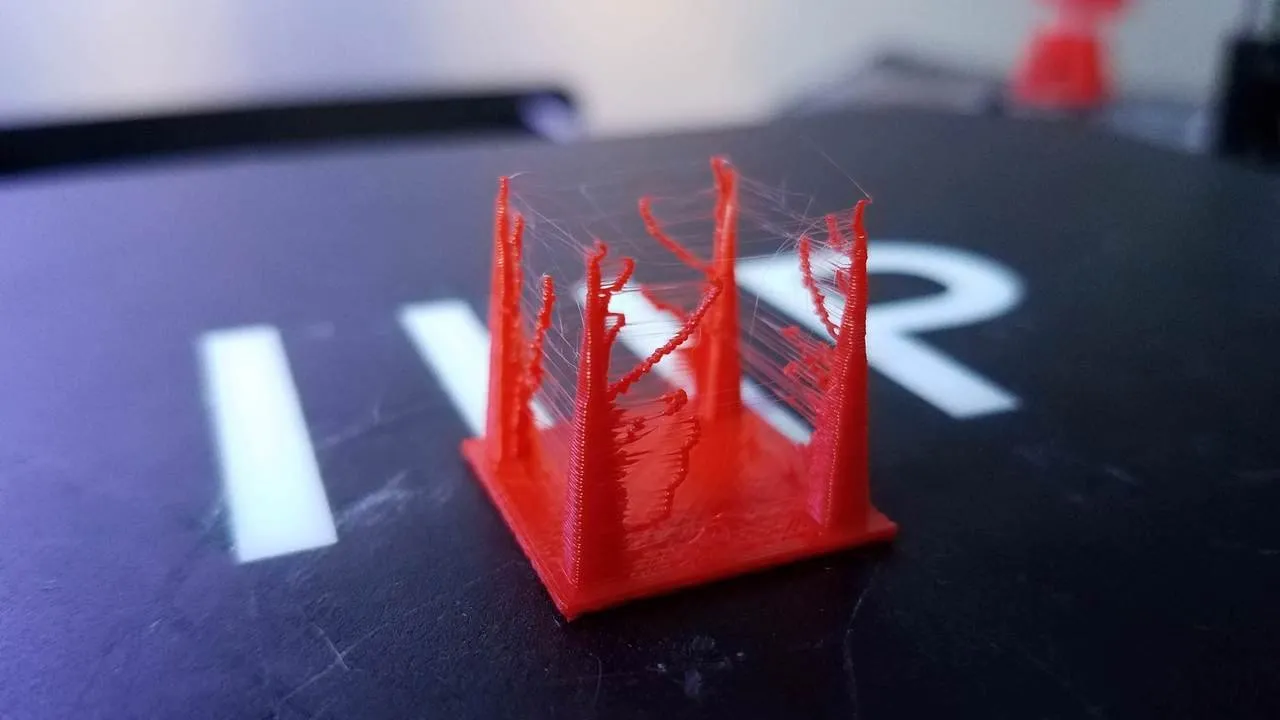
Causes : rétraction mal réglée, température trop élevée, filament humide.
Solution : activer et augmenter la rétraction (5-7 mm en Bowden), baisser légèrement la température, activer les options Wipe et Coasting du slicer, et surtout sécher le filament : le PETG et le TPU y sont très sensibles. Voir notre article pour éviter le stringing.
11. Surchauffe du filament
Température trop élevée : bavures, surplombs ratés, détails flous.
Solution : ajuster la température (PLA 200-220 °C, PETG 230-250 °C, ABS 240-260 °C) et affiner avec une tour de température. Toutes les valeurs par matériau sont dans notre guide des températures d'impression.
12. Gouttes noires (plastique brûlé)
Des traces de plastique brûlé apparaissent, dues à une fuite autour de la buse mal étanchée.
Solution : resserrer la buse à chaud (240 °C, à la clé) et nettoyer le hotend. Remplacer la buse si le problème persiste.
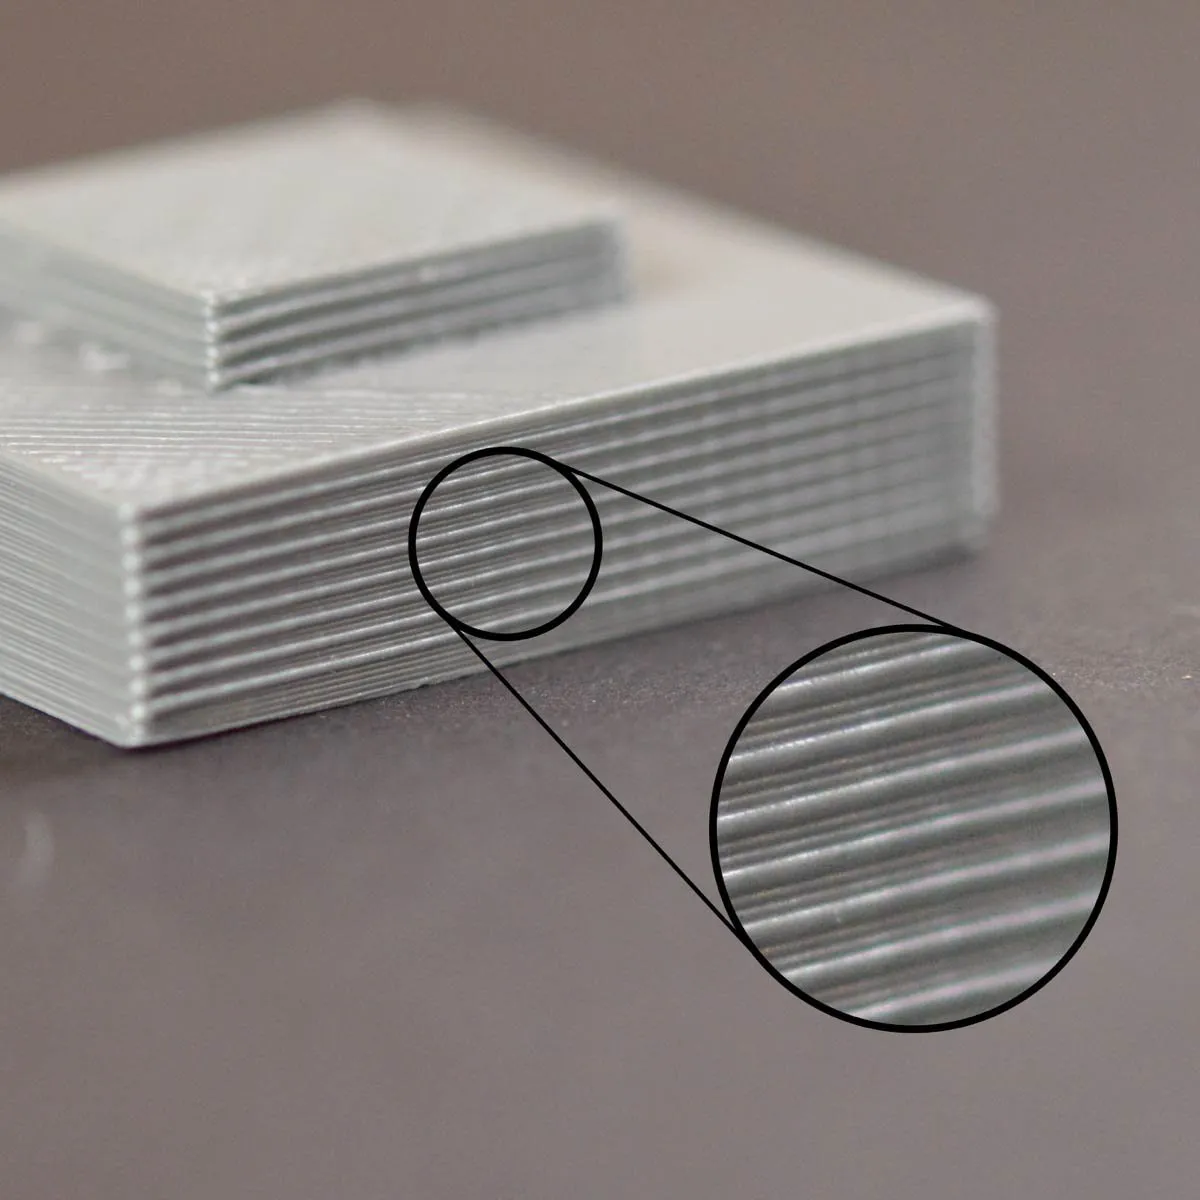
13. Couches visibles et détails flous
Les couches ressortent trop, l'aspect est rugueux, les détails manquent de netteté. En cause : une hauteur de couche trop élevée, une buse trop large, ou une vitesse excessive (la matière n'a pas le temps de refroidir).
Solution : passer de 0,2 mm à 0,12 mm de hauteur de couche (0,08 mm pour les détails fins), et réduire la vitesse : 40-60 mm/s pour les pièces fines, 80-100 mm/s pour le standard. Pour les petits détails, une buse 0,2 mm au lieu de 0,4 mm. Pour les détails extrêmes, passer à la résine SLA.
14. Surplombs (overhangs) et ponts ratés
Un surplomb est une partie imprimée dans le vide ; un pont relie deux points hauts sans rien en dessous. Au-delà d'un certain angle, la matière retombe et le rendu devient irrégulier.
Causes : angle trop important (au-delà de ~45°), refroidissement insuffisant, vitesse inadaptée.
Solution : ajouter des supports pour les surplombs marqués, améliorer le refroidissement (ventilation active pour le PLA), ralentir sur les ponts et réorienter la pièce pour limiter les porte-à-faux.
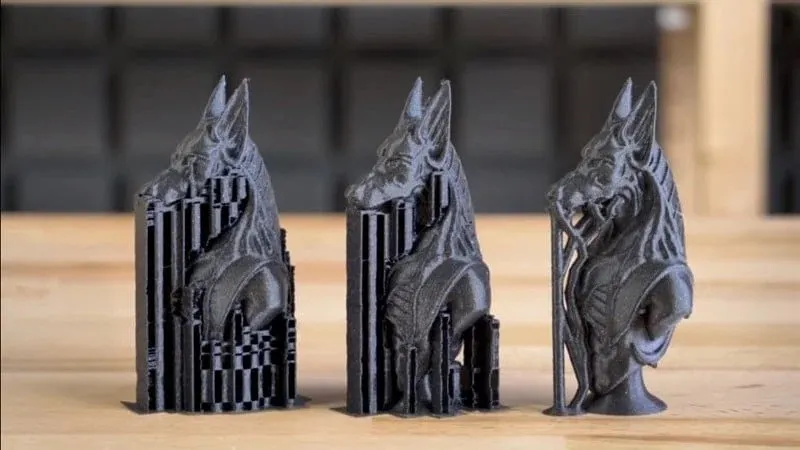
15. Supports difficiles à retirer et marques de supports
Les supports résistent au retrait ou laissent des marques sur la surface (support scarring) : densité trop élevée, écart Z mal réglé, matériau de support inadapté.
Solution : densité 10-15 %, écart Z 0,2 mm, supports arborescents (tree supports). Orientez la pièce pour limiter les surplombs. Sur une machine multi-matériaux, imprimez les supports dans une matière qui n'adhère pas (PLA sous PETG, par exemple). Voir renforcer et optimiser ses supports.
16. Modèle mal slicé ou tête qui sort du plateau
Un profil slicer inadapté ou un fichier STL défectueux (non manifold) provoque des erreurs d'impression. Si la tête d'impression manque le plateau ou sort de la zone prévue, le profil machine ne correspond pas à votre imprimante, ou une butée de fin de course est défectueuse ou mal positionnée.
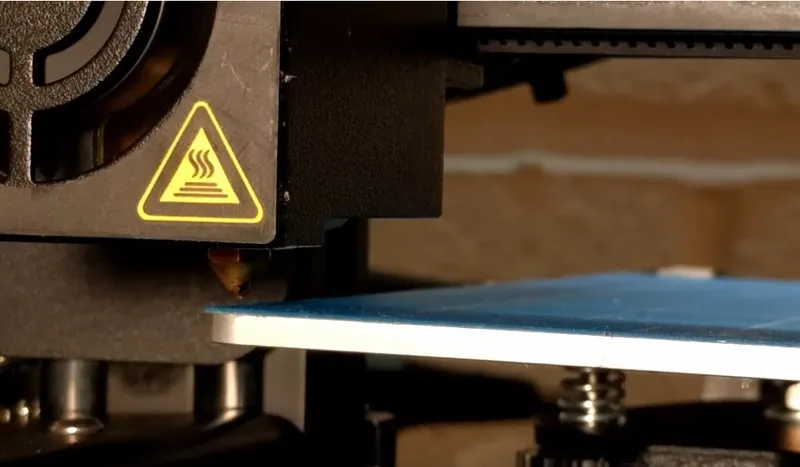
Solution : utiliser un bon slicer (OrcaSlicer, Bambu Studio), charger le bon profil machine et vérifier les dimensions du plateau, réparer le STL si besoin. Mettez à jour le firmware depuis le site du fabricant, puis vérifiez vos réglages. Contrôlez enfin les butées : remplacez-les si elles sont abîmées.
Prévenir plutôt que guérir : la routine d'entretien
La plupart de ces problèmes se préviennent avec quelques habitudes simples :
- Stocker le filament au sec, en boîte hermétique avec déshydratant. L'humidité est derrière le stringing, la sous-extrusion, les bouchons et les pièces fragiles.
- Nettoyer régulièrement la buse, la roue dentée et le plateau.
- Vérifier le nivellement et l'offset Z, surtout après un transport ou une modification de la machine (nouveau plateau, nouvelle buse).
- Surveiller l'usure : la buse et les pièces mécaniques s'usent avec le temps et dérèglent le nivellement : remplacez-les au besoin.
- Tenir un journal des réglages qui fonctionnent et des pannes rencontrées : vous pourrez revenir à une configuration sûre et diagnostiquer plus vite.
- Connaître sa machine : comprendre le rôle de chaque composant aide à trouver la panne. Nos 10 conseils pour améliorer vos impressions FDM vont plus loin.
Conclusion : formez-vous à l'impression 3D
La grande majorité des échecs d'impression 3D se ramène à quelques causes : première couche, température, filament humide, réglages du slicer. En procédant avec méthode, un problème à la fois suivi d'une pièce de test, on les résout presque toujours. Et plus on pratique, moins on en rencontre.
Envie de gagner des mois d'essais-erreurs ? La Nouvelle École vous forme à l'impression 3D, du diagnostic des défauts à la maîtrise complète, en présentiel ou à distance, dans une formation éligible au CPF.
Formez-vous à l'impression 3D FDM
Questions fréquentes
Pourquoi mon impression 3D rate-t-elle systématiquement ?
Dans 80 % des cas, trois causes : une première couche mal calibrée (le plus fréquent), une mauvaise température d'extrusion, ou un filament humide. Chez les débutants, le décollage de la première couche et le warping arrivent en tête. Avant de modifier plusieurs paramètres, isolez la cause en imprimant un Benchy ou une tour de température, puis corrigez un point à la fois.
Comment résoudre un problème d'adhérence au plateau ?
Dans l'ordre : nettoyez le plateau à l'alcool isopropylique, vérifiez la calibration de la première couche (~0,15 mm), adaptez la température (PLA 60 °C, PETG 70-80 °C, ABS 100-110 °C), ajoutez un adhésif si besoin (colle, laque, Magigoo) et un brim. Les plateaux PEI texturés récents adhèrent très bien sans produit.
Comment déboucher une buse d'imprimante 3D ?
La méthode du cold pull marche dans 90 % des cas : chauffez, insérez du filament, baissez à ~90 °C, puis tirez fermement pour extraire les résidus. Sinon, une aiguille fine à chaud, ou en dernier recours le démontage. Une buse neuve coûte 5-15 €. Prévenez en utilisant un filament de qualité et sec.
Pourquoi mon impression 3D a-t-elle des fils partout ?
C'est du stringing, causé par un filament qui s'écoule pendant les déplacements de la buse. Les principales solutions sont de bien régler la rétraction, de baisser légèrement la température d'impression et surtout de sécher le filament, car l'humidité est une cause majeure.
Pourquoi ma pièce est-elle cassante ou se sépare-t-elle entre les couches ?
Souvent un mauvais choix de matériau (le PLA est rigide mais cassant), un filament humide, un remplissage trop faible ou une température trop basse, qui soude mal les couches entre elles. Une ventilation excessive aggrave le problème. Passez au PETG ou à l'ABS pour les pièces mécaniques, séchez le filament, montez la température et le remplissage (30-50 %), réduisez le refroidissement.
Comment savoir si mon filament est humide ?
Un filament humide crépite pendant l'impression, produit de la vapeur, du stringing important et des surfaces rugueuses. Le PETG, le TPU et le nylon absorbent l'humidité très vite. Un passage au séchoir à filament ou au four à basse température résout le problème.
Faut-il des supports pour tous les surplombs ?
Non. En dessous d'environ 45° par rapport à la verticale, la plupart des imprimantes gèrent le surplomb sans support. Au-delà, ou pour les ponts longs, des supports deviennent utiles. Réorienter la pièce sur le plateau permet souvent d'éviter des supports inutiles.
Quel slicer utiliser en 2026 ?
OrcaSlicer est la référence gratuite et polyvalente, avec des calibrations intégrées. Bambu Studio est idéal si vous avez une Bambu Lab, PrusaSlicer pour les machines Prusa. Cura reste accessible aux débutants. Évitez les logiciels qui ne sont plus mis à jour. Tous les bons slicers sont gratuits.